

TPS 270i C
downloadElementy obsługowe
Uruchamianie
Spawanie metodą MIG/MAG
Ustawienia Setup
SmartManager
Usuwanie usterek
Dane techniczne
Części zamienne

Oznacza bezpośrednie niebezpieczeństwo.
Skutkiem mogą być śmierć i najpoważniejsze obrażenia ciała.
Unikać opisanego niebezpieczeństwa.
Oznacza sytuację niebezpieczną.
Skutkiem mogą być poważne obrażenia ciała i śmierć.
Unikać sytuacji niebezpiecznej.
Oznacza szkodliwą sytuację.
Skutkiem mogą być uszczerbek na zdrowiu lub straty materialne.
Unikać szkodliwej sytuacji.
Oznacza możliwość wystąpienia strat materialnych i wpływu na warunki pracy oraz ważne informacje dodatkowe, wskazówki i porady, zalecenia itd.
Instrukcję obsługi należy przechowywać wraz z urządzeniem. Jako uzupełnienie do instrukcji obsługi obowiązują ogólne oraz miejscowe przepisy BHP i przepisy dotyczące ochrony środowiska.
Wszystkie wskazówki dotyczące bezpieczeństwa i ostrzeżenia umieszczone na urządzeniu należyUmiejscowienie poszczególnych wskazówek dotyczących bezpieczeństwa i ostrzeżeń na urządzeniu przedstawiono w rozdziale instrukcji obsługi „Informacje ogólne”.
Usterki mogące wpłynąć na bezpieczeństwo użytkowania usuwać przed włączeniem urządzenia.
Zewnętrzne urządzenie wysokiej częstotliwości jest przeznaczone wyłącznie do wspomagania zajarzenia łuku spawalniczego TIG w połączeniu z komponentami systemu Fronius.
Obowiązują warunki środowiskowe, instrukcje bezpieczeństwa i przepisy dotyczące urządzenia spawalniczego.
Inne lub wykraczające ponadto wykorzystanie jest traktowane jako niezgodne z przeznaczeniem.
Użycie zgodne z przeznaczeniem obejmuje równieżUrządzenie jest zaprojektowane do użytku w przemyśle i działalności gospodarczej.
Korzystanie z urządzenia lub jego przechowywanie poza przeznaczonym do tego obszarem jest uznawane za niezgodne z przeznaczeniem.
Zakres temperatur powietrza otoczenia:Powietrze otoczenia: wolne od pyłu, kwasów, gazów lub substancji korozyjnych.
Wysokość nad poziomem morza: maks. 2000 m (6561 ft. 8.16 in.)
Należy regularnie kontrolować personel pod względem wykonywania pracy zgodnie z zasadami bezpieczeństwa.
Przed opuszczeniem stanowiska pracy należy się upewnić, że podczas nieobecności nie grozi niebezpieczeństwo dla ludzi ani ryzyko strat materialnych.
Urządzenia o wysokiej mocy mogą mieć wpływ na jakość energii elektrycznej w sieci ze względu na duży prąd wejściowy.
Może to dotyczyć niektórych typów urządzeń, przyjmując postać:*) zawsze na połączeniu z siecią publiczną
patrz Dane techniczne
W takim przypadku użytkownik lub osoba korzystająca z urządzenia muszą sprawdzić, czy urządzenie może zostać podłączone, w razie potrzeby zasięgając opinii u dostawcy energii elektrycznej.
WAŻNE! Zwracać uwagę na prawidłowe uziemienie przyłącza sieciowego!
Lokalnie obowiązujące uregulowania i wytyczne krajowe mogą wymagać zainstalowania wyłącznika różnicowoprądowego w przypadku podłączenia urządzenia do publicznej sieci elektrycznej.
Typ wyłącznika różnicowoprądowego zalecany przez producenta jest podany w danych technicznych.
Urządzenie wytwarza maksymalny poziom ciśnienia akustycznego <80 dB(A) (ref. 1pW) w trybie jałowym oraz w fazie schładzania po zakończeniu pracy, co odpowiada dopuszczalnemu maksymalnemu punktowi pracy przy obciążeniu znamionowym wg normy EN 60974-1.
Emisja dźwięku w miejscu pracy zależy od różnych parametrów, takich jak:Zalecany jest pomiar poziomu hałasu w miejscu pracy.
Dym powstający podczas spawania zawiera szkodliwe dla zdrowia gazy i opary.
Dym spawalniczy zawiera substancje, które według monografii 118 wydanej przez International Agency for Research on Cancer wywołują raka.
Używać wyciągu punktowego i wyciągu w pomieszczeniu.
Jeśli to możliwe, używać palnika spawalniczego ze zintegrowanym wyciągiem.
Trzymać głowę z dala od powstającego dymu spawalniczego i gazów.
Powstającego dymu oraz szkodliwych gazówZadbać o doprowadzenie świeżego powietrza w wystarczającej ilości. Zadbać o to, aby zawsze był zapewniony przepływ powietrza na poziomie co najmniej 20 m³ na godzinę.
W przypadku niedostatecznej wentylacji stosować przyłbicę spawalniczą z doprowadzeniem powietrza.
Jeśli istnieją wątpliwości co do tego, czy wydajność odciągu jest wystarczająca, należy porównać zmierzone wartości emisji substancji szkodliwych z dozwolonymi wartościami granicznymi.
Za stopień szkodliwości dymu spawalniczego odpowiedzialne są między innymi następujące składniki:Dlatego też należy uwzględnić odpowiednie karty charakterystyki materiałów i podane przez producenta informacje na temat wymienionych składników.
Zalecenia dotyczące scenariuszy narażenia, środków zarządzania ryzykiem i identyfikowania warunków roboczych można znaleźć na stronie internetowej European Welding Association w sekcji Health & Safety (https://european-welding.org).
Palne pary (na przykład pary z rozpuszczalników) nie mogą mieć kontaktu z obszarem promieniowania łuku spawalniczego.
Jeśli nie są prowadzone prace spawalnicze, należy zamknąć zawór butli z gazem ochronnym lub główny dopływ gazu.
Iskry mogą stać się przyczyną pożarów i eksplozji.
Nigdy nie spawać w pobliżu palnych materiałów.
Materiały palne muszą być oddalone co najmniej o 11 metrów (36 ft. 1.07 in.) od łuku spawalniczego lub należy je przykryć odpowiednią osłoną.
Przygotować odpowiednią, atestowaną gaśnicę.
Iskry oraz gorące elementy metalowe mogą przedostać się do otoczenia również przez małe szczeliny i otwory. Należy zastosować odpowiednie środki, aby zapobiec niebezpieczeństwu zranienia lub pożaru.
Nie wykonywać spawania w obszarach zagrożonych pożarem lub eksplozją oraz przy zamkniętych zbiornikach, beczkach lub rurach, jeśli nie są one przygotowane zgodnie z odpowiednimi normami krajowymi i międzynarodowymi.
Nie wolno spawać w pobliżu zbiorników, w których przechowywane są lub były gazy, paliwa, oleje mineralne itp. Ich pozostałości stwarzają niebezpieczeństwo eksplozji.
Porażenie prądem elektrycznym jest zawsze groźne dla życia i może spowodować śmierć.
W obrębie urządzenia i poza nim nie dotykać żadnych części pod napięciem.
W przypadku spawania MIG/MAG i TIG napięcie jest przewodzone również przez drut spawalniczy, szpulę drutu, rolki podające oraz wszystkie elementy metalowe, które są połączone z drutem spawalniczym.
Podajnik drutu zawsze ustawiać na odpowiednio izolowanym podłożu lub stosować odpowiedni, izolowany uchwyt podajnika drutu.
Aby zapewnić odpowiednią ochronę sobie i innym osobom, zastosować suchą podkładkę lub też osłonę izolującą odpowiednio od potencjału ziemi albo masy. Podkładka lub przykrycie musi zakrywać cały obszar między ciałem a potencjałem ziemi lub masy.
Wszystkie kable i przewody muszą być kompletne, nieuszkodzone, zaizolowane i o odpowiednich parametrach. Luźne połączenia, przepalone, uszkodzone lub niedostosowane parametrami kable i przewody należy niezwłocznie wymienić.
Przed każdym użyciem ręcznie sprawdzić solidność połączeń elektrycznych.
W przypadku kabli zasilających z wtykiem bagnetowym należy obrócić kabel o co najmniej 180° wokół osi wzdłużnej i naprężyć.
Nie owijać kabli i przewodów wokół ciała ani jego części.
Elektrody (elektrody topliwej, elektrody wolframowej, drutu spawalniczego itp.)Między elektrodami dwóch źródeł spawalniczych może wystąpić np. zdublowane napięcie trybu pracy jałowej źródła spawalniczego. W przypadku jednoczesnego dotknięcia potencjałów obu elektrod, w pewnych warunkach może wystąpić zagrożenie dla życia.
Wykwalifikowany elektryk powinien regularnie sprawdzać kabel zasilający pod kątem sprawnego działania przewodu ochronnego.
Urządzenia klasy ochrony I do prawidłowego działania potrzebują sieci z przewodem ochronnym i systemu wtykowego ze stykiem przewodu ochronnego.
Użytkowanie urządzenia w sieci bez przewodu ochronnego i gniazda bez styku przewodu ochronnego jest dozwolone wyłącznie wtedy, gdy przestrzega się wszystkich krajowych przepisów dotyczących rozłączenia ochronnego.
W innym przypadku jest to traktowane jako rażące zaniedbanie.
W razie potrzeby zadbać o właściwe uziemienie obrabianego elementu.
Wyłączać nieużywane urządzenia.
Podczas prac na wysokości stosować uprząż zabezpieczającą przed upadkiem.
Przed przystąpieniem do prac przy urządzeniu wyłączyć urządzenie i wyjąć wtyczkę zasilania.
Urządzenie należy zabezpieczyć przed włożeniem wtyczki zasilania i ponownym włączeniem za pomocą czytelnej i zrozumiałej tabliczki ostrzegawczej.
Po otwarciu urządzenia:Jeśli konieczne jest przeprowadzenie prac przy częściach przewodzących napięcie elektryczne, poprosić o pomoc drugą osobę, która w odpowiednim czasie wyłączy urządzenie wyłącznikiem głównym.
Zadbać o odpowiednie połączenie zacisku przyłączeniowego z elementem spawanym.
Zamocować zacisk przyłączeniowy elementu spawanego w miarę możliwości jak najbliżej spawanego miejsca.
Urządzenie ustawić z wystarczającą izolacją od przewodzącego elektrycznie otoczenia, na przykład izolacja od przewodzącego podłoża lub izolacja od przewodzących stelaży.
W przypadku zastosowania rozdzielaczy prądowych, uchwytów z podwójną głowicą itp. należy przestrzegać poniższych zaleceń: Również elektrody nieużywanego uchwytu spawalniczego / uchwytu elektrody przewodzą potencjał. Zadbać o odpowiednią izolację miejsca składowania nieużywanego obecnie uchwytu spawalniczego / uchwytu elektrody.
W zautomatyzowanych zastosowaniach MIG/MAG drut elektrodowy prowadzić do podajnika drutu w pełnej izolacji od zasobnika drutu spawalniczego, dużej szpuli lub szpuli zwykłej.
Klasyfikacja kompatybilności elektromagnetycznej urządzeń wg tabliczki znamionowej lub danych technicznych
W szczególnych przypadkach, mimo przestrzegania wartości granicznych emisji wymaganych przez normy, w przewidzianym obszarze zastosowania mogą wystąpić nieznaczne zakłócenia (np., gdy w pobliżu miejsca ustawienia znajdują się czułe urządzenia lub miejsce ustawienia znajduje się w pobliżu odbiorników radiowych i telewizyjnych).
W takim przypadku użytkownik jest zobowiązany do podjęcia odpowiednich działań, zapobiegających tym zakłóceniom.
Nie sięgać dłonią w obszar pracy obracających się kół zębatych napędu drutu, ani w obszar pracy obracających się części napędu.
Pokrywy i elementy boczne wolno otwierać i zdejmować tylko na czas konserwacji i napraw.
Podczas eksploatacjiDrut spawalniczy wydostający się z uchwytu spawalniczego stwarza duże ryzyko skaleczenia (przekłucie dłoni, skaleczenia twarzy i oczu, ...).
Z tego względu uchwyt spawalniczy należy trzymać zawsze z dala od ciała (dotyczy urządzeń z podajnikiem drutu) i należy nosić odpowiednie okulary ochronne.
Nie dotykać elementu spawanego podczas spawania i bezpośrednio po jego zakończeniu — niebezpieczeństwo oparzenia.
Ze stygnących elementów spawanych może odpryskiwać żużel. Dlatego podczas obróbki dodatkowej elementów spawanych należy zawsze stosować zalecane przepisami środki ochrony i należy dbać o wystarczającą ochronę innych osób.
Uchwyt spawalniczy oraz inne elementy wyposażenia o wysokiej temperaturze roboczej należy pozostawić do ostygnięcia, zanim wykona się przy nich jakiekolwiek prace.
W pomieszczeniach zagrożonych pożarem lub eksplozją obowiązują specjalne przepisy
— przestrzegać odpowiednich przepisów krajowych i międzynarodowych.
Urządzenia spawalnicze przeznaczone do pracy w przestrzeniach o podwyższonym zagrożeniu elektrycznym (np. przy kotłach), muszą być oznaczone znakiem bezpieczeństwa (Safety). Samo urządzenie spawalnicze nie może się jednak znajdować w takich pomieszczeniach.
Niebezpieczeństwo oparzenia przez wyciekający płyn chłodzący. Wyłączyć chłodnicę przed rozłączeniem przyłączy dopływu i odpływu płynu chłodzącego.
Podczas stosowania płynu chłodzącego przestrzegać informacji zawartych w karcie charakterystyki bezpieczeństwa płynu chłodzącego. Kartę charakterystyki bezpieczeństwa płynu chłodzącego można otrzymać w punkcie serwisowym lub za pośrednictwem strony internetowej producenta.
Do transportu urządzeń przy użyciu żurawi stosować tylko odpowiedni osprzęt dostarczony przez producenta.
W przypadku zawieszenia podajnika drutu na żurawiu podczas spawania, należy zawsze stosować odpowiednie izolujące zaczepy do zawieszania podajnika drutu (urządzenia MIG/MAG i TIG).
Spawanie za pomocą urządzenia podczas transportu za pomocą żurawia jest dozwolone tylko wtedy, gdy jest to jednoznacznie opisane w instrukcji urządzenia jako użycie zgodne z przeznaczeniem.
Jeśli urządzenie jest wyposażone w pasek lub uchwyt do przenoszenia, służy on wyłącznie do jego ręcznego transportu. Pasek do przenoszenia ręcznego nie nadaje się do transportu żurawiem, wózkiem widłowym i innymi mechanicznymi urządzeniami podnośnikowymi.
Wszystkie elementy mocujące (pasy, sprzączki, łańcuchy itd.), które będą używane razem z urządzeniem lub jego podzespołami, należy poddawać regularnej kontroli (np. pod kątem uszkodzeń mechanicznych, korozji lub zmian wywołanych wpływem środowiska).
Okresy przeprowadzania kontroli oraz ich zakres muszą odpowiadać przynajmniej obowiązującym normom i dyrektywom krajowym.
Niebezpieczeństwo niezauważonego wycieku bezbarwnego i bezwonnego gazu osłonowego w przypadku zastosowania adaptera na przyłączu gazu osłonowego. Gwint adaptera do przyłącza gazu osłonowego po stronie urządzenia należy przed montażem uszczelnić za pomocą taśmy teflonowej.
W razie potrzeby użyć filtrów!
Butle z gazem ochronnym zawierają znajdujący się pod ciśnieniem gaz i w przypadku uszkodzenia mogą wybuchnąć. Ponieważ butle z gazem ochronnym stanowią element wyposażenia spawalniczego, należy obchodzić się z nimi bardzo ostrożnie.
Butle ze sprężonym gazem ochronnym należy chronić przed zbyt wysoką temperaturą, uderzeniami mechanicznymi, żużlem, otwartym ogniem, iskrami i łukiem spawalniczym.
Butle z gazem ochronnym należy montować w pozycji pionowej i mocować zgodnie z instrukcją, aby nie mogły spaść.
Trzymać butle z gazem ochronnym z dala od obwodów spawalniczych lub też innych obwodów elektrycznych.
Nigdy nie zawieszać palnika spawalniczego na butli z gazem ochronnym.
Nigdy nie dotykać butli z gazem ochronnym elektrodą.
Niebezpieczeństwo wybuchu — nigdy nie spawać w pobliżu butli z gazem ochronnym, znajdującej się pod ciśnieniem.
Zawsze należy używać butli z gazem ochronnym odpowiedniej dla danego zastosowania oraz dostosowanego, odpowiedniego wyposażenia (regulatora, przewodów, złączek itp.). Używać butli z gazem ochronnym oraz wyposażenia tylko w dobrym stanie technicznym.
W przypadku otwarcia zaworu butli z gazem ochronnym należy odsunąć twarz od wylotu.
Jeśli nie są prowadzone prace spawalnicze, zawór butli z gazem ochronnym należy zamknąć.
Jeśli butla z gazem ochronnym nie jest podłączona, kapturek należy pozostawić na zaworze butli.
Stosować się do zaleceń producenta oraz odpowiednich przepisów krajowych i międzynarodowych, dotyczących butli z gazem ochronnym oraz elementów wyposażenia.
Niebezpieczeństwo uduszenia przez niekontrolowany wypływ gazu ochronnego
Gaz ochronny jest bezbarwny i bezwonny, a w przypadku wypływu może wyprzeć tlen z powietrza otoczenia.
Wewnętrzne instrukcje oraz kontrole powinny zapewniać czystość i porządek w miejscu pracy.
Urządzenie należy ustawiać i eksploatować wyłącznie zgodnie z informacjami o stopniu ochrony IP, znajdującymi się na tabliczce znamionowej.
Podczas ustawiania urządzenia zapewnić odstęp 0,5 m (1 ft. 7,69 in.) dookoła, aby umożliwić swobodny dostęp i ujście powietrza chłodzącego.
Podczas transportu urządzenia należy zadbać o to, aby były przestrzegane obowiązujące dyrektywy krajowe i lokalne oraz przepisy BHP. Dotyczy to w szczególności wytycznych odnoszących się do zagrożeń podczas transportu i przewożenia.
Nie podnosić i nie transportować włączonych urządzeń. Przed przystąpieniem do transportu lub podnoszenia należy wyłączyć urządzenia i odłączyć je od sieci zasilającej!
Przed uruchomieniem i po przetransportowaniu koniecznie przeprowadzić oględziny urządzenia pod kątem uszkodzeń. Przed uruchomieniem zlecić naprawę wszelkich uszkodzeń przeszkolonemu personelowi technicznemu.
Urządzenia zabezpieczające, które nie są w pełni sprawne, należy naprawić przed włączeniem urządzenia.
Nigdy nie demontować i nie wyłączać urządzeń zabezpieczających.
Przed włączeniem urządzenia upewnić się, czy nie stanowi ono dla nikogo zagrożenia.
Co najmniej raz w tygodniu sprawdzać urządzenie pod kątem widocznych z zewnątrz uszkodzeń i działania urządzeń zabezpieczających.
Butlę z gazem osłonowym należy zawsze dobrze zamocować i zdejmować na czas transportu za pomocą dźwigu.
Ze względu na właściwości płynów chłodzących (przewodnictwo elektryczne, ochrona przed zamarzaniem, zgodność materiałów, palność itp.), do użytku w naszych urządzeniach nadają się tylko oryginalne płyny chłodzące producenta.
Stosować tylko odpowiednie, oryginalne płyny chłodzące producenta.
Nie mieszać oryginalnego płynu chłodzącego producenta z innymi płynami chłodzącymi.
Do obiegu chłodnicy podłączać wyłącznie komponenty systemu producenta.
Płyn Cooling Liquid FCL 10/20 nie jest palny. Płyn chłodzący na bazie etanolu może być palny w określonych warunkach. Płyn chłodzący należy transportować tylko w zamkniętych oryginalnych pojemnikach i trzymać z dala od źródeł zapłonu.
Zużyty płyn chłodzący należy utylizować zgodnie z krajowymi i międzynarodowymi przepisami. Kartę charakterystyki bezpieczeństwa płynu chłodzącego można otrzymać w punkcie serwisowym lub za pośrednictwem strony internetowej producenta.
Przed rozpoczęciem spawania zawsze sprawdzać poziom płynu chłodzącego w wystudzonej instalacji.
W przypadku części obcego pochodzenia nie ma gwarancji, że zostały wykonane i skonstruowane zgodnie z wymogami w zakresie ich wytrzymałości i bezpieczeństwa.
Śruby obudowy mają połączenie z przewodem ochronnym zapewniającym uziemienie elementów obudowy.
Należy zawsze używać oryginalnych śrub obudowy w odpowiedniej liczbie, dokręcając je podanym momentem.
Producent zaleca, aby przynajmniej co 12 miesięcy zlecać przeprowadzenie kontroli zgodności urządzenia z wymogami bezpieczeństwa technicznego.
Producent zaleca również kalibrację urządzeń spawalniczych co 12 miesięcy.
Zaleca się kontrolę zgodności z wymogami bezpieczeństwa technicznego przez elektryka z uprawnieniamiPodczas kontroli zgodności z wymogami bezpieczeństwa technicznego przestrzegać odpowiednich krajowych i międzynarodowych norm oraz dyrektyw.
Dokładniejsze informacje na temat kontroli zgodności z wymogami bezpieczeństwa technicznego oraz kalibracji są dostępne w najbliższym przedstawicielstwie firmy Fronius lub u jej partnerów.
Zużyte urządzenia i baterie/akumulatory oddać do sprzedawcy lub autoryzowanego lokalnego punktu zbiórki. Baterii i akumulatorów nie wolno wyrzucać do domowych pojemników na odpadki. Chronić akumulatory przed wysokimi temperaturami, bezpośrednim działaniem promieni słonecznych, wilgocią i środowiskiem korozyjnym.
Zorganizować bezpieczny odbiór i prawidłową utylizację uszkodzonych, nieszczelnych lub wycofanych z eksploatacji akumulatorów przez firmę zajmującą się recyklingiem akumulatorów lub Partnera Serwisowego Fronius.
Ponadto należy zauważyć, że akumulatory zawierają substancje, które w przypadku niewłaściwej utylizacji mogą mieć znaczący negatywny wpływ na środowisko, a także na zdrowie ludzkie i bezpieczeństwo osób, w szczególności ze względu na wyciek niebezpiecznych substancji, takich jak metale ciężkie lub elektrolity, które mogą zanieczyszczać glebę, wodę i powietrze.
Zapewnia to ochronę środowiska i zrównoważone wykorzystanie zasobów naturalnych.Materiały opakowaniowePełny tekst deklaracji zgodności UE jest dostępny na stronie pod adresem
https://www.fronius.com .
Urządzenia oznaczone znakiem CSA spełniają wymagania najważniejszych norm Kanady i USA.
Prawa autorskie do tego dokumentu pozostają własnością firmy Fronius International GmbH.
Tekst, ilustracje i inne materiały odzwierciedlają stan techniczny w momencie publikacji. Zastrzegamy sobie prawo do zmian. Chętnie przyjmujemy sugestie i informacje dotyczące ewentualnych niezgodności w niniejszym dokumencie.

MIG/MAG TPS 270i C to w pełni cyfrowe, sterowane mikroprocesorowo, inwerterowe urządzenie spawalnicze z wbudowanym 4-rolkowym napędem drutu.
Modułowa konstrukcja i łatwa możliwość rozszerzenia systemu zapewniają wysoki stopień elastyczności.
Ta kompaktowa konstrukcja sprawia, że urządzenie TPS 270i C jest odpowiednie w szczególności do zastosowań mobilnych.
Urządzenie spawalnicze można dostosować do każdej sytuacji.
Centralny zespół sterujący i regulacyjny urządzenia spawalniczego jest połączony z cyfrowym procesorem sygnałowym. Centralny zespół sterujący i regulacyjny oraz procesor sygnałowy sterują całym procesem spawania.
Podczas procesu spawania trwa ciągły pomiar danych rzeczywistych, a system reaguje natychmiast na zmiany. Algorytmy regulacji zapewniają, że utrzymywany jest oczekiwany stan zadany.
Urządzenia są używane do zastosowań przemysłowych: ręcznych do spawania klasycznej stali, blach ocynkowanych, chromu/niklu i aluminium.
Zintegrowany napęd 4-rolkowy, wysoka moc i niewielka waga sprawiają, że urządzenie spawalnicze nadaje się przede wszystkim do zastosowania mobilnego na placach budowy lub w warsztatach naprawczych.
Na urządzeniach spawalniczych ze znakiem atestu CSA, przeznaczonych do zastosowania na terenie Ameryki Północnej (USA i Kanady) umieszczono wskazówki ostrzegawcze i symbole bezpieczeństwa. Zabronione jest usuwanie lub zamalowywanie wskazówek ostrzegawczych i symboli bezpieczeństwa. Wskazówki oraz symbole ostrzegają przed nieprawidłową obsługą, która mogłaby skutkować poważnymi obrażeniami ciała i powodować straty materialne.

| *) | wewnątrz urządzenia |

Spawanie jest niebezpieczne. Aby praca z urządzeniem przebiegała prawidłowo i zgodnie z przepisami, muszą być spełnione następujące wymagania:

Z opisanych funkcji można korzystać dopiero po przeczytaniu w całości ze zrozumieniem następujących dokumentów:

Nie wyrzucać zużytych urządzeń razem z odpadami komunalnymi, lecz utylizować je zgodnie z przepisami dotyczącymi bezpieczeństwa.

Nie zbliżać dłoni, włosów, części odzieży ani narzędzi do ruchomych elementów, takich jak np.:
Nie sięgać dłonią w obszar pracy obracających się kół zębatych napędu drutu, ani w obszar pracy obracających się części napędu.
Pokrywy i elementy boczne wolno otwierać i zdejmować tylko na czas konserwacji i napraw.
W przypadku niektórych wersji na urządzeniach umieszczone są ostrzeżenia.
Rozmieszczenie symboli może się różnić.

| ! | Ostrzeżenie! Uwaga! Symbole przedstawiają możliwe zagrożenia. |
| A | Rolki podające mogą zranić palce. |
| B | Drut spawalniczy i części podające są podczas pracy pod napięciem spawania. Nie zbliżać do nich dłoni ani metalowych przedmiotów! |

| 1. | Porażenie prądem elektrycznym może spowodować śmierć. |
| 1.1 | Nosić suche, izolujące rękawice ochronne. Nie dotykać drutu elektrodowego gołymi dłońmi. Nie nosić mokrych ani uszkodzonych rękawic. |
| 1.2 | W celu zapewnienia ochrony przed porażeniem prądem elektrycznym zastosować podkład izolujący od podłogi i obszaru roboczego. |
| 1.3 | Przed przystąpieniem do prac przy urządzeniu wyłączyć urządzenie i wyjąć wtyk zasilania lub odłączyć zasilanie. |

| 2. | Wdychanie dymu spawalniczego może być szkodliwe dla zdrowia. |
| 2.1 | Unikać kontaktu z dymem spawalniczym. |
| 2.2 | Stosować wentylację wymuszoną lub miejscowy wyciąg do usuwania dymu spawalniczego. |
| 2.3 | Dym spawalniczy usuwać wentylatorem. |

| 3 | Iskry spawalnicze mogą powodować wybuch lub pożar. |
| 3.1 | Trzymać materiały łatwopalne z dala od procesu spawania. Nie spawać w pobliżu łatwopalnych materiałów. |
| 3.2 | Iskry spawalnicze mogą spowodować pożar. Przygotować gaśnice. W razie potrzeby poprosić o nadzór osobę, która potrafi obsługiwać gaśnicę. |
| 3.3 | Nie spawać beczek ani zamkniętych pojemników. |

| 4. | Łuk spawalniczy może wywołać poparzenia oczu i skóry. |
| 4.1 | Nosić nakrycie głowy i okulary ochronne. Używać ochrony słuchu i zapinać koszulę pod samą szyję. Używać przyłbicy spawalniczej z odpowiednią regulacją przyciemniania wizjera. Nosić odpowiednią odzież ochronną zakrywającą całe ciało. |

| 5. | Przed rozpoczęciem prac przy maszynie lub przed spawaniem: przeszkolić się z obsługi urządzenia i przeczytać instrukcje! |
| 6. | Nie usuwać ani nie zamalowywać etykiety ostrzegawczej. |
| * | Numer zamówienia producenta naklejki |
Zależnie od zainstalowanego oprogramowania sprzętowego, na wyświetlaczu w niektórych przypadkach wciąż może widnieć określenie „urządzenie spawalnicze”.
Urządzenie spawalnicze = urządzenie spawalnicze
Urządzenia spawalnicze mogą być używane z różnymi komponentami systemu i opcjami. W zależności od obszaru zastosowania urządzeń spawalniczych można w ten sposób optymalizować procedury, upraszczać czynności robocze lub obsługę.
Urządzenia spawalnicze mogą być używane z różnymi komponentami systemu i opcjami. W zależności od obszaru zastosowania urządzeń spawalniczych można w ten sposób optymalizować procedury, upraszczać czynności robocze lub obsługę.

| (1) | Urządzenie spawalnicze |
| (2) | Chłodnica |
| (3) | Uchwyt butli gazowej |
| (4) | Wózek |
ponadto:
OPT/i TPS C Przełącznik do zmiany biegunów
OPT/i TPS C SpeedNet Connector
drugie przyłącze SpeedNet jako opcja
Montowane z tyłu urządzenia spawalniczego.
OPT/i Zewn. wtyk czujnika
OPT/i TPS 270i C PushPull
OPT/i TPS C TIG TMC
OPT/i TPS 270i C Ethernet
OPT/i Synergic Lines
Opcja do odblokowania wszystkich dostępnych charakterystyk specjalnych urządzeń spawalniczych TPSi;
powoduje także automatyczne odblokowanie wszystkich charakterystyk specjalnych, które powstaną w przyszłości.
OPT/i GUN Trigger
Opcja funkcji specjalnych związanych z przyciskiem palnika
OPT/i OPC-UA
Standaryzowany protokół interfejsu danych
OPT/i MQTT
Standaryzowany protokół interfejsu danych
Aby umożliwić efektywne przetwarzanie najróżniejszych materiałów, w urządzeniach spawalniczych są dostępne różnego typu Welding Package, charakterystyki spawania, metody i procesy spawania.
Aby umożliwić efektywne przetwarzanie najróżniejszych materiałów, w urządzeniach spawalniczych są dostępne różnego typu Welding Package, charakterystyki spawania, metody i procesy spawania.
Aby umożliwić efektywne przetwarzanie najróżniejszych materiałów, w urządzeniach spawalniczych są dostępne różnego typu Welding Package, charakterystyki spawania, metody i procesy spawania.
Dla urządzeń spawalniczych TPSi dostępne są następujące Welding Package:
Welding Package Standard
4,066,012
(umożliwia spawanie metodą MIG/MAG Standard-Synergic)
Welding Package Pulse
4,066,013
(umożliwia spawanie metodą MIG/MAG Puls-Synergic)
Welding Package LSC *
4,066,014
(umożliwia wykorzystanie procesu LSC)
Welding Package PMC **
4,066,015
(umożliwia wykorzystanie procesu PMC)
Welding Package CMT ***
4,066,016
(umożliwia wykorzystanie procesu CMT)
Welding Package ConstantWire
4,066,019
(umożliwia lutowanie stałym prądem lub stałym napięciem)
| * | tylko w połączeniu z Welding Package Standard |
| ** | tylko w połączeniu z Welding Package Pulse |
| *** | tylko w połączeniu z Welding Package Standard i Welding Package Pulse |
WAŻNE! W urządzeniu spawalniczym TPSi bez Welding Packages są dostępne tylko następujące procesy spawania:
W zależności od procesu spawania i składu gazu osłonowego przy wybieraniu spoiwa są dostępne różne charakterystyki spawania zoptymalizowane pod kątem konkretnych procesów.
Przykładowe charakterystyki spawania:
Uzupełniające oznaczenie (*) procesu spawania dostarcza informacji o szczególnych cechach i zastosowaniu charakterystyki spawania.
Opis charakterystyk odbywa się zgodnie z następującym schematem:
Oznaczenie
Metoda
Właściwości
additive
CMT
Charakterystyki o zredukowanym cieple oddawanym i większej stabilności przy większej wydajności stapiania, do spawania ze ściegu na ścieg w przypadku struktur adaptacyjnych
arc blow
PMC
Charakterystyka zapobiegająca zerwaniu łuku spawalniczego wskutek magnetycznego ugięcia łuku.
arcing
Standard
Charakterystyki przeznaczone do specjalnej postaci napawania twardego na suchym i mokrym podłożu
(np. na walcach rozdrabniających, stosowanych w przemyśle cukrowniczym lub gorzelniczym)
base
standard
Charakterystyki przeznaczone do specjalnej postaci napawania twardego na suchym i mokrym podłożu
(np. na walcach rozdrabniających, stosowanych w przemyśle cukrowniczym lub gorzelniczym)
braze
CMT, LSC, PMC
Charakterystyka przeznaczone do procesów lutowania (pewne zwilżanie i dobre rozlewanie się lutu)
braze+
CMT
Charakterystyka procesów lutowania specjalną dyszą gazową Braze+ i wysoką prędkością lutowania (dysza gazowa z wąskim otworem i wysoką prędkością przepływu)
CC/CV
CC/CV
Charakterystyka ze stałym przebiegiem prądu lub napięcia, do zastosowania w trybie zasilania urządzenia spawalniczego zasilaczem, podajnik drutu jest zbędny.
cladding
CMT, LSC, PMC
Charakterystyki przeznaczone do napawania z niewielkim wtopieniem, niewielką ilością mieszaniny i szerokim rozlewaniem się spoiny, zapewniającym lepsze zwilżanie
constant current
PMC
Charakterystyka ze stałym przebiegiem prądu
do zastosowań, w których nie jest potrzebna regulacja długości łuku (brak kompensacji zmian wolnego wylotu drutu)
CW additive
PMC, ConstantWire
Charakterystyka ze stałym przebiegiem prędkości podawania drutu do addytywnych procesów produkcyjnych
Ta charakterystyka nie powoduje zajarzenia łuku spawalniczego, system doprowadza drut spawalniczy tylko w charakterze spoiwa.
dynamic
CMT, PMC, Puls, Standard
Charakterystyka zapewniająca głębokie wtopienie i pewną warstwę graniową przy wysokich prędkościach spawania
dynamic +
PMC
Charakterystyka z krótkim łukiem spawalniczym, zapewniająca duże prędkości spawania, z regulacją długości łuku niezależną od powierzchni materiału.
edge
CMT
Charakterystyka do spawania spoinami narożnymi z kontrolowanym wkładem energii i dużą prędkością spawania
flanged edge
CMT
Charakterystyka do spawania spoinami brzeżnymi z kontrolowanym wkładem energii i dużą prędkością spawania
galvanized
CMT, LSC, PMC, Puls, Standard
Charakterystyki przeznaczone do blach ocynkowanych (niewielkie ryzyko występowania porów w warstwie cynku i zmniejszone wtopienie)
galvannealed
PMC
Charakterystyka do powierzchni materiału powlekanej warstwą żelaza i cynku
gap bridging
CMT, PMC
Charakterystyka zapewniająca najlepsze wypełnianie szczelin dzięki niewielkiej ilości ciepła wprowadzanego do spoiny
hotspot
CMT
Charakterystyki z gorącą sekwencją startową, w szczególności do spoin otworowych i punktowych połączeń spawanych MIG/MAG
mix 2) / 3)
PMC
dodatkowo konieczne:
Welding Package Pulse i PMC
Charakterystyka zapewniająca uzyskanie łuskowatości spoiny.
Przez cykliczną zmianę procesu pomiędzy spawaniem łukiem pulsującym i spawaniem łukiem zwarciowym, steruje się ilością ciepła wprowadzanego do spoiny elementu.
marking
Charakterystyki do wykonywania napisów na powierzchniach przewodzących
Charakterystyka do wykonywania napisów na powierzchniach przewodzących.
Napis wykonuje się metodą erozji iskrowej z małą mocą i z zastosowaniem rewersyjnego ruchu drutu.
mix 2) / 3)
CMT
dodatkowo wymagane:
jednostka napędowa CMT WF 60i Robacta Drive CMT
Welding Package Pulse, Standard i CMT
Charakterystyka do uzyskania łuskowatości spoiny.
Poprzez cykliczną zmianę procesu pomiędzy spawaniem łukiem pulsującym lub CMT, steruje się ilością ciepła wprowadzanego do spoiny elementu.
mix drive 2)
PMC
dodatkowo wymagane:
jednostka napędowa PushPull WF 25i Robacta Drive lub WF 60i Robacta Drive CMT
Welding Package Pulse i PMC
Charakterystyka do uzyskania łuskowatości spoiny poprzez cykliczne przerywanie procesu spawania łukiem pulsującym i dodatkowy ruch drutu
multi arc
PMC
Charakterystyki do elementów spawanych wieloma łukami spawalniczymi, oddziałującymi wzajemnie na siebie. Sprawdzają się one w przypadku zwiększonej indukcyjności obwodu spawalniczego lub sprzężenia wzajemnego obwodu spawalniczego.
open root
LSC, CMT
Charakterystyka z silnym łukiem spawalniczym, specjalnie nadająca się do tworzenia warstwy graniowej spoiny z rowkiem
PCS 3)
PMC
Charakterystyka zmienia się od określonej mocy bezpośrednio ze spawania łukiem pulsującym na spawanie skoncentrowanym łukiem natryskowym. Zalety spawania łukiem pulsującym i łukiem natryskowym połączono w jedną charakterystykę.
PCS mix
PMC
Charakterystyka zmienia się, zależnie od zakresu mocy, cyklicznie pomiędzy spawaniem łukiem pulsującym lub natryskowym na spawanie łukiem zwarciowym. Wskutek naprzemiennie występujących faz wspomagających gorącej, a potem zimnej, nadaje się szczególnie do spawania pionowego z dołu do góry.
pin
CMT
Charakterystyki do spawania kołków na powierzchni przewodzącej elektrycznie
Cofanie drutu elektrodowego w połączeniu z nastawą krzywej przebiegu prądu określa wygląd kołków.
pin picture
CMT
Charakterystyka do spawania kołków z kulistym końcem na powierzchni przewodzącej elektrycznie, szczególnie do tworzenia schematów pinów.
pin print
CMT
Charakterystyka do wykonywania napisów, wzorów lub oznaczeń na powierzchniach elementów przewodzących elektrycznie
Pisanie odbywa się dzięki osadzaniu pojedynczych punktów o rozmiarach kropli spawalniczej.
pin spike
CMT
Charakterystyka do spawania kołków ostro zakończonych na powierzchni przewodzącej elektrycznie.
pipe
PMC, Puls, Standard
Charakterystyki do zastosowania w spawaniu rur i spawaniach pozycyjnych w wąskich przestrzeniach
pipe cladding
PMC, CMT
Charakterystyki przeznaczone do napawania zewnętrznym platerowaniem rur z niewielkim wtopieniem, niewielką ilością mieszaniny i szerokim rozlewaniem się spoiny.
retro
CMT, Puls, PMC, Standard
Charakterystyka ma takie same właściwości spawania jak poprzednie urządzenia serii TransPuls Synergic (TPS).
ripple drive 2)
PMC
dodatkowo wymagane:
jednostka napędowa CMT WF 60i Robacta Drive CMT
Charakterystyka zapewniająca uzyskanie łuskowatości spoiny poprzez cykliczne przerywanie procesu spawania łukiem pulsującym i dodatkowy ruch drutu.
Widoczność łuskowatości spoiny jest podobna jak w przypadku spoin TIG.
root
CMT, LSC, Standard
Charakterystyki do warstw graniowych spoiny, spawanych silnym łukiem spawalniczym
seam track
PMC, Puls
Charakterystyka ze wzmocnioną regulacją prądu, nadająca się szczególnie do zastosowania systemu śledzenia spoiny z zewnętrznym pomiarem prądu.
TIME
PMC
Charakterystyka do spawania z bardzo długim wolnym wylotem drutu oraz gazami osłonowymi T.I.M.E. w celu zwiększenia wydajności stapiania.
(T.I.M.E. = Transferred Ionized Molten Energy)
universal
CMT, PMC, Puls, Standard
Charakterystyka bardzo dobrze nadaje się do wszystkich typowych zadań spawalniczych.
weld+
CMT
Charakterystyki przeznaczone do spawania z krótkim wolnym wylotem drutu i dyszą gazową „Braze+” (dysza gazowa z małym otworem i dużą prędkością przepływu)
| 1) | tylko w połączeniu z urządzeniami spawalniczymi AC/DC iWave MultiProcess |
| 2) | Charakterystyki spawalnicze o szczególnych właściwościach zapewnianych przez dodatkowy sprzęt |
| 3) | Charakterystyki procesów mieszanych |
Spawanie metodą MIG/MAG Puls-Synergic to proces spawania łukiem pulsującym ze sterowanym przejściem materiału.
W tym procesie, w fazie prądu podstawowego, doprowadzanie energii jest zredukowane na tyle, że łuk spawalniczy tylko jarzy się stabilnie, utrzymując wstępne rozgrzanie powierzchni elementu spawanego. W fazie prądu pulsującego, dokładnie dozowany impuls prądowy pozwala na zdefiniowane odrywanie kropli materiału spawanego.
Ta zasada gwarantuje małoodpryskowe spawanie i dokładną pracę w całym zakresie mocy.
Spawanie metodą MIG/MAG Standard-Synergic to spawanie metodą MIG/MAG w całym zakresie mocy urządzenia spawalniczego z następującymi formami łuków spawalniczych:
Spawanie łukiem zwarciowym
Przejście kropli następuje w zwarciu w dolnym zakresie mocy.
Pośredni łuk spawalniczy
Pośredni łuk spawalniczy nieregularnie przechodzi z fazy zwarcia do fazy natryskowej. Powoduje to zwiększoną liczbę odprysków. Efektywne wykorzystanie tego łuku spawalniczego nie jest możliwe — dlatego lepiej go unikać.
Spawanie łukiem natryskowym
Bezzwarciowe przejście materiału następuje w wysokim zakresie mocy.
PMC = Pulse Multi Control
PMC to proces spawania prądem pulsującym, charakteryzujący się szybkim przetwarzaniem danych, precyzyjną rejestracją stanu procesu i ulepszonym oderwaniem kropli. Możliwe jest szybsze spawanie przy stabilnym łuku spawalniczym i równomiernym wtopieniu.
LSC = Low Spatter Control
LSC to małorozpryskowy proces spawania łukiem zwarciowym. Przed powstaniem mostka zwarciowego następuje obniżenie prądu i do ponownego zajarzenia dochodzi przy wyraźnie niższych wartościach prądu spawania.
Metoda SynchroPuls jest dostępna dla wszystkich procesów (Standard/Puls/LSC/PMC).
Przez cykliczną zmianę mocy spawania między dwoma punktami pracy, z zastosowaniem metody SynchroPuls uzyskuje się łuskowaty wygląd spoiny i nieciągłe ciepło wprowadzane do spoiny.
CMT = Cold Metal Transfer
Do procesu CMT niezbędna jest specjalna jednostka napędowa CMT.
Wsteczny ruch drutu w procesie CMT umożliwia uzyskanie oderwania kropli z lepszymi właściwościami spawania łukiem zwarciowym.
Zaletami procesu CMT są:
Proces CMT nadaje się do:
Dostępny jest specjalistyczny podręcznik dotyczący procesu CMT,
ISBN 978-3-8111-6879-4.
CMT Cycle Step to rozwinięcie procesu spawania CMT. W jego przypadku również wymagana jest specjalna jednostka napędowa CMT.
CMT Cycle Step to proces spawania charakteryzujący się najmniejszym ciepłem wprowadzanym do spoiny.
W procesie spawania CMT Cycle Step następuje cykliczna zmiana między spawaniem CMT i przerwami z ustawianym czasem przerwy.
Dzięki przerwom w spawaniu zmniejsza się ilość ciepła wprowadzanego do spoiny i zachowuje ciągłość spoiny.
Możliwe są również pojedyncze cykle CMT. Wielkość zgrzein punktowych CMT jest określana z liczbą cykli CMT.
We wszystkich charakterystykach do spawania stali zaimplementowano funkcję SlagHammer
.W połączeniu z jednostką napędową CMT WF 60i CMT, wykonujący rewersyjny ruch drut elektrodowy bez łuku spawalniczego, przed rozpoczęciem spawania odłupuje żużel ze spoiny i końca drutu elektrodowego.
Odłupanie żużla zapewnia bezpieczne i precyzyjne zajarzenie łuku spawalniczego.
Bufor drutu nie jest konieczny dla funkcji SlagHammer.
Funkcji SlagHammer system używa automatycznie, gdy w systemie spawania zainstalowana jest jednostka napędowa CMT.
W przypadku spawania wielościegowego wszystkie procesy spawania mogą być cyklicznie przerywane. W ten sposób steruje się ilością ciepła wprowadzanego do spoiny.
Czas spawania, czas przerwy i liczbę cykli spawania wielościegowego można nastawiać indywidualnie (np. w celu uzyskania łuskowatości spoiny, do rozczepiania cienkich blach lub, w razie dłuższych czasów przerw, do łatwego, automatycznego spawania punktowego).
Spawanie wielościegowe jest możliwe dla każdego trybu pracy.
W przypadku 2-taktu specjalnego i 4-taktu specjalnego, w czasie fazy początkowej i końcowej system nie wykonuje cykli spawania wielościegowego. Cykle spawania wielościegowego system wykonuje tylko w fazie procesu głównego.
Parametry wymagane do spawania można łatwo wybierać lub modyfikować za pomocą pokrętła.
Parametry są wyświetlane na wyświetlaczu podczas spawania.
Ze względu na funkcję Synergic, w przypadku zmiany konkretnego parametru, równocześnie dostosowywane są także inne parametry.
Z powodu aktualizacji oprogramowania sprzętowego, w danym urządzeniu mogą być dostępne funkcje, które nie są opisane w instrukcji obsługi lub odwrotnie.
Ponadto poszczególne ilustracje mogą nieznacznie różnić się od elementów obsługi w danym urządzeniu. Sposób działania elementów obsługi jest jednak identyczny.
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.

| Nr | Funkcja |
|---|---|
| (1) | Wskaźnik parametrów regulacji procesu dla metod spawania LSC i PMC  Wskaźnik stabilizatora wtopienia świeci, gdy aktywna jest funkcja stabilizatora wtopienia  Wskaźnik stabilizatora długości łuku spawalniczego świeci, gdy aktywny jest stabilizator długości łuku spawalniczego |
| (2) | Lewy przycisk wyboru parametrów  Przy wybranym parametrze świeci się odpowiedni wskaźnik. Naciśnięcie przycisku umożliwia wybór następujących parametrów:  Grubość materiału * w mm lub inch  Prąd spawania * w A Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.  Prędkość podawania drutu * w m/min lub ipm  Funkcja specjalna można do niej przypisać dowolny parametr Funkcję można wybrać, gdy przypisano do niej parametr. Stabilizator wtopienia Stabilizator długości łuku spawalniczego Parametry regulacji procesu — stabilizator wtopienia i stabilizator długości łuku spawalniczego — można wybrać tylko w przypadku metod spawania LSC/PMC. Parametr przeznaczony do ustawienia w danej chwili jest oznaczony strzałką. * Parametr synergii W przypadku zmiany jednego z parametrów synergii, ze względu na zasadę działania synergii zmianie ulegną także pozostałe parametry synergii. |
| (3) | Wyświetlacz do wyświetlania wartości, |
| (4) | Wskaźnik Hold / pośredni łuk spawalniczy  Wskaźnik Hold Wskaźnik świeci, gdy po każdym końcu spawania automatycznie na wyświetlaczu wyświetlane są wartości rzeczywiste prądu spawania, napięcia spawania, prędkości podawania drutu itp.  Wskaźnik pośredniego łuku spawalniczego Wskaźnik świeci, gdy między łukiem zwarciowym a łukiem natryskowym powstaje pośredni łuk spawalniczy, któremu towarzyszą rozpryski. |
| (5) | Prawy przycisk wyboru parametrów  Przy wybranym parametrze świeci się odpowiedni wskaźnik. Naciśnięcie przycisku umożliwia wybór następujących parametrów:  Korekta długości łuku spawalniczego do korygowania długości łuku spawalniczego  Napięcie spawania * w V Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.  Korekta pulsowania/dynamiki W zależności od metody ma różne funkcje. Opis danej funkcji został zamieszczony w rozdziale Tryb spawania przy odpowiedniej metodzie.  Funkcja specjalna można do niej przypisać dowolny parametr Funkcję można wybrać, gdy przypisano do niej parametr. * Parametry synergii * W przypadku zmiany jednego z parametrów synergii, ze względu na zasadę działania synergii zmianie ulegną także pozostałe parametry synergii. |
| (6) | Wskaźniki  Wskaźnik SFI świeci, gdy aktywna jest funkcja SFI (Spatter Free Ignition)  Wskaźnik SynchroPuls świeci, gdy aktywna jest funkcja SynchroPuls  Wskaźnik VRD świeci, gdy aktywna jest funkcja redukcji napięcia VRD (Voltage Reduction Device) |
| (7) | Przyciski zadań EasyJob do zapisywania, wywoływania i kasowania zadań typu EasyJob W przypadku wyboru zadania typu EasyJob, w odpowiednim przycisku świeci dioda świecąca. |
| (8) | Prawe pokrętło regulacyjne z funkcją przycisku Do ustawiania parametrów korekty długości łuku spawalniczego, napięcia spawania, korekty impulsu / dynamiki i F2 Obracanie pokrętłem regulacyjnym: zmiana wartości, wybór parametrów (w menu Setup oraz w przypadku wyboru spoiw) Naciśnięcie pokrętła regulacyjnego: potwierdzanie wybranej opcji w menu, zatwierdzanie wartości |
| (9) | Wybór metody spawania Przy wybranej metodzie spawania świeci odpowiednia dioda świecąca. Naciśnięcie przycisku umożliwia wybór następujących metod spawania:
|
| (10) | Przyłącze USB Do aktualizacji oprogramowania przez adapter USB–Ethernet Szczegóły na temat funkcji przyłącza USB — patrz strona (→). |
| (11) | Wybór trybu pracy Przy wybranym trybie pracy świeci odpowiednia dioda świecąca. Naciśnięcie przycisku umożliwia wybór następujących trybów pracy:
|
| (12) | Przycisk wypływu gazu Do ustawiania niezbędnej ilości gazu reduktorem ciśnienia. Po naciśnięciu przycisku pomiaru przepływu gazu gaz wypływa przez 30 s. Ponowne naciśnięcie przycisku powoduje wcześniejsze zakończenie procesu. |
| (13) | Przycisk nawlekania drutu Do nawlekania drutu elektrodowego bez gazu i bez prądu do wiązki uchwytu palnika spawalniczego |
| (14) | Lewe pokrętło regulacyjne z funkcją przycisku
Obracanie pokrętłem regulacyjnym: wybór parametrów, zmiana wartości, wyświetlanie długich tekstów pomocy Naciśnięcie pokrętła regulacyjnego: potwierdzanie wybranej opcji w menu, zatwierdzanie wartości, wywoływanie tekstów pomocy do parametrów |
| (15) | Przycisk „Preferowane” można do niego przypisać pojedyncze parametry lub katalogi nadrzędne |
| (16) | Przycisk informacji o spoiwie Do wyświetlania obecnie ustawionego spoiwa |
| (17) | Przycisk wyboru spoiwa Do wyboru spoiwa |
Lewym pokrętłem regulacyjnym można także wyświetlić odpowiednie objaśnienie do każdego skrótu parametru wyświetlonego na wyświetlaczu.
Przykład:

Nastąpi wyświetlenie objaśnienia parametru, świeci się dioda lewego pokrętła regulacyjnego.

Nastąpi przesunięcie w lewo tekstu objaśnienia.

Określanie parametrów funkcji specjalnych F1 i F2

Podczas naciskania przycisku wyboru parametrów miga F1/F2.
Po zapisaniu danego parametru zapala się wskaźnik odpowiedniego parametru funkcji specjalnych.
Za parametrem widoczny jest symbol np. „F1” i ptaszek:

Wybrany parametr jest teraz przypisany do parametru F1.
Jeżeli nie można przypisać jakiegoś parametru do funkcji specjalnych F1 lub F2, po ok. 5 sekundach pojawi się symbol np. F1 i X:

Nastąpi wówczas skasowanie już przypisanego parametru.
Wywoływanie parametrów funkcji specjalnych F1 i F2

Najpierw wyświetlony zostanie przypisany parametr, a potem obecnie ustawiona wartość parametru.

Kasowanie parametrów funkcji specjalnych F1 i F2

Nastąpi skasowanie przypisanego parametru, na wyświetlaczu pojawi się symbol np. F1 i X:

Parametry funkcji specjalnych F1 i F2 można też konfigurować w menu Setup (strona (→)).
Określanie parametrów funkcji specjalnych F1 i F2
Podczas naciskania przycisku wyboru parametrów miga F1/F2.
Po zapisaniu danego parametru zapala się wskaźnik odpowiedniego parametru funkcji specjalnych.
Za parametrem widoczny jest symbol np. „F1” i ptaszek:
Wybrany parametr jest teraz przypisany do parametru F1.
Jeżeli nie można przypisać jakiegoś parametru do funkcji specjalnych F1 lub F2, po ok. 5 sekundach pojawi się symbol np. F1 i X:
Nastąpi wówczas skasowanie już przypisanego parametru.
Wywoływanie parametrów funkcji specjalnych F1 i F2
Najpierw wyświetlony zostanie przypisany parametr, a potem obecnie ustawiona wartość parametru.
Kasowanie parametrów funkcji specjalnych F1 i F2
Nastąpi skasowanie przypisanego parametru, na wyświetlaczu pojawi się symbol np. F1 i X:
Parametry funkcji specjalnych F1 i F2 można też konfigurować w menu Setup (strona (→)).
Przypisanie do przycisku parametru/katalogu preferowanego
Do przycisku parametru/katalogu preferowanego można przypisać pojedyncze parametry lub katalogi nadrzędne z menu Setup. Tak przypisane parametry lub katalogi nadrzędne można następnie wywołać bezpośrednio z panelu obsługowego.

Za parametrem lub katalogiem  widoczny jest ptaszek:

Wybrany parametr lub katalog nadrzędny jest teraz dostępny pod przyciskiem parametru/katalogu preferowanego.
Wywołanie parametru/katalogu preferowanego
Wywołania parametrów lub katalogów przypisanych do przycisku parametru/katalogu preferowanego można dokonać w dowolnym ustawieniu, z wyjątkiem aktywnego menu Setup.
Wywołanie parametru/katalogu preferowanego powoduje anulowanie innego wyboru lub wywołanych zadań.

Zapali się dioda przycisku parametru/katalogu preferowanego, na wyświetlaczu pojawi się przypisany parametr lub katalog.
Dioda przycisku parametru/katalogu preferowanego zgaśnie, wyświetlacz przejdzie do wyświetlania parametrów spawania.
Kasowanie parametrów/katalogów preferowanych

Nastąpi skasowanie przypisanego parametru lub katalogu, na wyświetlaczu pojawi się i X:

Przypisanie do przycisku parametru/katalogu preferowanego można też skonfigurować w menu Setup (strona (→)).

| Nr | Funkcja |
|---|---|
| (1) | Panel obsługowy z wyświetlaczem do obsługi urządzenia spawalniczego |
| (2) | Gniazdo prądowe (+) z zamkiem bagnetowym |
| (3) | Zaślepka przewidziana do przyłącza TIG Multi Connector opcji TIG |
| (4) | Przyłącze uchwytu spawalniczego służy do podłączenia palnika spawalniczego |
| (5) | Gniazdo prądowe (–) z zamkiem bagnetowym służy do podłączenia przewodu masy podczas spawania metodą MIG/MAG. |

| Nr | Funkcja |
|---|---|
| (6) | Przyłącze gazu osłonowego MIG/MAG |
| (7) | Zaślepka / przyłącze gazu ochronnego TIG (opcja) |
| (8) | Zaślepka / przyłącze Ethernet (opcja) |
| (9) | Zaślepka / przyłącze SpeedNet Connector (opcja) / zewnętrzny czujnik (opcja) |
| (10) | Przewód sieciowy z uchwytem odciążającym |
| (11) | Wyłącznik zasilania do włączania i wyłączania urządzenia spawalniczego |

| Nr | Funkcja |
|---|---|
| (12) | Uchwyt szpuli drutu z hamulcem do mocowania znormalizowanych szpuli drutu o wadze do maks. 19 kg (41.89 lb.) i średnicy maks. 300 mm (11.81 in.) |
| (13) | Napęd 4-rolkowy |
| Nr | Funkcja |
|---|---|
| (1) | Panel obsługowy z wyświetlaczem do obsługi urządzenia spawalniczego |
| (2) | Gniazdo prądowe (+) z zamkiem bagnetowym |
| (3) | Zaślepka przewidziana do przyłącza TIG Multi Connector opcji TIG |
| (4) | Przyłącze uchwytu spawalniczego służy do podłączenia palnika spawalniczego |
| (5) | Gniazdo prądowe (–) z zamkiem bagnetowym służy do podłączenia przewodu masy podczas spawania metodą MIG/MAG. |
| Nr | Funkcja |
|---|---|
| (6) | Przyłącze gazu osłonowego MIG/MAG |
| (7) | Zaślepka / przyłącze gazu ochronnego TIG (opcja) |
| (8) | Zaślepka / przyłącze Ethernet (opcja) |
| (9) | Zaślepka / przyłącze SpeedNet Connector (opcja) / zewnętrzny czujnik (opcja) |
| (10) | Przewód sieciowy z uchwytem odciążającym |
| (11) | Wyłącznik zasilania do włączania i wyłączania urządzenia spawalniczego |
| Nr | Funkcja |
|---|---|
| (12) | Uchwyt szpuli drutu z hamulcem do mocowania znormalizowanych szpuli drutu o wadze do maks. 19 kg (41.89 lb.) i średnicy maks. 300 mm (11.81 in.) |
| (13) | Napęd 4-rolkowy |
W zależności od metody spawania niezbędne jest określone wyposażenie minimalne, umożliwiające pracę z użyciem systemu spawania.
Poniżej opisano metody spawania oraz odpowiednie wyposażenie minimalne, niezbędne do spawania.
W zależności od metody spawania niezbędne jest określone wyposażenie minimalne, umożliwiające pracę z użyciem systemu spawania.
Poniżej opisano metody spawania oraz odpowiednie wyposażenie minimalne, niezbędne do spawania.
W zależności od metody spawania niezbędne jest określone wyposażenie minimalne, umożliwiające pracę z użyciem systemu spawania.
Poniżej opisano metody spawania oraz odpowiednie wyposażenie minimalne, niezbędne do spawania.
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Urządzenie spawalnicze jest przeznaczone wyłącznie do spawania MIG/MAG, elektrodą topliwą lub TIG. Inne lub wykraczające poza wyżej opisane użytkowanie jest uznawane za niezgodne z przeznaczeniem.
Użycie zgodne z przeznaczeniem obejmuje równieżZgodnie ze stopniem ochrony IP23 urządzenie można ustawiać i użytkować na wolnym powietrzu. Należy unikać bezpośredniego oddziaływania wilgoci (np. w wyniku deszczu).
Niebezpieczeństwo spowodowane przez spadające lub przewracające się urządzenia.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Ustawić urządzenie stabilnie na równym, stałym podłożu.
Po zakończeniu montażu, wszystkie połączenia śrubowe należy skontrolować pod kątem prawidłowego zamocowania.
Kanał wentylacyjny jest istotnym urządzeniem zabezpieczającym. Podczas wyboru miejsca ustawienia należy zwracać uwagę na to, aby powietrze chłodzące mogło wpływać i wypływać bez przeszkód przez szczeliny wentylacyjne na przedniej i tylnej ściance. Powstający pył przewodzący prąd elektryczny (np. podczas prac z użyciem materiałów ściernych) nie może być zasysany bezpośrednio do urządzenia.
Niebezpieczeństwo w wyniku porażenia elektrycznego z powodu niewłaściwego podłączenia do sieci.
Skutkiem mogą być poważne obrażenia ciała i śmierć.
Urządzenie podłączać tylko do sieci zasilającej wyposażonej w przewód ochronny.
Urządzenie podłączać do sieci zasilającej tylko za pomocą systemu gniazd i wtyczek ze stykiem przewodu ochronnego.
Użytkowanie urządzenia w sieci bez przewodu ochronnego i podłączonego do gniazda bez styku przewodu ochronnego wymaga przestrzegania wszystkich krajowych przepisów dotyczących rozłączenia ochronnego.
Instalacja elektryczna zaprojektowana dla zbyt małego obciążenia może być przyczyną poważnych strat materialnych.
Przewód doprowadzający i jego zabezpieczenie muszą być dostosowane do istniejącego zasilania elektrycznego.
Obowiązują dane techniczne umieszczone na tabliczce znamionowej.
Urządzenia o wysokiej mocy mogą mieć wpływ na jakość energii elektrycznej w sieci ze względu na duży prąd wejściowy.
Przed podłączeniem urządzenia do sieci należy uzgodnić z dostawcą energii elektrycznej, czy jest to dozwolone.
Maksymalna dozwolona impedancja sieci decydująca o podłączeniu do sieci jest podana w danych technicznych.
WAŻNE! Zwracać uwagę na prawidłowe uziemienie podłączenia do sieci!
Ze względu na lokalne wymogi i krajowe przepisy podłączenie urządzenia do publicznej sieci zasilającej może wymagać wyłącznika różnicowoprądowego. Zalecany do urządzenia wyłącznik różnicowoprądowy jest podany w danych technicznych.
Urządzenie spawalnicze jest kompatybilne z generatorem.
W celu obliczenia dokładnej wartości niezbędnej mocy generatora konieczne jest podanie maksymalnej mocy pozornej S1max urządzenia spawalniczego.
Maksymalną moc pozorna S1max urządzenia spawalniczego oblicza się następująco:
Urządzenia 3-fazowe: S1max = I1max x U1 x √3
Urządzenia 1-fazowe: S1max = I1max x U1
I1max i U1 zgodnie z tabliczką znamionową urządzenia lub danymi technicznymi
Wymaganą moc pozorną generatora SGEN oblicza się na podstawie następującego wzoru:
SGEN = S1max x 1,35
Jeżeli nie odbywa się spawanie z pełną mocą, można zastosować mniejszy generator.
WAŻNE! Moc pozorna generatora SGEN nie może być mniejsza niż maksymalna moc pozorna S1max urządzenia spawalniczego!
W przypadku eksploatacji urządzenia jednofazowego z generatorami trójfazowymi należy pamiętać, że podawana moc pozorna generatora często jest dostępna tylko jako całość złożona z trzech faz generatora. W razie potrzeby zasięgnąć dodatkowych informacji na temat mocy poszczególnych faz generatora u producenta generatora.
Napięcie wytwarzane przez generator nie może być w żadnym przypadku niższe ani wyższe niż zakres tolerancji napięcia sieciowego.
Tolerancja napięcia sieciowego jest podana w rozdziale „Dane techniczne”.
Dokładne informacje na temat montażu i wykonania przyłączy komponentów systemu są podane w odpowiednich instrukcjach obsługi komponentów systemu.
Niebezpieczeństwo wywołane błędnym wykonaniem prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie niżej opisane czynności mogą wykonywać tylko przeszkoleni pracownicy wykwalifikowani.
Przestrzegać krajowych norm i dyrektyw.
Niebezpieczeństwo stwarzane przez nieprawidłowo przygotowany kabel zasilający.
Skutkiem mogą być zwarcia i straty materialne.
Na wszystkie przewody fazowe oraz na przewód ochronny odizolowanego kabla zasilającego nałożyć okucia kablowe.
Jeśli nie podłączono kabla zasilającego, przed uruchomieniem należy podłączyć kabel zasilający dobrany do napięcia w sieci zasilającej.
W urządzeniach spawalniczych TPS 270i C zamontowane są uchwyty odciążające do przewodów o następujących przekrojach:
Urządzenie spawalnicze |
| Średnica zewnętrzna kabla |
|---|---|---|
TPS 270i C /nc |
| 14–16 mm |
TPS 270 i C / S/nc |
| 14–16 mm |
TPS 270i C /MV/nc |
| 14–18,5 mm |
Uchwyty odciążające do kabli o innych przekrojach należy dobrać odpowiednio do kabla.
Urządzenie spawalnicze | Napięcie sieciowe | Przekrój kabla | |
|
| USA/Kanada * | Europie |
TPS 270i C /nc | 3 × 380 V | AWG 14 | 4G 2,5 mm² |
TPS 270i C /MV/nc | 3 × 200 V | AWG 12 | 4G 2,5 mm² |
3 × 380 V | AWG 14 | 4G 2,5 mm² | |
TPS 270i C /S/nc ** | 3 × 460 V | AWG 14 | - |
|
|
|
|
| * | Typ kabla dla USA/Kanady: Extra-hard usage |
| ** | Urządzenie spawalnicze bez oznakowania CE; niedostępne w Europie |
AWG = American wire gauge (= amerykański wymiar przekroju kabla)
Niebezpieczeństwo odniesienia obrażeń ciała lub strat materialnych wskutek zwarcia.
Jeżeli nie będą używane okucia kablowe, między przewodami fazowymi lub między przewodami fazowymi i przewodem ochronnym mogą wystąpić zwarcia.
W odizolowanym kablu zasilającym wszystkie przewody fazowe oraz przewód ochronny zaopatrzyć w okucia kablowe.
Podłączenie kabla zasilającego do urządzenia może być wykonane wyłącznie przez wykwalifikowany personel, z uwzględnieniem krajowych norm i wytycznych!
WAŻNE! Przewód ochronny powinien być o ok. 20–25 mm (0.8–1 in.) dłuższy niż przewody fazowe.


WAŻNE! Podczas podłączania kabla do przełącznika należy zwracać uwagę na to, aby:


Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Niebezpieczeństwo stwarzane przez prąd elektryczny wskutek obecności w urządzeniu pyłu przewodzącego prąd elektryczny.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Urządzenie użytkować tylko z zamontowanym filtrem powietrza. Filtr powietrza jest istotnym urządzeniem zabezpieczającym, umożliwiającym uzyskanie stopnia ochrony IP 23.
Uruchamianie urządzenia spawalniczego zostało opisane na podstawie ręcznego, chłodzonego gazem urządzenia MIG/MAG.
Niebezpieczeństwo spowodowane przez upadające butle z gazem.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Stawiać butle z gazem stabilnie na równym, stałym podłożu.
Zabezpieczyć butle z gazem przed przewróceniem.
Przestrzegać przepisów dotyczących bezpieczeństwa określonych przez producenta butli gazowej.

Podczas tworzenia połączenia z masą uwzględnić poniższe punkty:
Każde urządzenie spawalnicze powinno mieć własny przewód masy.
Przewody plus i masy umieszczać tak blisko siebie i na takiej samej długości, jak to tylko możliwe.
Oddzielić od siebie przestrzennie obwody spawalnicze poszczególnych urządzeń spawalniczych.
Nie układać równolegle większej liczby przewodów masy;
jeżeli nie da się uniknąć prowadzenia równoległego, zachować odstęp minimalny 30 cm między obwodami przewodu prądowego
Przewody masy powinny być jak najkrótsze, zastosować przewody o dużym przekroju.
Nie krzyżować przewodów masy.
Unikać obecności materiałów ferromagnetycznych między przewodami masy i pakietem przewodów.
Nie nawijać długich przewodów masy – możliwy efekt cewki!
Długie przewody masy układać w pętle.
Nie układać przewodów masy w żelaznych rurach, metalowych rynnach kablowych ani na poprzecznicach stalowych, unikać kanałów kablowych;
(wspólne ułożenie przewodu plus i przewodu masy w rurze żelaznej nie powoduje żadnych problemów).
W przypadku większej liczby przewodów masy, punkty masy na elemencie dobrać możliwie jak najdalej od siebie i zapobiec tworzeniu skrzyżowanych ścieżek prądowych pod poszczególnymi łukami spawalniczymi.
Stosować skompensowane pakiety przewodów (pakiety przewodów ze zintegrowanymi przewodami masy).


Aby zapewnić optymalne podawanie drutu elektrodowego, rolki podające muszą być dostosowane do średnicy i materiału drutu.
Używać tylko rolek podających odpowiednich do danego drutu elektrodowego.
Przegląd dostępnych rolek podających oraz możliwości ich zastosowania można znaleźć na listach części zamiennych.
Niebezpieczeństwo stwarzane przez podskakujące uchwyty rolek podających.
Skutkiem mogą być urazy i obrażenia ciała.
Podczas odblokowywania dźwigni należy trzymać palce z dala od obszaru z lewej i z prawej strony dźwigni.


Niebezpieczeństwo wywołane sprężynowaniem nawiniętego na szpulę drutu elektrodowego.
Skutkiem mogą być urazy i obrażenia ciała.
Podczas wkładania szpuli drutu należy mocno trzymać koniec drutu elektrodowego, aby uniknąć zranienia przez sprężynujący drut elektrodowy.
Niebezpieczeństwo stwarzane przez spadającą szpulę drutu.
Skutkiem mogą być urazy i obrażenia ciała.
Zadbać o prawidłowe osadzenie szpuli drutu na uchwycie szpuli drutu.
Niebezpieczeństwo powodowane przez spadającą szpulę drutu w przypadku odwrotnie założonego pierścienia zabezpieczającego.
Skutkiem mogą być urazy i usterki działania.
Pierścień zabezpieczający należy zawsze zakładać zgodnie z ilustracją po lewej stronie.


Niebezpieczeństwo wywołane sprężynowaniem nawiniętego na szpulę drutu elektrodowego.
Skutkiem mogą być urazy i obrażenia ciała.
Podczas wkładania szpuli z koszykiem należy mocno trzymać koniec drutu elektrodowego, aby uniknąć zranienia przez sprężynujący drut elektrodowy.
Zagrożenie powodowane przez spadającą szpulę z koszykiem.
Skutkiem mogą być urazy i obrażenia ciała.
Sprawdzić prawidłowe osadzenie szpuli z koszykiem z adapterem szpuli z koszykiem na uchwycie szpuli drutu.
W przypadku użycia do pracy szpuli z koszykiem stosować wyłącznie adapter do szpuli z koszykiem, znajdujący się w zakresie dostawy urządzenia!
Zagrożenie powodowane przez spadającą szpulę z koszykiem.
Skutkiem mogą być urazy i obrażenia ciała.
Nałożyć szpulę z koszykiem na dostarczony adapter w taki sposób, aby mostki szpuli z koszykiem znalazły się wewnątrz wpustów prowadzących adaptera.
Niebezpieczeństwo powodowane przez spadającą szpulę z koszykiem w przypadku pierścienia zabezpieczającego założonego po niewłaściwej stronie.
Skutkiem mogą być urazy i usterki działania.
Pierścień zabezpieczający należy zawsze zakładać zgodnie z ilustracją po lewej stronie.


Niebezpieczeństwo wywołane sprężynowaniem nawiniętego na szpulę drutu elektrodowego.
Skutkiem mogą być poważne uszczerbki na zdrowiu osób.
Nosić okulary ochronne.
Podczas wkładania szpuli drutu / szpuli z koszykiem należy mocno trzymać koniec drutu elektrodowego, aby uniknąć zranienia przez szybko zwijający się drut elektrodowy.
Niebezpieczeństwo stwarzane przez ostre krawędzie końcówki drutu elektrodowego.
Skutkiem może być uszkodzenie uchwytu spawalniczego.
Przed wprowadzeniem drutu elektrodowego należy starannie usunąć zadziory z jego końcówki.
Wiązkę uchwytu palnika spawalniczego ułożyć możliwie jak najbardziej w linii prostej.


Niebezpieczeństwo stwarzane przez wystający drut elektrodowy.
Grozi poważnym uszczerbkiem na zdrowiu.
Trzymać uchwyt spawalniczy w taki sposób, aby jego koniec nie był skierowany w stronę twarzy i ciała użytkownika.
Stosować odpowiednie gogle ochronne.
Nie kierować uchwytu spawalniczego w stronę innych osób.
Uważać, aby drut elektrodowy mógł stykać się z przedmiotami przewodzącymi prąd tylko w sposób kontrolowany.
Drut elektrodowy można nawlekać naciskając jeden z przycisków nawlekania drutu w systemie spawania lub przycisk palnika.


Informacje dotyczące nawlekania drutu
Jeżeli podczas nawlekania drutu nastąpi zetknięcie z masą, drut elektrodowy zatrzyma się automatycznie.
Jednokrotne naciśnięcie przycisku palnika przesuwa drut elektrodowy o 1 mm naprzód.
W przypadku systemu doprowadzania drutu Push:
Jeżeli w czasie nawlekania nastąpi zetknięcie z elementem spawanym, system zmierzy luz drutu w prowadniku drutu. Po udanym pomiarze, w dzienniku zdarzeń system zapisze wartość luzu drutu, której użyje do regulacji systemu.
Ustawić siłę docisku w taki sposób, aby drut elektrodowy nie został zdeformowany, jednakże, aby zapewniony był przy tym niezakłócony przesuw drutu.

Wartości orientacyjne siły docisku dla rolek z rowkiem U:
Stal:
4–5
CrNi
4–5
Elektrody z drutu rdzeniowego
2–3
Po zwolnieniu przycisku palnika szpula drutu nie powinna się dalej obracać.
W razie potrzeby przeprowadzić regulację hamulca.


Niebezpieczeństwo wywołane błędnym montażem.
Skutkiem mogą być uszczerbki na zdrowiu osób i straty materialne.
Nie rozbierać hamulca na części.
Prace konserwacyjne i serwisowe przy hamulcu zlecać wyłącznie przeszkolonemu personelowi specjalistycznemu.
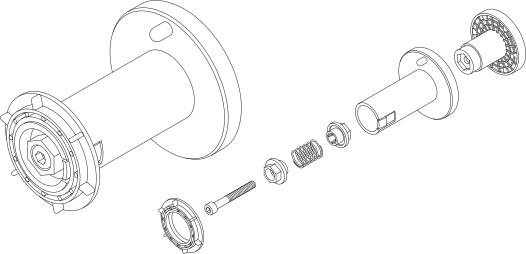
Hamulec jest dostępny tylko w całości.
Ilustracja służy tylko do celów informacyjnych!
WAŻNE! Aby uzyskać optymalne rezultaty spawania, producent zaleca wykonanie kalibracji R/L po każdym pierwszym uruchomieniu i każdej zmianie dokonanej w systemie spawania.
Niebezpieczeństwo powodowane przez błędną obsługę.
Mogą wystąpić poważne uszczerbki na zdrowiu i straty materialne.
Z opisanych funkcji można korzystać dopiero po dokładnym przeczytaniu i zrozumieniu tej instrukcji obsługi.
Z opisanych funkcji można korzystać dopiero po dokładnym zapoznaniu się z instrukcjami obsługi wszystkich komponentów systemu, w szczególności z przepisami dotyczącymi bezpieczeństwa, i zrozumieniu ich treści!
Informacje dotyczące ustawienia, zakresu ustawień oraz jednostek miar dostępnych parametrów można znaleźć w menu Setup.

GPr
Wypływ gazu przed spawaniem
I-S
Faza prądu startowego: szybkie rozgrzewanie materiału podstawowego mimo intensywnego oddawania ciepła na początku spawania
t-S
Czas trwania prądu startowego

Korekta długości łuku - start
SL1
Slope 1: ciągłe obniżanie prądu startowego do wartości prądu spawania
I
Faza prądu spawania: równomierne wprowadzanie temperatury do materiału podstawowego rozgrzanego przez dostarczane ciepło
I-E
Faza prądu końcowego: w celu uniknięcia miejscowego przegrzania materiału podstawowego w wyniku spiętrzenia ciepła pod koniec spawania. Zapobiega to możliwości zapadnięcia się spoiny.
t-E
Czas trwania prądu końcowego

Koniec korekty długości łuku spawalniczego
SL2
Slope 2: ciągłe obniżanie prądu spawania do wartości prądu końcowego
GPo
Wypływ gazu po zakończeniu spawania
SPt
Czas spawania punktowego
Szczegółowe wyjaśnienie parametrów w rozdziale „Parametry procesu”.
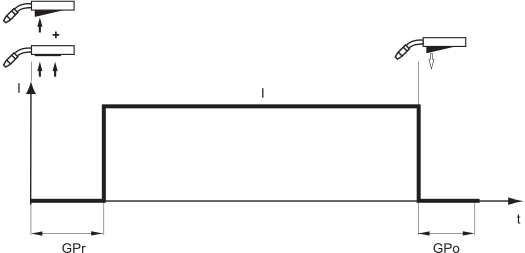
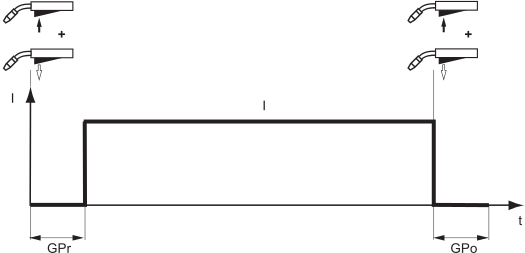
Tryb pracy „4-takt” nadaje się do wykonywania dłuższych spoin.

Tryb pracy „4-takt specjalny” nadaje się zwłaszcza do spawania stopów aluminium. Wysokie przewodnictwo cieplne aluminium jest w nim uwzględnione przez specjalny przebieg prądu spawania.

Tryb pracy „2-takt specjalny” nadaje się zwłaszcza do spawania w wyższym zakresie mocy. W trybie „2-takt specjalny” zajarzenie łuku spawalniczego następuje z niższą mocą, co skutkuje łatwiejszą stabilizacją łuku spawalniczego.

Tryb pracy „Spawanie punktowe” nadaje się do wykonywania połączeń spawanych blach metodą na zakładkę.
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
Część „Spawanie metodą MIG/MAG i CMT” obejmuje wykonanie następujących czynności:
WAŻNE! Aby uzyskać optymalne rezultaty spawania, producent zaleca wykonanie kalibracji R/L po każdym pierwszym uruchomieniu i każdej zmianie dokonanej w systemie spawania.


Zaświeci się dioda na przycisku, a na wyświetlaczu zostanie wyświetlone obecnie ustawione spoiwo:

Na wyświetlaczu pojawi się obecnie ustawiona średnica drutu:

Na wyświetlaczu pojawi się obecnie ustawiony rodzaj gazu ochronnego:

Na wyświetlaczu pojawi się obecnie ustawiona charakterystyka:

Na wyświetlaczu pojawią się obecnie ustawione wartości parametrów spawania.

Zaświeci się dioda przycisku, a na wyświetlaczu pojawi się pytanie „Materiał?”:

Wyświetli się pierwsze dostępne spoiwo:

Na wyświetlaczu pojawi się pytanie „Średnica?”: *

Wyświetli się pierwsza dostępna średnica szpuli drutu:

Na wyświetlaczu pojawi się pytanie „Gaz?”: *

Wyświetli się pierwszy dostępny rodzaj gazu ochronnego:

Nastąpi wyświetlenie pierwszej dostępnej charakterystyki (jeżeli istnieje): *

Pojawi się pytanie dotyczące potwierdzenia zmiany spoiwa: *

Nastąpi zapis ustawionego spoiwa.
| * | Obracając prawym pokrętłem regulacyjnym można wywołać poprzedni punkt, wybierając polecenie „wstecz”. |

| Grubość materiału |
| Prąd spawania |
| Prędkość podawania drutu |
| Funkcja specjalna |
| Korekta długości łuku spawalniczego |
| Napięcie spawania |
| Korekta pulsowania/dynamiki |
| Funkcja specjalna |
Zmienione wartości parametrów zostają natychmiast zatwierdzone.
Jeżeli w przypadku spawania metodą Synergic zostanie zmieniony jeden z parametrów, takich jak prędkość podawania drutu, grubość materiału, prąd spawania lub napięcie spawania, system dostosuje także pozostałe parametry również odpowiednio do wprowadzonej zmiany.
Niebezpieczeństwo obrażeń lub szkód rzeczowych w wyniku porażenia prądem elektrycznym oraz przez wysuwający się drut elektrodowy.
Podczas naciskania przycisku palnika
trzymać palnik spawalniczy z dala od twarzy i innych części ciała,
nie kierować palnika spawalniczego w stronę innych osób,
uważać, aby drut elektrodowy nie dotknął części przewodzących prąd elektryczny lub uziemionych (np. obudowa itp.).
Po każdym zakończeniu spawania następuje zapis bieżących wartości rzeczywistych prądu spawania oraz napięcia spawania i prędkości podawania drutu — na wyświetlaczu pojawia się wskaźnik HOLD.
Parametrów ustawionych na panelu obsługowym jednego z komponentów systemu (np. zdalnego sterowania) w pewnych warunkach nie można zmieniać na panelu obsługowym urządzenia spawalniczego.
Spawanie punktowe stosuje się do spawania blach łączonych na zakładkę, których połączenia spawane dostępne są tylko z jednej strony.
Spawanie punktowe można przeprowadzać następującymi metodami spawania:
PULS SYNERGIC | SYNERGIC | MANUAL | LSC/PMC | SP (CMT)
Na wyświetlaczu na krótko pojawi się wskazanie „Spot”.
Zostaje wyświetlony parametr SPt (czas spawania punktowego).
Standardowo dla spawania punktowego w pamięci zapisywany jest tryb pracy 4-takt.
Nacisnąć przycisk uchwytu — Proces spawania punktowego trwa do końca czasu spawania punktowego — Nacisnąć ponownie, aby wcześniej zatrzymać czas spawania punktowego
W menu Setup w części Ustawienia / System / SPm można zmienić na 2-takt
(dalsze informacje na temat działania trybu 2-taktu i 4-taktu dla spawania punktowego można znaleźć od strony (→))
Niebezpieczeństwo stwarzane przez wystający drut elektrodowy.
Grozi poważnym uszczerbkiem na zdrowiu.
Trzymać uchwyt spawalniczy w taki sposób, aby jego koniec nie był skierowany w stronę twarzy i ciała użytkownika.
Stosować odpowiednie gogle ochronne.
Nie kierować uchwytu spawalniczego w stronę innych osób.
Uważać, aby drut elektrodowy mógł stykać się z przedmiotami przewodzącymi prąd tylko w sposób kontrolowany.
W celu wykonania zgrzeiny punktowej:
Ustawione parametry początku i końca spawania są aktywne również podczas spawania punktowego.
W menu Setup w części Parametry procesu / Początek / Koniec można określić procedurę rozpoczęcia spawania / zakończenia spawania dla spawania punktowego.
Przy aktywowanym czasie prądu końcowego, koniec spawania nie następuje po upływie ustawionego czasu spawania punktowego, lecz dopiero po upływie ustawionego czasu wzrostu/spadku i czasu prądu końcowego.
Niebezpieczeństwo stwarzane przez wystający drut elektrodowy.
Grozi poważnym uszczerbkiem na zdrowiu.
Trzymać uchwyt spawalniczy w taki sposób, aby jego koniec nie był skierowany w stronę twarzy i ciała użytkownika.
Stosować odpowiednie gogle ochronne.
Nie kierować uchwytu spawalniczego w stronę innych osób.
Uważać, aby drut elektrodowy mógł stykać się z przedmiotami przewodzącymi prąd tylko w sposób kontrolowany.
Sposób postępowania w przypadku spawania wielościegowego:
Informacje dotyczące spawania wielościegowego
W przypadku charakterystyk PMC, ustawienie parametru SFI wpływa na zachowanie dotyczące ponownego zajarzenia w trybie spawania wielościegowego:
SFI = wł.
Ponowne zajarzenie odbywa się z SFI.
SFI = wył.
Ponowne zajarzenie poprzez zajarzenie stykowe.
W przypadku stopów aluminium, do metod spawania Puls i PMC zawsze stosuje się zajarzenie z SFI. Zajarzenia SFI nie można dezaktywować.
Jeżeli w wybranej charakterystyce zapisano funkcję SlagHammer, w połączeniu z jednostką napędową CMT i buforem drutu uzyskuje się szybsze i stabilniejsze zajarzenie SFI.
W przypadku metody spawania MIG/MAG Puls-Synergic i PMC, można wyświetlić i ustawić wartości następujących parametrów spawania:
Lewym pokrętłem regulacyjnym:
Grubość materiału 1)
Zakres ustawień: 0,1–30,0 mm 2) / 0,004–1,18 in. 2)
Prąd spawania 1)
w A
Zakres ustawień: w zależności od wybranej metody i programu spawania
Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.
Prędkość podawania drutu1)
Zakres ustawień: 0,5–25 m/min 2) / 20–980 ipm. 2)
Funkcja specjalna
można do niej przypisać dowolny parametr (patrz strona (→))
Funkcję można wybrać, gdy przypisano do niej parametr.
Stabilizator wtopienia 4) (patrz strona (→))
Zakres ustawień: 0–10 m/min / 0–393,7 ipm
Ustawienie fabryczne: 0
Stabilizator długości łuku spawalniczego 4) (patrz strona (→))
Zakres ustawień: 0–5
Ustawienie fabryczne: 0
Prawym pokrętłem regulacyjnym:
Korekta długości łuku spawalniczego
do korygowania długości łuku spawalniczego;
Zakres ustawień: -10 – +10
Ustawienie fabryczne: 0
- — mniejsza długość łuku
0 — neutralna długość łuku
+ — większa długość łuku
Napięcie spawania 1)
w V
Zakres ustawień: w zależności od wybranej metody i programu spawania
Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.
Korekta pulsowania/dynamiki
do korekty energii pulsowania w przypadku łuku pulsującego
Zakres ustawień: -10 – +10
Ustawienie fabryczne: 0
- — mniejsza siła odrywania kropli
0 — neutralna siła odrywania kropli
+ — zwiększona siła odrywania kropli
Funkcja specjalna
można do niej przypisać dowolny parametr (patrz strona (→))
Funkcję można wybrać, gdy przypisano do niej parametr.
W przypadku spawania metodą MIG/MAG Standard-Synergic, LSC i CMT, można wyświetlić i ustawić wartości następujących parametrów spawania:
Lewym pokrętłem regulacyjnym:
Grubość materiału 1)
Zakres ustawień: 0,1–30,0 mm 2) / 0,004–1,18 in. 2)
Prąd spawania 1)
w A
Zakres ustawień: w zależności od wybranej metody i programu spawania
Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.
Prędkość podawania drutu 1)
do ustawiania twardszego i bardziej stabilnego łuku spawalniczego
Zakres ustawień: 0,5–25 m/min 2) / 20–980 ipm. 2)
Funkcja specjalna
można do niej przypisać dowolny parametr (patrz strona (→))
Funkcję można wybrać, gdy przypisano do niej parametr.
Stabilizator wtopienia 4) (patrz strona (→))
Zakres ustawień: 0–10 m/min / 0–393,7 ipm
Ustawienie fabryczne: 0
Prawym pokrętłem regulacyjnym:
Stabilizator długości łuku spawalniczego 4) (patrz strona (→))
Zakres ustawień: 0–2
Ustawienie fabryczne: 0
Korekta długości łuku spawalniczego
do korekty długości łuku spawalniczego, zadanej przez charakterystykę lub program spawania metodą Synergic;
Zakres ustawień: -10 – +10
Ustawienie fabryczne: 0
- — mniejsza długość łuku
0 — neutralna długość łuku
+ — większa długość łuku
Napięcie spawania 1)
w V
Zakres ustawień: w zależności od wybranej metody i programu spawania
Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.
Korekta impulsu/dynamiki
służy do regulacji dynamiki prądu zwarcia w momencie przejścia kropli
Zakres ustawień: -10 – +10
Ustawienie fabryczne: 0
- — twardszy i stabilniejszy łuk spawalniczy
0 — neutralny łuk spawalniczy
+ — miękki i małoodpryskowy łuk spawalniczy
Funkcja specjalna
można do niej przypisać dowolny parametr (patrz strona (→))
Funkcję można wybrać, gdy przypisano do niej parametr.
W przypadku metody spawania MIG/MAG Standard Manual, można wyświetlić i ustawić wartości następujących parametrów spawania:
Lewym pokrętłem regulacyjnym:
Prędkość podawania drutu 1)
do ustawiania twardszego i bardziej stabilnego łuku spawalniczego
Zakres ustawień: 0,5–25 m/min 2) / 20–980 ipm. 2)
Funkcja specjalna
można do niej przypisać dowolny parametr (patrz strona (→))
Funkcję można wybrać, gdy przypisano do niej parametr.
Prawym pokrętłem regulacyjnym:
Napięcie spawania 1)
w V
Zakres ustawień: w zależności od wybranej metody i programu spawania
Korekta impulsu/dynamiki
służy do regulacji dynamiki prądu zwarcia w momencie przejścia kropli
Zakres ustawień: 0–10
Ustawienie fabryczne: 0
0 — twardszy i stabilniejszy łuk spawalniczy
10 — miękki i małoodpryskowy łuk spawalniczy
Funkcja specjalna
można do niej przypisać dowolny parametr (patrz strona (→))
Funkcję można wybrać, gdy przypisano do niej parametr.
| 1) | Parametry Synergic Jeżeli jeden z parametrów Synergic ulegnie zmianie, to ze względu na zasadę działania funkcji Synergic nastąpi automatyczne dostosowanie także wszystkich pozostałych parametrów. Rzeczywisty zakres ustawienia jest zależny od zastosowanego urządzenia spawalniczego i zastosowanego podajnika drutu oraz wybranego programu spawania. |
| 2) | Rzeczywisty zakres ustawienia jest zależny od wybranego programu spawania. |
| 3) | Wartość maksymalna jest zależna od zastosowanego podajnika drutu. |
| 4) | Tylko w metodach spawania PMC i LSC. |
5 przycisków trybu EasyJob umożliwia szybki zapis maks. 5 punktów pracy.
Zapisywane są również bieżące ustawienia, istotne dla spawania.
5 przycisków trybu EasyJob umożliwia szybki zapis maks. 5 punktów pracy.
Zapisywane są również bieżące ustawienia, istotne dla spawania.

Zapisywanie punktów pracy w trybie EasyJob

Wywoływanie punktów pracy EasyJob

Kasowanie punktów pracy trybu EasyJob

Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
Niebezpieczeństwo obrażeń lub strat materialnych wskutek porażenia prądem elektrycznym.
Po ustawieniu wyłącznika zasilania w położeniu - I - elektroda wolframowa uchwytu spawalniczego znajduje się pod napięciem.
Uważać, aby elektroda wolframowa nie dotknęła osób ani części przewodzących prąd elektryczny lub części uziemionych (np. obudowy itp.).
WAŻNE! Aby uzyskać optymalne rezultaty spawania, producent zaleca wykonanie kalibracji R/L po każdym pierwszym uruchomieniu i każdej zmianie dokonanej w systemie spawania.

Po krótkim czasie na wyświetlaczu pojawi się obecnie ustawiona wartość prądu spawania, wskaźnik prądu spawania świeci.
Napięcie spawania zostanie podane do gniazda spawania z opóźnieniem 3 s.

Parametrów ustawionych na panelu obsługowym jednego z komponentów systemu, np. zdalnego sterowania lub podajnika drutu, w pewnych warunkach nie można zmieniać na panelu obsługowym urządzenia spawalniczego.
Zmieniona wartość prądu spawania zostanie natychmiast zastosowana.
Zajarzenie łuku spawalniczego następuje wskutek zetknięcia elementu spawanego z elektrodą wolframową.

Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
Informacje dotyczące tego, czy elektrodami topliwymi należy spawać z ustawieniem (+) czy (-), można znaleźć na opakowaniu elektrod topliwych lub są nadrukowane na samych elektrodach.
Niebezpieczeństwo obrażeń lub strat materialnych wskutek porażenia prądem elektrycznym.
Gdy wyłącznik zasilania jest ustawiony w położeniu - I -, elektroda otulona w uchwycie elektrody przewodzi napięcie.
Uważać, aby elektroda topliwa nie dotknęła osób, ani części przewodzących elektryczność lub uziemionych części (np. obudowy itp.).
WAŻNE! Aby uzyskać optymalne rezultaty spawania, producent zaleca wykonanie kalibracji R/L po każdym pierwszym uruchomieniu i każdej zmianie dokonanej w systemie spawania.

Po krótkim czasie, na wyświetlaczu pojawi się obecnie ustawiona wartość prądu spawania oraz obecna wartość dynamiki. Zapalą się wskaźniki prądu spawania i dynamiki.
Napięcie spawania zostanie podane do gniazda spawania z opóźnieniem 3 s.

Parametrów ustawionych na panelu obsługowym jednego z komponentów systemu, np. zdalnego sterowania lub podajnika drutu, w pewnych warunkach nie można zmieniać na panelu obsługowym urządzenia spawalniczego.
Nastąpi natychmiastowe zatwierdzenie zmienionych wartości.
Dla spawania ręcznego elektrodą otuloną można ustawić i wyświetlić następujące parametry spawania:
Lewym pokrętłem regulacyjnym:
Prąd główny 1)w A
Zakres ustawień: zależny od dostępnego urządzenia spawalniczego
Przed rozpoczęciem spawania automatycznie wyświetlana jest wartość orientacyjna, wynikająca z zaprogramowanych parametrów. Podczas spawania wyświetlana jest bieżąca wartość rzeczywista.
Prawym pokrętłem regulacyjnym:
Dynamika
służy do regulacji dynamiki prądu zwarcia w momencie przejścia kropli
Zakres ustawień: 0–100
Ustawienie fabryczne: 20
0 ... miękki i bezrozpryskowy łuk spawalniczy
100 ... twardszy i stabilniejszy łuk spawalniczy

Na wyświetlaczu pojawia się wskazanie „Parametry procesu”.
Na wyświetlaczu pojawia się wskazanie „Parametry procesu”.
Na wyświetlaczu pojawia się wskazanie „Parametry procesu”.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
 | | |||||||||||||||
Parametry proces. (1) | Ustawienia | Language xx 2) | ||||||||||||||
 |  | |||||||||||||||
Początek/koniec (3) | 
| Wskazanie |  | System | | Powrót | ||||||||||
Ustawienia gazu | | | ||||||||||||||
Regul. proc. (4) | ||||||||||||||||
Spawanie punktowe | ||||||||||||||||
Termin | Jednostka (9) xx (10) |  | CLS [s] (16) | |
|
| ||||||||||
Komponenty (5) | Norma (11) xx (12) | FAC (17) | ||||||||||||||
STICK (6) | UIBS (13) | Web-PWreset(18) | ||||||||||||||
TIG (7) | DRSL. (14) | USB | ||||||||||||||
SynchroPuls | Param. F1/F2 (15) | Informacje | ||||||||||||||
Proces-Mix (8) | Prefer. | iJob xx (19) | ||||||||||||||
Kalibracja R/L | Dane systemowe | SPm (20) | ||||||||||||||
< wstecz | < wstecz | < wstecz | ||||||||||||||
| ||||||||||||||||
 | … | Obrócić prawe pokrętło regulacyjne. |
 | … | Nacisnąć prawe pokrętło regulacyjne. |
 | … | Nacisnąć lewe pokrętło regulacyjne: |
 | … | Obrócić lewe pokrętło regulacyjne: |
|
|
|
Dla opcji Początek / Koniec spawania można ustawić i wyświetlić następujące parametry procesowe:
I-S
Prąd startowy
do ustawiania prądu startowego podczas spawania metodą MIG/MAG (np. w przypadku początku spawania aluminium)
Zakres ustawień: 0–200% (prądu spawania)
Ustawienie fabryczne: 135%
AlS
Korekta początkowej długości łuku spawalniczego
do korygowania długości łuku spawalniczego na początku spawania
Zakres ustawień: -10 – -0,1 / auto / 0,0–10,0
Ustawienie fabryczne: 0
- — mniejsza długość łuku
0 — neutralna długość łuku
+ — większa długość łuku
auto:
system zastosuje wartość ustawioną w parametrach spawania
t-S
Czas prądu startowego
do ustawiania czasu aktywności prądu startowego
Zakres ustawienia: off (wył.) / 0,1–10,0 s
Ustawienie fabryczne: „off” (wył.)
SL1
Slope 1
do ustawiania czasu, w którym nastąpi obniżenie lub podwyższenie prądu startowego do poziomu prądu spawania
Zakres ustawień: 0–9,9 s
Ustawienie fabryczne: 1 s
SL2
Slope 2
do ustawiania czasu, w którym nastąpi obniżenie lub podwyższenie prądu spawania do poziomu prądu krateru końcowego (prądu końcowego)
Zakres ustawień: 0–9,9 s
Ustawienie fabryczne: 1 s
I-E
Prąd końcowy
do ustawiania prądu krateru końcowego (prądu końcowego), w celu
Zakres ustawień: 0–200% (prądu spawania)
Ustawienie fabryczne: 50
AlE
Korekta końcowej długości łuku spawalniczego
do korygowania długości łuku spawalniczego na końcu spawania
Zakres ustawień: -10 – -0,1 / auto / 0,0–10,0 (napięcia spawania)
Ustawienie fabryczne: 0
- — mniejsza długość łuku
0 — neutralna długość łuku
+ — większa długość łuku
auto:
system zastosuje wartość ustawioną w parametrach spawania
t-E
Czas prądu końcowego
do ustawiania czasu aktywności prądu końcowego
Zakres ustawienia: off (wył.) / 0,1–10,0 s
Ustawienie fabryczne: „off” (wył.)
SFI
do aktywacji/dezaktywacji funkcji SFI (Spatter Free Ignition — zajarzenia łuku spawalniczego bez odprysków)
Zakres ustawienia: off/on (wył./wł.)
Ustawienie fabryczne: „off” (wył.)
SFI-HS
Gorący start SFI
do ustawiania czasu gorącego startu w połączeniu z zajarzeniem SFI
W czasie zajarzenia SFI, w obrębie ustawionego czasu gorącego startu trwa faza spawania natryskowego, która – niezależnie od trybu pracy – podwyższa wartość ciepła oddawanego, zapewniając przez to głębsze wtopienie od samego początku spawania.
Zakres ustawienia: off (wył.) / 0,01–2,00 s
Ustawienie fabryczne: „off” (wył.)
W-r
Cofanie drutu
do ustawiania wartości cofania drutu (= wartości będącej połączeniem ruchu powrotnego drutu i czasu)
Parametr cofania drutu jest zależny od wyposażenia uchwytu spawalniczego.
Zakres ustawień: 0,0–10,0
Ustawienie fabryczne: 0,0
IgC
Prąd zajarzenia (ręcznego)
do ustawiania prądu zajarzenia w przypadku spawania MIG/MAG Standard Manual
Zakres ustawień: 100–450 A
Ustawienie fabryczne: 450
W-r (man.)
Cofanie drutu (ręczne)
do ustawiania wartości cofania drutu (= wartości będącej połączeniem ruchu powrotnego drutu i czasu) w przypadku spawania MIG/MAG Standard Manual
Parametr cofania drutu jest zależny od wyposażenia uchwytu spawalniczego.
Zakres ustawień: 0,0–10,0
Ustawienie fabryczne: 0,0
CHS
stromość charakterystyki (spawanie MIG/MAG Standard Manual);
auto / U stałe / 1000–8 A/V
Ustawienie fabryczne: auto
Dla funkcji „Ustawienia gazu” można ustawić i wyświetlić następujące parametry procesu:
GPr
Wstępny wypływ gazu
do ustawiania czasu wypływu gazu przed zajarzeniem łuku spawalniczego
Zakres ustawień: 0–9,9 s
Ustawienie fabryczne: 0,1 s
GPo
Wypływ gazu po zakończeniu spawania
do ustawiania czasu wypływu gazu po przerwaniu łuku spawalniczego
Zakres ustawień: 0–9,9 s
Ustawienie fabryczne: 0,5 s
GCF
Współczynnik gazu
do ustawiania współczynnika korekty gazu
Zakres ustawienia: auto / 0,90–20,0
Ustawienie fabryczne: auto
(w przypadku standardowych gazów z bazy danych spawania Fronius współczynnik korekcji zostaje ustawiony automatycznie)
Dla funkcji Regulacja procesu można ustawić i wyświetlić następujące parametry procesowe:
Parametrów „stabilizator wtopienia” oraz „stabilizator długości łuku” można używać razem.
Stabilizator wtopienia służy do ustawiania maks. dozwolonej zmiany prędkości podawania drutu, aby w przypadku zmiennego wolnego wylotu drutu utrzymać prąd spawania, a tym samym wtopienie na stabilnym lub stałym poziomie.
Parametr „Stabilizator wtopienia” jest dostępny tylko wtedy, gdy w urządzeniu spawalniczym aktywna jest opcja WP PMC (Welding Process Puls Multi Control) lub opcja WP LSC (Welding Process Low Spatter Control).
auto / 0,0–10,0 m/min (ipm)
Ustawienie fabryczne: 0 m/min
auto
dla wszystkich charakterystyk zapisana jest wartość 10 m/min, stabilizator wtopienia jest aktywny.
0
Stabilizator wtopienia jest nieaktywny.
Prędkość podawania drutu pozostaje stała.
0,1–10,0
Stabilizator wtopienia jest aktywny.
Prąd spawania pozostaje stały.
Przykłady zastosowania
Stabilizator wtopienia = 0 m/min (nieaktywny)

Zmiana długości wolnego wylotu drutu elektrodowego (h) powoduje zmianę rezystancji w obwodzie spawania ze względu na dłuższy wolny wylot drutu (s2).
Regulacja napięcia stałego w celu uzyskania stałej długości łuku powoduje obniżenie średniej wartości prądu, a co za tym idzie, mniejszą głębokość wtopienia (x2).
Stabilizator wtopienia = n m/min (aktywny)

Zadanie wartości dla stabilizatora wtopienia w przypadku zmiany wolnego wylotu drutu (s1 ==> s2) powoduje, że można zachować stałą długość łuku spawalniczego bez większych zmian wartości prądu.
Głębokość wtopienia (x1, x2) pozostaje w przybliżeniu równa i stabilna.
Stabilizator wtopienia = 0,5 m/min (aktywny)

Aby w przypadku zmiany wolnego wylotu drutu (s1 ==> s3) utrzymać zmianę wartości prądu spawania na poziomie tak niskim jak to możliwe, prędkość podawania drutu jest zwiększana lub zmniejszana o 0,5 m/min.
W przedstawionym przykładzie do ustawionej wartości 0,5 m/min (pozycja 2) utrzymywane jest działanie stabilizujące bez zmiany wartości prądu.
I ... Prąd spawania vD ... Prędkość podawania drutu
Stabilizator długości łuku
Stabilizator długości łuku przez regulację zwarcia wymusza powstanie krótkich, pożądanych z punktu widzenia spawalnictwa łuków spawalniczych i utrzymuje je na stabilnym poziomie także w przypadku zmiennego wolnego wylotu drutu lub wpływu zakłóceń zewnętrznych.
Parametr stabilizacji długości łuku jest dostępny tylko wtedy, gdy w urządzeniu spawalniczym jest włączona opcja WP PMC (Welding Process Puls Multi Control).
0,0 / auto / 0,1–5,0 (wpływ stabilizatora)
Ustawienie fabryczne: 0,0
0,0
Stabilizator długości łuku jest nieaktywny.
auto
0,1–5,0
Stabilizator długości łuku jest aktywny.
Następuje zmniejszanie długości łuku, aż do wystąpienia zwarć.
Jeżeli aktywny jest stabilizator długości łuku, normalna korekta długości łuku spawalniczego działa tylko na początku spawania.
Potem wartość korekty długości łuku spawalniczego nie wyświetla się już w parametrach spawania.
Przykłady zastosowania
Stabilizator długości łuku = 0 / 0,5 / 2,0
 Stabilizator długości łuku = 0
 Stabilizator długości łuku = 0,5
 Stabilizator długości łuku = 2

Uaktywnienie stabilizatora długości łuku zmniejsza długość łuku aż do wystąpienia zwarcia. Można w lepszy sposób wykorzystać zalety krótkiego, stabilnie regulowanego łuku spawalniczego.
Podwyższenie wartości stabilizatora długości łuku powoduje dalsze skrócenie długości łuku (L1 ==> L2 ==> L3). Można w lepszy sposób wykorzystać zalety krótkiego, stabilnie regulowanego łuku spawalniczego.
Stabilizator długości łuku w przypadku zmiany kształtu spoiny oraz pozycji

Stabilizator długości łuku jest nieaktywny
Zmiana kształtu spoiny lub pozycji spawania może negatywnie wpłynąć na rezultat spawania
Stabilizator długości łuku jest aktywny
Liczba i czas zwarć są regulowane, właściwości łuku spawalniczego pozostają takie same w przypadku zmiany kształtu spoiny lub pozycji spawania.
I ... Prąd spawania vD ... Prędkość podawania drutu U ... Napięcie spawania
* ... Liczba zwarćPrzykład: Zmiana wolnego wylotu drutu
Stabilizator długości łuku bez stabilizatora wtopienia

Zalety krótkiego łuku spawalniczego pozostają utrzymane, także w przypadku zmiany wolnego wylotu drutu, ponieważ właściwości zwarcia pozostają niezmienione.
Stabilizator długości łuku ze stabilizatorem wtopienia

Jeżeli stabilizator wtopienia jest aktywny, wtopienie pozostaje identyczne także przypadku zmiany wolnego wylotu drutu.
Zachowanie w przypadku zwarcia jest regulowane przez stabilizator długości łuku.
I ... Prąd spawania vD ... Prędkość podawania drutu U ... Napięcie spawania
* ... Liczba zwarć Δs ... Zmiana wolnego wylotu drutuSPt
Czas spawania punktowego
0,1–10,0 s
Ustawienie fabryczne: 1,0 s
Int
Spawanie wielościegowe
wył./wł.
Ustawienie fabryczne: wył.
Int-t
Czas spawania wielościegowego
0,1–10,0 s
Ustawienie fabryczne: 1,0 s
Int-b
Czas przerwy dla spawania wielościegowego
wył. / 0,1–10 s
Ustawienie fabryczne: 1,0 s
Int-C
Cykle spawania wielościegowego
stale / –
Ustawienie fabryczne: stale
Dla komponentów systemu spawania można ustawić i wyświetlić następujące parametry procesu:
C-C
Tryb pracy chłodnicy
do ustawienia, czy chłodnica ma być wyłączona, włączona, czy też używana automatycznie
Zakres ustawienia: eco / auto / on / off (w zależności od chłodnicy)
Ustawienie fabryczne: auto
C-t
Czas filtrowania czujnika przepływu
do ustawiania czasu między uaktywnieniem czujnika przepływu, a wysłaniem komunikatu ostrzegawczego
Zakres ustawień: 5–25 s
Ustawienie fabryczne: 10 s
CFU
Granica ostrzegawcza przepływu w chłodnicy
Zakres ustawienia: off (wył.), 0,75–0,95 l/min
Ustawienie fabryczne: „off” (wył.)
Fdi
Prędkość nawlekania drutu
w m/min (ipm)
do ustawiania prędkości podawania drutu, z jaką drut elektrodowy jest wprowadzany do wiązki uchwytu palnika spawalniczego
Zakres ustawienia:
min. – maks. (w zależności od prędkości podawania drutu)
Ustawienie fabryczne: 10,0 m/min
ito
Przekroczenie czasu zapłonu
Długość drutu do wyłączenia zabezpieczającego
Zakres ustawienia: off (wył.) / 5–100 mm (0,2–3,94 in.)
Ustawienie fabryczne: off (wył.)
Parametr procesowy Przekroczenie czasu zajarzenia jest funkcją zabezpieczającą. Zwłaszcza w przypadku wysokich prędkości podawania drutu, długość drutu wymagana do wyłączenia zabezpieczającego może różnić się od ustawionej długości drutu.
Zasada działania:
Naciśnięcie przycisku palnika powoduje natychmiastowe rozpoczęcie wypływu gazu przed rozpoczęciem spawania. Następnie uruchamia się podawanie drutu i proces zajarzenia. Jeżeli w obrębie ustawionej długości drutu nie następuje przepływ prądu, urządzenie wyłącza się samoczynnie.
W celu ponowienia próby nacisnąć przycisk palnika.
GSL
Dolna granica przepływu gazu
Zakres ustawień: 0,5–30,0 l/min
Ustawienie fabryczne: 7,0 l/min
GSt
Maksymalny czas odchylenia gazu
Zakres ustawienia: off (wył.); 0,1–10,0 s
Ustawienie fabryczne: 2,0 s
GSF
Współczynnik gazu czujnika
uzależniony od zastosowanego gazu osłonowego
(tylko w połączeniu z opcją Regulator gazu OPT/i)
Zakres ustawienia: auto / 0,90–20,0
Ustawienie fabryczne: auto
(w przypadku standardowych gazów z bazy danych spawania Fronius współczynnik korekcji zostaje ustawiony automatycznie)
FFR
Reakcja w przypadku odchylenia siły podajnika drutu
Zakres ustawień: ignorowanie/ostrzeżenie/błąd
Ustawienie fabryczne: ignorowanie
FFu
Siła górnego podajnika drutu
Zakres ustawień: 0–999 N
Ustawienie fabryczne: 0 N
FFt
Maksymalny czas trwania odchylenia siły podajnika
Zakres ustawień: 0,1–10,0 s
Ustawienie fabryczne: 3,0 s
Dla metody spawania ręcznego elektrodą otuloną (STICK) można ustawić i wyświetlić następujące parametry procesowe:
I-S
Prąd startowy
do ustawiania prądu startowego
Zakres ustawień: 0–200%
Ustawienie fabryczne: 150%
Hti
Czas prądu startowego
do ustawiania czasu, przez jaki jest aktywny prąd startowy
Zakres ustawień: 0,0–2,0 s
Ustawienie fabryczne: 0,5 s
EI
nCharakterystyka
do wyboru charakterystyki elektrody
Zakres ustawień: I-constant / 0,1–20,0 A/V / P-constant
Ustawienie fabryczne: I-constant

| (1) | Prosta pracy dla elektrody otulonej |
| (2) | Prosta pracy dla elektrody otulonej przy zwiększonej długości łuku spawalniczego |
| (3) | Prosta pracy dla elektrody otulonej przy zmniejszonej długości łuku spawalniczego |
| (4) | Charakterystyka w przypadku wybranego parametru „I-constant” (stały prąd spawania) |
| (5) | Charakterystyka w przypadku wybranego parametru „0,1–20” (charakterystyka opadająca z regulowanym pochyleniem) |
| (6) | Charakterystyka w przypadku wybranego parametru „P-constant” (stała moc spawania) |
| (7) | Przykład ustawienia dynamiki w przypadku wybranej charakterystyki (4) |
| (8) | Przykład ustawionej dynamiki w przypadku wybranej charakterystyki (5) lub (6) |
I-constant (stały prąd spawania)
0,1–20,0 A/V (charakterystyka opadająca z regulowanym pochyleniem)
P-constant (stała moc spawania)

| (1) | Prosta pracy dla elektrody otulonej |
| (2) | Prosta pracy dla elektrody otulonej przy zwiększonej długości łuku spawalniczego |
| (3) | Prosta pracy dla elektrody otulonej przy zmniejszonej długości łuku spawalniczego |
| (4) | Charakterystyka w przypadku wybranego parametru „I-constant” (stały prąd spawania) |
| (5) | Charakterystyka w przypadku wybranego parametru „0,1–20” (charakterystyka opadająca z regulowanym pochyleniem) |
| (6) | Charakterystyka w przypadku wybranego parametru „P-constant” (stała moc spawania) |
| (8) | Przykład ustawionej dynamiki w przypadku wybranej charakterystyki (5) lub (6) |
| (9) | Możliwa zmiana prądu w razie wyboru charakterystyki (5) lub (6) w zależności od napięcia spawania (długości łuku spawalniczego) |
| (a) | Punkt pracy przy dużej długości łuku spawalniczego |
| (b) | Punkt pracy w przypadku ustawionego prądu spawania IH |
| (c) | Punkt pracy przy małej długości łuku spawalniczego |
Przedstawione charakterystyki (4), (5) i (6) odnoszą się do zastosowania elektrody otulonej, której charakterystyka przy określonej długości łuku spawalniczego odpowiada prostej pracy (1).
W zależności od ustawionego prądu spawania (I) punkt przecięcia (punkt pracy) charakterystyk (4), (5) i (6) przesuwany jest wzdłuż prostej pracy (1). Punkt pracy informuje o aktualnym napięciu spawania oraz o aktualnym prądzie spawania.
Przy ustawionym na stałe prądzie spawania (IH) punkt pracy może przesuwać się wzdłuż charakterystyk (4), (5) i (6), w zależności od aktualnego napięcia spawania. Napięcie spawania U zależy od długości łuku spawalniczego.
Jeśli zmieni się długość łuku spawalniczego, np. odpowiednio do prostej pracy (2), punkt pracy jest wynikiem przecięcia odpowiedniej charakterystyki (4), (5) lub (6) z prostą pracy (2).
Dotyczy charakterystyk (5) i (6): W zależności od napięcia spawania (długości łuku spawalniczego) wartość prądu spawania (I) również się zmniejsza lub zwiększa, przy stałej wartości nastawczej dla IH.
Ast
Anti-Stick
do aktywacji/dezaktywacji funkcji Anti-Stick
Zakres ustawienia: off/on (wył./wł.)
Ustawienie fabryczne: on (wł.)
W przypadku skracającego się łuku spawalniczego, napięcie spawania może spaść do takiego poziomu, że elektroda otulona będzie mieć skłonności do przywierania. Ponadto może nastąpić wyżarzenie elektrody otulonej.
Wyżarzeniu zapobiega funkcja Anti-Stick. Gdy elektroda topliwa zaczyna przywierać, urządzenie spawalnicze wyłącza prąd spawania po upływie 1,5 sekundy. Po oddzieleniu elektrody topliwej od elementu spawanego proces spawania można kontynuować bez przeszkód.
Uco
Napięcie przerwania łuku
do ustawiania wartości napięcia, przy której może nastąpić zakończenie procesu spawania przez nieznaczne uniesienie elektrody topliwej.
Zakres ustawień: 20,0–90,0 V
Ustawienie fabryczne: 90,0 V
Długość łuku jest zależna od napięcia spawania. Aby zakończyć proces spawania, zwykle wymagane jest znaczne uniesienie elektrody topliwej. Parametr „Napięcie przerwania łuku” umożliwia ograniczenie napięcia spawania do wartości, która umożliwia zakończenie procesu spawania już przy nieznacznym uniesieniu elektrody topliwej.
WAŻNE! Jeśli jednak podczas spawania często następuje nieoczekiwane zakończenie procesu, należy ustawić wyższą wartość parametru „Napięcie odcięcia”.
Dla spawania TIG można ustawiać i wyświetlać następujące parametry procesowe:
Uco
Napięcie przerwania łuku
do ustawiania wartości napięcia, przy której może nastąpić zakończenie procesu spawania przez nieznaczne uniesienie palnika spawalniczego TIG.
Zakres regulacji: 10,0–30,0 V
Ustawienie fabryczne: 14,0 V
CSS
Czułość Comfort Stop
do aktywacji/dezaktywacji funkcji TIG Comfort Stop
Zakres ustawienia: off (wył.) / 0,1–2,0 V
Ustawienie fabryczne: 0,8 V
W chwili zakończenia procesu spawania po znacznym wydłużeniu łuku spawalniczego następuje automatyczne wyłączenie prądu spawania. W ten sposób uniemożliwia się to, że łuk spawalniczy przy odklejaniu palnika spawalniczego TIG z zaworem gazu będzie musiał zostać rozciągnięty w zakresie długości.
Przebieg:

W przypadku spawania metodą SynchroPuls można ustawić następujące parametry procesowe:
Syn-Puls
SynchroPuls
do aktywacji/dezaktywacji funkcji SynchroPuls
Zakres ustawienia: off/on (wył./wł.)
Ustawienie fabryczne: off (wył.)
vd (1)
Podajnik drutu
do ustawiania średniej prędkości podawania drutu, a co za tym idzie, mocy spawania w przypadku metody spawania SynchroPuls
Zakres regulacji: 1,0–25,0 m/min / (40–985 ipm)
Ustawienie fabryczne: 5 m/min
dFd (2)
Skok podajnika drutu
do ustawiania skoku podajnika drutu:
w przypadku metody SynchroPuls ustawiona prędkość podawania drutu będzie na zmianę podwyższana i obniżana o wartość skoku prędkości podawania drutu. Odpowiednie parametry dopasowują się stosownie do tego przyspieszenia/opóźnienia podajnika drutu.
Zakres regulacji: 0,1–6,0 m/min / (5–235 ipm)
Ustawienie fabryczne: 2,0 m/min
F (3)
Częstotliwość
do ustawiania częstotliwości w przypadku metody SynchroPuls
Zakres regulacji: 0,5–3,0 Hz
Ustawienie fabryczne: 3,0 Hz
DC (4)
Duty Cycle (high)
do oceny czasu trwania okresu wyższego punktu pracy w okresie SynchroPuls
Zakres regulacji: 10–90%
Ustawienie fabryczne: 50%
Al-h (5)
Korekta długości łuku spawalniczego high
do korekty długości łuku spawalniczego w przypadku metody spawania SynchroPuls w górnym punkcie pracy (= średnia prędkość podawania drutu plus skok prędkości podawania drutu)
Zakres regulacji: od -10,0 do +10,0
Ustawienie fabryczne: 0
- ... krótszy łuk spawalniczy
0 ... nieskorygowana długość łuku
+ ... dłuższy łuk spawalniczy
Al-l (6)
Korekta długości łuku spawalniczego low
do korekty długości łuku spawalniczego w przypadku metody spawania SynchroPuls w dolnym punkcie pracy (= średnia prędkość podawania drutu minus skok prędkości podawania drutu)
Zakres regulacji: od -10,0 do +10,0
Ustawienie fabryczne: 0
- ... krótszy łuk spawalniczy
0 ... nieskorygowana długość łuku
+ ... dłuższy łuk spawalniczy

W przypadku procesów mieszanych w pozycji „Proces Mix” można ustawić następujące parametry procesowe:


| (1) | Lpc — korekta granicy mocy w dół |
| (2) | Lptc— czas trwania korekty mocy w dół |
| (3) | Hptc — czas trwania korekty mocy w górę |
vd
Prędkość podawania drutu
jest pobierana z parametrów spawania
Zakres regulacji: 1,0–25,0 m/min (40–985 ipm)
Wartość prędkości podawania drutu można też zadawać lub zmieniać w parametrach procesu Mix.
Alc
Korekta długości łuku spawalniczego
jest pobierana z parametrów spawania
Zakres regulacji: -10,0 do +10,0
Wartość korekty długości łuku spawalniczego można też zadawać lub zmieniać w parametrach procesu Mix.
w przypadku CMT mix:
Korekta dodatnia:
Zwiększenie napięcia impulsu dla fazy PMC
dłuższy ruch wstecz w fazie CMT (większa długość łuku)
Korekta ujemna:
Zmniejszenie napięcia impulsu dla fazy PMC
krótszy ruch wstecz w fazie CMT (krótsza długość łuku)
PDc
Korekta pulsowania/dynamiki
jest pobierana z parametrów spawania
Zakres regulacji: -10,0 do +10,0
Wartość korekty pulsowania/dynamiki można też zadawać lub zmieniać w parametrach procesu Mix.
w przypadku CMT mix:
Korekta dodatnia:
zwiększenie energii impulsu (wysokość prądu pulsującego, szerokość prądu pulsującego)
Redukcja częstotliwości impulsów w fazie PMC
Korekta ujemna:
zmniejszenie energii impulsu (wysokość prądu pulsującego, szerokość prądu pulsującego)
Zwiększenie częstotliwości impulsów w fazie PMC
Hptc (3)
czas trwania korekty mocy w górę
do ustawiania czasu trwania gorącej fazy procesu podczas procesu mieszanego
Zakres regulacji: od -10,0 do +10,0
Ustawienie fabryczne: 0
Lptc (2)
czas trwania korekty mocy w dół
do ustawiania czasu trwania zimnej fazy procesu podczas procesu mieszanego
Zakres regulacji: od -10,0 do +10,0
Ustawienie fabryczne: 0,0
Czas trwania korekty mocy w górę i w dół umożliwia ustawienie proporcji fazy gorącej do zimnej fazy procesu.
Wydłużenie czasu trwania korekty mocy w dół powoduje zmniejszenie częstotliwości procesu i wydłużenie fazy procesu LSC.
Skrócenie czasu trwania korekty mocy w dół powoduje zwiększenie częstotliwości procesu i skrócenie fazy procesu LSC.
Lptc (1)
czas trwania korekty mocy w dół
do ustawiania wprowadzania energii w zimnej fazie procesu podczas procesu mieszanego
Zakres regulacji: od -10,0 do +10,0
Ustawienie fabryczne: 0
Zwiększenie korekty mocy w dół powoduje zwiększenie prędkości podawania drutu i wyższą wartość wprowadzania energii do zimnej fazy procesu LSC.
Kompensacja rezystancji obwodu spawania (R) i indukcyjności obwodu spawania (L), jeżeli zmodyfikowano jeden z niżej wymienionych komponentów systemu spawania:
Warunki dla kalibracji R/L:
System spawania musi być kompletny: zamknięty obwód spawalniczy z palnikiem spawalniczym i wiązką uchwytu palnika spawalniczego, podajnikami drutu, przewodem masy i zestawami przewodów połączeniowych.
Wykonanie funkcji Kalibr. R/L:
Nastąpi wyświetlenie bieżących wartości indukcyjności obwodu spawania i rezystancji obwodu spawania w mΩ.
Na wyświetlaczu pojawi się komunikat „Połączenie z masą”:
Na wyświetlaczu pojawi się komunikat „Usuń dyszę”.
Na wyświetlaczu pojawi się komunikat „Umieść palnik”.
Po udanym pomiarze nastąpi wyświetlenie bieżących wartości.
Z powodu aktualizacji oprogramowania sprzętowego w danym urządzeniu mogą być dostępne funkcje, które nie są opisane w Instrukcji obsługi lub odwrotnie.
Ponadto poszczególne ilustracje mogą nieznacznie różnić się od elementów obsługowych danego urządzenia. Sposób działania elementów obsługowych jest jednak identyczny.
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Ustawienia zawierają następujące opcje:
Pod „Wskazanie”:
Pod „System”:
Wyświetli się pierwsza z dostępnych jednostek.
Wyświetli się pierwsza z dostępnych norm.
Wyświetli się pierwszy dostępny tryb Hold.
Pojawia się wartość jasności wyświetlacza.
Wyświetlą się parametry przypisane obecnie do funkcji F1 i F2.
Jeżeli nie przypisano żadnych parametrów, wyświetli się pierwszy możliwy parametr.
Pojawi się lista nadrzędnych katalogów i parametrów.
Jeżeli obecnie jakiś parametr lub katalog jest przypisany do przycisku parametru/katalogu preferowanego, zostanie oznaczony na końcu wyświetlacza.
… parametr lub katalog będzie przypisanyPrzypisany parametr lub katalog zostanie oznaczony na końcu wyświetlacza.
Wyświetli się pierwsza wartość z dostępnych danych systemowych.
Możliwe jest wyświetlenie następujących danych systemowych:
IP
bieżąca moc łuku w kW
Moc łuku jest produktem prądu spawania oraz napięcia spawania i służy do obliczenia energii elektrycznej odcinka:
E = IP / vs
| E | energia elektryczna odcinka w kJ/cm |
| IP | moc łuku w kW |
| vs | prędkość spawania w cm/s |
IE
bieżąca energia łuku w kJ
W przypadku energii łuku następuje zsumowanie mocy łuku i obliczenie ilości ciepła powstałego w ostatnio spawanej spoinie.
Przy znanej długości spoiny energię elektryczną odcinka można obliczyć w następujący sposób:
E = IE / L
| E | energia elektryczna odcinka w kJ/cm |
| IE | energia łuku w kJ |
| L | długość spoiny w cm |
Energia łuku jest używana głównie w przypadku spawania ręcznego.
I-M1
bieżąca wartość prądu silnika w A, podajnik drutu 1
(podajnik najbliższy łukowi spawalniczemu)
I-M2
bieżąca wartość prądu silnika w A, podajnik drutu 2
(np. tylny podajnik drutu w systemie Push/Pull)
I-M3
bieżąca wartość prądu silnika w A, podajnik drutu 3
(np. tylny szpulowy podajnik drutu w systemie Push/Pull wyposażonym w szpulowy podajnik drutu)
CFI
bieżący przepływ w chłodnicy w l/min
(w przypadku zainstalowanej opcji OPT/i CU czujnika temperatury Flow)
komunikat o błędzie, jeżeli natężenie przepływu < 0,7 l/min
CU-t
bieżąca temperatura płynu chłodzącego w chłodnicy w °C
(w przypadku zainstalowanej opcji OPT/i CU czujnika temperatury Flow)
komunikat o błędzie, jeżeli temperatura płynu chłodzącego >70°C
(mierzona na odpływie płynu chłodzącego)
I-t
czas jarzenia się łuku w h
DC-t
łączna liczba roboczogodzin urządzenia spawalniczego w h.
Gcon
całkowite zużycie gazu w l
Nastąpi natychmiastowe przywrócenie fabrycznych parametrów procesowych oraz wstępnych ustawień maszyny, bez wyświetlania dalszych pytań.
Ustawienia fabryczne
Nastąpi niezwłoczne przywrócenie hasła fabrycznego, bez wyświetlania dalszych pytań.
Nastąpi zatwierdzenie ustawienia.
Wyświetli się pierwsza z dostępnych informacji.
W uchwycie spawalniczym JobMaster można teraz ustawić i wykonać następujące punkty:
Dalsze informacje dotyczące spawania punktowego:
Symbol obecnie ustawionego języka jest wyróżniony na wyświetlaczu.
|
|
|
|
Symbol obecnie ustawionego języka jest wyróżniony na wyświetlaczu.
|
|
|
|
Aktywacja blokady klawiatury

| * | Alternatywnie można nacisnąć przycisk trybu pracy i prawy przycisk wyboru parametrów. |
Na wyświetlaczu pojawi się symbol klucza i ptaszka:

Następujące funkcje są zablokowane:
|
| Możliwe jest korzystanie z następujących funkcji:
|
Zniesienie blokady przycisków
| * | Alternatywnie można nacisnąć przycisk trybu pracy i prawy przycisk wyboru parametrów. |
Na wyświetlaczu pojawi się symbol klucza i X:

Aktywacja blokady klawiatury
| * | Alternatywnie można nacisnąć przycisk trybu pracy i prawy przycisk wyboru parametrów. |
Na wyświetlaczu pojawi się symbol klucza i ptaszka:
Następujące funkcje są zablokowane:
|
| Możliwe jest korzystanie z następujących funkcji:
|
Zniesienie blokady przycisków
| * | Alternatywnie można nacisnąć przycisk trybu pracy i prawy przycisk wyboru parametrów. |
Na wyświetlaczu pojawi się symbol klucza i X:
Urządzenia spawalnicze wyposażone w SmartManager mają własny interfejs web.
Po podłączeniu urządzenia spawalniczego kablem sieciowym do komputera lub połączeniu z siecią można uruchomić SmartManager w urządzeniu spawalniczym, wprowadzając adres IP tego urządzenia.
Do otwarcia SmartManager wymagana jest co najmniej przeglądarka IE 10 lub inna nowoczesna przeglądarka internetowa.
W zależności od konfiguracji systemu, rozszerzeń oprogramowania i dostępnych opcji, wyświetlane w SmartManager pozycje mogą być różne.
Przykłady wyświetlanych pozycji:
|
|
| * | Źródło energii = urządzenie spawalnicze |
| ** | W zależności od interfejsu robota będzie wyświetlana jego nazwa jako pozycja interfejsu web. |
Ustawienia fabryczne nazwy użytkownika i hasła
Wyświetli się SmartManager urządzenia spawalniczego.

Kliknięcie tego symbolu
Zmiana hasła SmartManager:
| * | Hasło musi spełniać następujące kryteria:
|

Kliknięcie tego symbolu umożliwia rozszerzenie zakresu wyświetlania w SmartManager urządzenia spawalniczego o charakterystyki, dane materiałowe i określone parametry spawania.
Ustawienia są zawsze zależne od zalogowanego użytkownika.

Po kliknięciu skrótu języka pojawia się lista języków dostępnych dla SmartManager źródła spawalniczego.

W celu zmiany języka kliknąć żądany język.

Kliknięcie logo firmy Fronius powoduje otwarcie strony internetowej firmy Fronius: www.fronius.com.
System wyświetla bieżące dane systemu spawania.
Zależnie od metody spawania, wyposażenia i zainstalowanych WeldingPackage, wyświetlane dane systemowe są inne.
np. dane systemowe dla MIG/MAG:

|
|
System wyświetla bieżące dane systemu spawania.
Zależnie od metody spawania, wyposażenia i zainstalowanych WeldingPackage, wyświetlane dane systemowe są inne.
np. dane systemowe dla MIG/MAG:
|
|
We wpisie Dane Job’a, w pozycji Przegląd Job można przeglądać i eksportować zapisane dla urządzenia spawalniczego zadania EasyJob jako plik PDF.
We wpisie Dane Job’a, w pozycji Przegląd Job można przeglądać i eksportować zapisane dla urządzenia spawalniczego zadania EasyJob jako plik PDF.
W pozycji „Zapis i przywracanie” można
W pozycji „Zapis i przywracanie” można
Rozpoczęcie zapisu
Wyszukiwanie pliku kopii zapasowej
W przypadku pytań dotyczących konfiguracji zwrócić się do administratora sieci.
W pozycji „Przegląd” wyświetlane są wszystkie komponenty i opcje systemu spawania z dostępnymi informacjami, np. wersją oprogramowania sprzętowego, numerem artykułu, numerem seryjnym, datą produkcji itd.
W pozycji „Przegląd” wyświetlane są wszystkie komponenty i opcje systemu spawania z dostępnymi informacjami, np. wersją oprogramowania sprzętowego, numerem artykułu, numerem seryjnym, datą produkcji itd.
Kliknięcie przycisku „Rozwiń wszystkie grupy” spowoduje wyświetlenie dalszych szczegółów kolejnych komponentów systemu.
Przykładowe urządzenie spawalnicze:
Kliknięcie przycisku „Zwiń wszystkie grupy” spowoduje ponowne ukrycie szczegółów wszystkich komponentów systemu.
Kliknięcie przycisku „Wyeksportuj przegląd komponentów jako…” spowoduje wygenerowanie pliku w formacie .XML zawierającego szczegóły komponentów systemu. Ten plik w formacie .XML można albo otworzyć, albo zapisać.
W polu „Aktualizacja” można zaktualizować oprogramowanie sprzętowe urządzenia spawalniczego.
Wyświetlana jest obecna wersja oprogramowania sprzętowego.
Aktualizacja oprogramowania sprzętowego:
 | Łącze do oprogramowania sprzętowego: |
Po przeprowadzeniu aktualizacji może być konieczne zrestartowanie urządzenia spawalniczego.
W przypadku pomyślnego zakończenia aktualizacji na wyświetlaczu pojawi się odpowiednie potwierdzenie.
W polu „Aktualizacja” można zaktualizować oprogramowanie sprzętowe urządzenia spawalniczego.
Wyświetlana jest obecna wersja oprogramowania sprzętowego.
Aktualizacja oprogramowania sprzętowego:
| Łącze do oprogramowania sprzętowego: |
Po przeprowadzeniu aktualizacji może być konieczne zrestartowanie urządzenia spawalniczego.
W przypadku pomyślnego zakończenia aktualizacji na wyświetlaczu pojawi się odpowiednie potwierdzenie.
Podczas restartu SmartManager jest niedostępny.
Po restarcie SmartManager może być niedostępny.
Jeżeli wybrano opcję „Nie”, nowe funkcje oprogramowania będą dostępne po ponownym włączeniu/wyłączeniu urządzenia.
 | W pozycji „Aktualizacja” można też wywołać oprogramowanie Fronius WeldConnect. |
WeldConnect umożliwia korzystanie z następujących funkcji:
Aplikacja Fronius WeldConnect jest dostępna:
Dalsze informacje na temat Fronius WeldConnect są pod adresem:

W pozycji „Pakiety funkcji” można wyświetlić następujące dane:
W pozycji „Pakiety funkcji” można wyświetlić następujące dane:
W pozycji Przegląd charakterystyk można
Wyświetlone charakterystyki można wyszukiwać, sortować i filtrować.
Wyświetlane są następujące informacje dotyczące charakterystyk:
|
|
Aby posortować listę charakterystyk w kolejności rosnącej lub malejącej, należy kliknąć strzałkę obok kolumny z daną informacją.
Szerokości kolumn można regulować, przeciągając kursor.

Kliknięcie symbolu „Pokaż filtr” wyświetli możliwe kryteria filtrowania. Z wyjątkiem „ID” i „Zastąpione przez”, charakterystyki można filtrować wg wszystkich informacji.
Pierwsze pole wyboru = zaznaczenie wszystkich pól
Aby ukryć kryteria filtrowania, kliknąć symbol „Ukryj filtr”.
Opcja zrzutu ekranu umożliwia utworzenie w dowolnej chwili cyfrowej kopii zawartości wyświetlacza urządzenia spawalniczego, niezależnie od nawigacji lub ustawionych wartości.
W zależności od używanej przeglądarki mogą być dostępne różne funkcje służące do zapisywania zrzutu ekranu, różniące się wyglądem i sposobem obsługi.
Powiadomienia, ostrzeżenia i błędy są wyświetlane każdorazowo z odpowiednim numerem na wyświetlaczu.
Po wystąpieniu błędu menu błędów jest zawsze na pierwszym planie.
Po naciśnięciu prawego pokrętła regulacyjnego otwiera się menu błędów w pozycji „Zatwierdzenie”.
Ponowne naciśnięcie prawego pokrętła regulacyjnego powoduje zatwierdzenie błędu i zamknięcie menu błędów.
Obracając prawe pokrętło, można przełączać między opcjami „Przyczyna”, „Rozwiązanie” i „Ukryj”.
Przy wyborze opcji „Ukryj” lub „Rozwiązanie” po naciśnięciu prawego pokrętła regulacyjnego wyświetlany jest odpowiedni opis.
Obrót lewego lub prawego pokrętła regulacyjnego powoduje przewijania wyświetlanego tekstu.
Naciśnięcie prawego pokrętła regulacyjnego powoduje powrót do menu błędów.
Po wybraniu opcji „Ukryj” następuje zamknięcie menu błędów, ale błąd nie zostaje zresetowany. Jako znak ukrytego, niezresetowanego błędu miga najwyższa dioda po prawej stronie na wyświetlaczu. Błąd można teraz przywoływać jako pierwszy wpis w menu Setup.
W celu wejścia do menu Setup nacisnąć jednocześnie przyciski metody spawania i trybu pracy.
W normalnych warunkach pracy urządzenie wymaga minimalnego nakładu pracy, potrzebnej do utrzymania go w dobrym stanie technicznym i konserwacji. Przestrzeganie kilku ważnych punktów stanowi jednak niezbędny warunek długoletniej eksploatacji urządzenia.
W normalnych warunkach pracy urządzenie wymaga minimalnego nakładu pracy, potrzebnej do utrzymania go w dobrym stanie technicznym i konserwacji. Przestrzeganie kilku ważnych punktów stanowi jednak niezbędny warunek długoletniej eksploatacji urządzenia.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
W żadnym wypadku nie wolno zakrywać, nawet częściowo, otworów wlotowych i wylotowych powietrza.
W zależności od stopnia zapylenia:
Niebezpieczeństwo stwarzane przez sprężone powietrze.
Skutkiem mogą być straty materialne.
Nie przedmuchiwać z bliska elementów elektronicznych sprężonym powietrzem.
WAŻNE! W celu zaktualizowania oprogramowania sprzętowego wymagany jest komputer PC lub laptop, za pomocą którego należy utworzyć połączenie z urządzeniem spawalniczym za pośrednictwem sieci Ethernet.
Utylizację wykonywać wyłącznie zgodnie z przepisami dotyczącymi bezpieczeństwa zamieszczonymi w punkcie „Przepisy dotyczące bezpieczeństwa”.
Urządzenia spawalnicze są wyposażone w inteligentny system bezpieczeństwa, w którym niemal całkowicie zrezygnowano z bezpieczników topikowych. Po usunięciu możliwego uszkodzenia, urządzenie spawalnicze jest ponownie gotowe do pracy.
Możliwe usterki, wskazówki ostrzegawcze lub komunikaty statusu są wyświetlane na wyświetlaczu w formie okien dialogowych jako pełny tekst.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
Niebezpieczeństwo stwarzane przez niedostateczne połączenia przewodu ochronnego.
Skutkiem mogą być uszczerbki na zdrowiu osób i straty materialne.
Śruby obudowy są odpowiednim miejscem do podłączenia przewodu ochronnego uziemienia obudowy.
W żadnym wypadku nie wolno zastępować śrub obudowy innymi, jeśli nie umożliwiają one niezawodnego przyłączenia przewodów ochronnych.
| Przyczyna: | Przerwanie przewodu doprowadzającego, niepodłączona wtyczka zasilania |
| Rozwiązanie: | Sprawdzić przewód doprowadzający, w razie potrzeby wetknąć wtyczkę zasilania |
| Przyczyna: | Uszkodzone gniazdo sieciowe lub wtyczka zasilania |
| Rozwiązanie: | Wymienić uszkodzone części |
| Przyczyna: | Bezpiecznik sieciowy |
| Rozwiązanie: | Wymienić bezpiecznik sieciowy |
| Przyczyna: | Zwarcie na zasilaniu 24 V przyłącza SpeedNet lub czujnika zewnętrznego |
| Rozwiązanie: | Odłączyć podłączone komponenty |
| Przyczyna: | Przeciążenie, przekroczony cykl pracy |
| Rozwiązanie: | Przestrzegać cyklu pracy |
| Przyczyna: | Wyłączenie przez automatyczny układ termiczny bezpieczeństwa |
| Rozwiązanie: | Zaczekać do ostygnięcia; urządzenie spawalnicze włączy się ponownie samoczynnie po upływie krótkiego czasu |
| Przyczyna: | Ograniczone zasilanie powietrzem chłodzącym |
| Rozwiązanie: | Zapewnić dostępność kanałów powietrza chłodzącego |
| Przyczyna: | Uszkodzony wentylator w urządzeniu spawalniczym |
| Rozwiązanie: | Powiadomić serwis |
| Przyczyna: | Nieprawidłowe przyłącze masy |
| Rozwiązanie: | Sprawdzić przyłącze masy pod kątem polaryzacji |
| Przyczyna: | Przerwany kabel prądowy w uchwycie spawalniczym |
| Rozwiązanie: | Wymienić uchwyt spawalniczy |
| Przyczyna: | Tylko w przypadku uchwytów spawalniczych z zewnętrzną wtyczką sterowniczą: Wtyczka sterująca nie jest podłączona |
| Rozwiązanie: | Podłączyć wtyczkę sterującą |
| Przyczyna: | Uszkodzony uchwyt spawalniczy lub przewód sterujący uchwytu spawalniczego |
| Rozwiązanie: | Wymienić uchwyt spawalniczy |
| Przyczyna: | Pusta butla z gazem |
| Usuwanie: | Wymienić butlę z gazem |
| Przyczyna: | Uszkodzony reduktor ciśnienia gazu |
| Usuwanie: | Wymienić reduktor ciśnienia gazu |
| Przyczyna: | Przewód gazowy giętki nie jest zamontowany lub jest uszkodzony |
| Usuwanie: | Zamontować lub wymienić przewód gazowy giętki |
| Przyczyna: | Uszkodzony palnik spawalniczy |
| Usuwanie: | Wymienić palnik spawalniczy |
| Przyczyna: | Uszkodzony zawór elektromagnetyczny gazu |
| Usuwanie: | Powiadomić serwis |
| Przyczyna: | Nieprawidłowe parametry spawania |
| Rozwiązanie: | Sprawdzić ustawienia |
| Przyczyna: | Nieprawidłowe połączenie z masą |
| Rozwiązanie: | Zapewnić dobry styk z elementem spawanym |
| Przyczyna: | Brak lub za mało gazu osłonowego |
| Rozwiązanie: | Sprawdzić reduktor ciśnienia, przewód gazowy giętki, zawór elektromagnetyczny gazu, przyłącze gazu w uchwycie spawalniczym itp. |
| Przyczyna: | Nieszczelny uchwyt spawalniczy |
| Rozwiązanie: | Wymienić uchwyt spawalniczy |
| Przyczyna: | Nieprawidłowa lub wytarta końcówka prądowa |
| Rozwiązanie: | Wymienić końcówkę prądową |
| Przyczyna: | Nieprawidłowy stop drutu lub nieprawidłowa średnica drutu |
| Rozwiązanie: | Sprawdzić włożony drut elektrodowy |
| Przyczyna: | Nieprawidłowy stop drutu lub nieprawidłowa średnica drutu |
| Rozwiązanie: | Sprawdzić spawalność materiału podstawowego |
| Przyczyna: | Gaz osłonowy nie nadaje się do stopu drutu |
| Rozwiązanie: | Zastosować odpowiedni gaz osłonowy |
| Przyczyna: | Zabrudzona dysza gazowa |
| Rozwiązanie: | Oczyścić dyszę gazową, usunąć odpryski spawalnicze |
| Przyczyna: | Ustawiona zbyt duża siła hamulca |
| Usuwanie: | Poluzować hamulec |
| Przyczyna: | Zbyt mały otwór końcówki prądowej |
| Usuwanie: | Zastosować odpowiednią końcówkę prądową |
| Przyczyna: | Uszkodzony prowadnik drutu w palniku spawalniczym |
| Usuwanie: | Sprawdzić prowadnik drutu pod kątem zgięć, zabrudzeń itp. i ewentualnie wymienić |
| Przyczyna: | Rolki podające nie nadają się do używanego drutu elektrodowego |
| Usuwanie: | Zastosować odpowiednie rolki podające |
| Przyczyna: | Nieprawidłowa siła docisku rolek podających |
| Usuwanie: | Zoptymalizować siłę docisku |
| Przyczyna: | Nieprawidłowe ułożenie wiązki do uchwytu |
| Usuwanie: | Ułożyć wiązkę do uchwytu w miarę możliwości w linii prostej, unikać ostrych kątów zgięcia |
| Przyczyna: | Zbyt mała moc uchwytu spawalniczego |
| Rozwiązanie: | Przestrzegać cyklu pracy i wartości obciążeń granicznych |
| Przyczyna: | Tylko w przypadku urządzeń z chłodzeniem wodnym: Zbyt mały przepływ płynu chłodzącego |
| Rozwiązanie: | Skontrolować poziom płynu chłodzącego, ilość przepływu płynu chłodzącego, zabrudzenie płynu chłodzącego itp. Bliższe informacje są podane w instrukcji obsługi chłodnicy |
| Przyczyna: | Zbyt mała odległość od elementu spawanego |
| Rozwiązanie: | Zwiększyć odległość (wolny wylot drutu) |
Średnie zużycie drutu elektrodowego przy prędkości podawania drutu 5 m/min | |||
|---|---|---|---|
| Średnica drutu elektrodowego | ||
| 1,0 mm | 1,2 mm | 1,6 mm |
Drut elektrodowy ze stali | 1,8 kg/h | 2,7 kg/h | 4,7 kg/h |
Drut elektrodowy z aluminium | 0,6 kg/h | 0,9 kg/h | 1,6 kg/h |
Drut elektrodowy z CrNi | 1,9 kg/h | 2,8 kg/h | 4,8 kg/h |
Średnie zużycie drutu elektrodowego przy prędkości podawania drutu 10 m/min | |||
|---|---|---|---|
| Średnica drutu elektrodowego | ||
| 1,0 mm | 1,2 mm | 1,6 mm |
Drut elektrodowy ze stali | 3,7 kg/h | 5,3 kg/h | 9,5 kg/h |
Drut elektrodowy z aluminium | 1,3 kg/h | 1,8 kg/h | 3,2 kg/h |
Drut elektrodowy z CrNi | 3,8 kg/h | 5,4 kg/h | 9,6 kg/h |
Średnica drutu elektrodowego | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm |
Średnie zużycie | 10 l/min | 12 l/min | 16 l/min | 20 l/min |
Wielkość dyszy gazowej | 4 | 5 | 6 | 7 | 8 | 10 |
|---|---|---|---|---|---|---|
Średnie zużycie | 6 l/min | 8 l/min | 10 l/min | 12 l/min | 12 l/min | 15 l/min |
Cykl pracy (ED) to przedział czasu 10-minutowego cyklu, w którym urządzenie można użytkować z podaną mocą bez ryzyka przegrzania.
Wartości ED podane na tabliczce znamionowej odnoszą się do temperatury otoczenia 40°C.
Jeśli temperatura otoczenia jest wyższa, należy odpowiednio zmniejszyć moc lub ED.
Przykład: Spawanie prądem 150 A przy 60% ED

Jeśli urządzenie ma pracować bez przerwy:
Cykl pracy (ED) to przedział czasu 10-minutowego cyklu, w którym urządzenie można użytkować z podaną mocą bez ryzyka przegrzania.
Wartości ED podane na tabliczce znamionowej odnoszą się do temperatury otoczenia 40°C.
Jeśli temperatura otoczenia jest wyższa, należy odpowiednio zmniejszyć moc lub ED.
Przykład: Spawanie prądem 150 A przy 60% ED
Jeśli urządzenie ma pracować bez przerwy:
W przypadku urządzeń, zaprojektowanych dla napięć specjalnych, obowiązują dane techniczne umieszczone na tabliczce znamionowej.
Dotyczy to wszystkich urządzeń o dozwolonym napięciu sieciowym do 460 V: Seryjna wtyczka zasilania umożliwia pracę z napięciem zasilania do 400 V. Do napięcia sieciowego do 460 V należy zamontować atestowaną dla takiego napięcia wtyczkę sieciową lub też zainstalować zasilanie sieciowe bezpośrednio.
Napięcie sieciowe (U1) | 3 × 400 V |
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) | 9,7 A |
Maks. prąd w obwodzie pierwotnym (I1max) | 15,3 A |
Bezpiecznik sieciowy | 16 A zwłoczny |
Tolerancja napięcia sieciowego | -15 / +15% |
Częstotliwość sieci | 50/60 Hz |
Cos phi (1) | 0,99 |
Maks. dopuszczalna impedancja sieci Zmaks. na PCC1) | 117 mΩ |
Zalecany wyłącznik różnicowoprądowy | Typ B |
Zakres prądu spawania (I2) |
|
Prąd spawania | 40% / 270 A |
Zakres napięcia wyjściowego według znormalizowanej charakterystyki (U2) |
|
Napięcie biegu jałowego (U0 peak / U0 r.m.s) | 57 V |
Stopień ochrony | IP 23 |
Klasa EMC emisji urządzenia | A |
Wymiary (dł. × szer. × wys.) | 687 × 276 × 445 mm |
Waga | 33,1 kg |
Maks. poziom hałasu (LWA) | 69 dB (A) |
Maks. ciśnienie gazu osłonowego | 7 bar |
Prędkość podawania drutu | 1–25 m/min |
Napęd drutu | Napęd 4-rolkowy |
Średnica drutu | 0,8–1,6 mm |
Średnica szpuli drutu | maks. 300 mm |
Masa szpuli drutu | maks. 19,0 kg |
Pobór mocy w stanie bezczynności przy 400 V | 31 W |
Sprawność urządzenia spawalniczego | 90% |
Jednostka podajnika drutu TPS 270i jest zintegrowana z urządzeniem spawalniczym.
| 1) | Interfejs do zasilania z publicznej sieci zasilającej 230/400 V i 50 Hz |
Napięcie sieciowe (U1) | 3 × 380 / 400 / 460 V |
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) |
|
Maks. prąd w obwodzie pierwotnym (I1max) |
|
Bezpiecznik sieciowy | 16 A zwłoczny |
Tolerancja napięcia sieciowego | -10 / +15% |
Częstotliwość sieci | 50/60 Hz |
Cos phi (1) | 0,99 |
Maks. dopuszczalna impedancja sieci Zmaks. na PCC1) | 117 mΩ |
Zalecany wyłącznik różnicowoprądowy | Typ B |
Zakres prądu spawania (I2) |
|
Prąd spawania | 40% / 270 A |
Zakres napięcia wyjściowego według znormalizowanej charakterystyki (U2) |
|
Napięcie biegu jałowego (U0 peak / U0 r.m.s) | 66 V |
Stopień ochrony | IP 23 |
Klasa EMC emisji urządzenia | A |
Wymiary (dł. × szer. × wys.) | 687 × 276 × 445 mm |
Waga | 32,5 kg |
Maks. poziom hałasu (LWA) | 69 dB (A) |
Maks. ciśnienie gazu osłonowego | 7 bar |
Prędkość podawania drutu | 1–25 m/min |
Napęd drutu | Napęd 4-rolkowy |
Średnica drutu | 0,8–1,6 mm |
Średnica szpuli drutu | maks. 300 mm |
Masa szpuli drutu | maks. 19,0 kg |
Pobór mocy w stanie bezczynności przy 400 V | 31 W |
Sprawność urządzenia spawalniczego | 90% |
Jednostka podajnika drutu TPS 270i jest zintegrowana z urządzeniem spawalniczym.
| 1) | Interfejs do zasilania z publicznej sieci zasilającej 230/400 V i 50 Hz |
Napięcie sieciowe (U1) | 3 × 200 / 230 / 380 / 400 / 460 V |
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) |
|
Maks. prąd w obwodzie pierwotnym (I1maks.) |
|
Bezpiecznik sieciowy |
|
Tolerancja napięcia sieciowego | -10 / +15% |
Częstotliwość sieci | 50/60 Hz |
Cos phi (1) | 0,99 |
Maks. dopuszczalna impedancja sieci Zmaks. na PCC1) | 117 mΩ |
Zalecany wyłącznik różnicowoprądowy | Typ B |
Zakres prądu spawania (I2) |
|
Prąd spawania | 40% / 270 A |
Zakres napięcia wyjściowego według znormalizowanej charakterystyki (U2) |
|
Napięcie biegu jałowego (U0 peak / U0 r.m.s) | 66 V |
Stopień ochrony | IP 23 |
Klasa EMC emisji urządzenia | A |
Wymiary (dł. × szer. × wys.) | 687 × 276 × 445 mm |
Waga | 33,2 kg |
Maks. poziom hałasu (LWA) | 69 dB (A) |
Maks. ciśnienie gazu osłonowego | 7 bar |
Prędkość podawania drutu | 1–25 m/min |
Napęd drutu | Napęd 4-rolkowy |
Średnica drutu | 0,8–1,6 mm |
Średnica szpuli drutu | maks. 300 mm |
Masa szpuli drutu | maks. 19,0 kg |
Pobór mocy w stanie bezczynności przy 400 V | 35,9 W |
Sprawność urządzenia spawalniczego | 90% |
Jednostka podajnika drutu TPS 270i jest zintegrowana z urządzeniem spawalniczym.
| 1) | Interfejs do zasilania z publicznej sieci zasilającej 230/400 V i 50 Hz |
Napięcie sieciowe (U1) | 3 × 460 / 575 V |
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) |
|
Maks. prąd w obwodzie pierwotnym (I1maks.) |
|
Bezpiecznik sieciowy | 20 A zwłoczny |
Tolerancja napięcia sieciowego | -10 / +10% |
Częstotliwość sieci | 50/60 Hz |
Cos phi (1) | 0,99 |
Zalecany wyłącznik różnicowoprądowy | Typ B |
Zakres prądu spawania (I2) |
|
Prąd spawania | 40% / 270 A |
Zakres napięcia wyjściowego według znormalizowanej charakterystyki (U2) |
|
Napięcie biegu jałowego (U0 peak / U0 r.m.s) | 68 V |
Stopień ochrony | IP 23 |
Wymiary (dł. × szer. × wys.) | 687 × 276 × 445 mm |
Waga | 30,4 kg |
Maks. poziom hałasu (LWA) | 69 dB (A) |
Maks. ciśnienie gazu osłonowego | 7 bar |
Prędkość podawania drutu | 1–25 m/min |
Napęd drutu | Napęd 4-rolkowy |
Średnica drutu | 0,8–1,6 mm |
Średnica szpuli drutu | maks. 300 mm |
Masa szpuli drutu | maks. 19,0 kg / maks. 41,9 lb. |
Jednostka podajnika drutu TPS 270i jest zintegrowana z urządzeniem spawalniczym.
Zestawienie z krytycznymi surowcami:
Zestawienie krytycznych surowców zastosowanych w tym urządzeniu jest dostępne na stronie internetowej pod poniższym adresem:
https://www.fronius.com/welding-technology/downloads
Find downloads: critical

Part Name | Hazardous Substances | |||||||||||||
 | Lead | Mercury | Cadmium | hexavalent | polybrominated | polybrominated | diethylhexyl phthalate | benzyl butyl phthalate | dibutyl phthalate | di-isobutyl phthalate | ||||
Packaging | O | O | O | O | O | O | O | O | O | O | ||||
Housing | O | O | O | O | O | O | O | O | O | O | ||||
Metal Parts | X | O | O | O | O | O | O | O | O | O | ||||
PCB | X | O | O | O | O | O | O | O | O | O | ||||
Cables and Cable Assemblies | O | O | O | O | O | O | O | O | O | O | ||||
|
|
|
|
|
|
|
|
|
|
| ||||
This table is prepared in accordance with the provisions of SJ/T 11364. | ||||||||||||||
|
|
|
|
|
|
|
|
|
|
| ||||
All parts in this table marked with an "X" comply with the European Union's RoHS legislation. | ||||||||||||||


