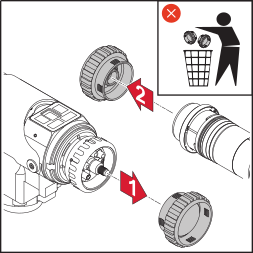
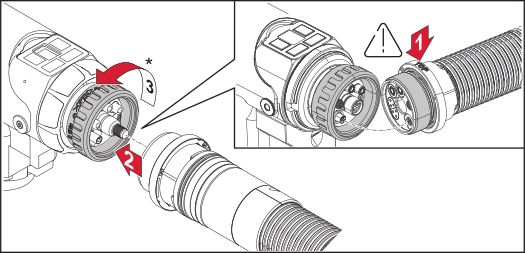
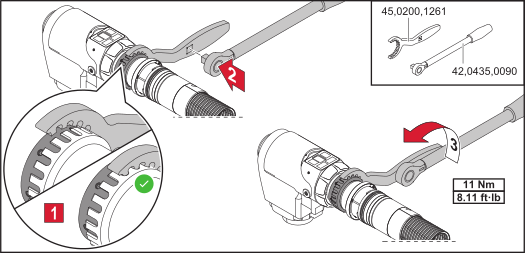
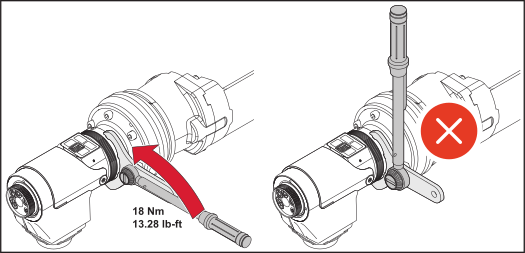
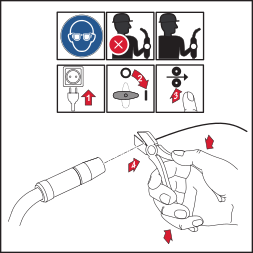
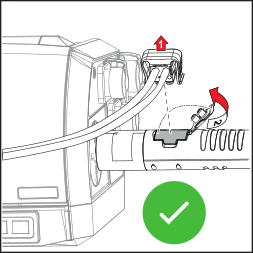
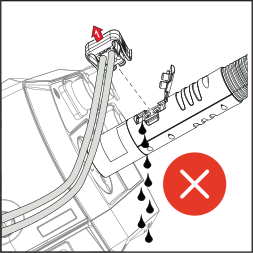
Предупреждения призваны предупредить людей о возможных травмах и помочь избежать травм и повреждения изделия. Они связаны с индивидуальными действиями, совершаемыми с изделием и по отношению к нему.
ПРЕДУПРЕЖДЕНИЕ!
Указывает на ситуацию, представляющую непосредственную угрозу для жизни.
Если не будут приняты меры по предотвращению опасности, произойдет несчастный случай с серьезными последствиями вплоть до смертельного исхода.
Действие по выходу из ситуации
ОПАСНОСТЬ!
Указывает на потенциально опасную ситуацию.
Если не принять меры по предотвращению опасности, это может привести к серьезным травмам или смерти.
Действие по выходу из ситуации
ОСТОРОЖНО!
Указывает на потенциально опасную ситуацию.
Если опасность не предотвратить, это может привести к легким травмам или травмам средней тяжести.
Действие по выходу из ситуации
УКАЗАНИЕ!
Указывает на ситуацию, которая может привести к материальному ущербу.
Если не принять меры, это может привести к снижению качества работы, материальному ущербу в отношении изделия или другого имущества.
Действие по предотвращению ситуации.
Инструкции по технике безопасности разработаны для обеспечения безопасного использования изделия.Они носят профилактический характер и помогают информировать пользователей об основных рисках, связанных с использованием данного изделия. Они не касаются конкретно отдельных действий, совершаемыми с изделием и по отношению к нему.
Это устройство создано с использованием современных технологий и в соответствии с признанными стандартами безопасности. Однако его неправильное использование может привести к следующим нежелательным последствиям:- травмированию или гибели оператора либо посторонних лиц;
- повреждению устройства и других материальных ценностей, принадлежащих эксплуатирующей компании;
- неэффективной работе устройства.
- иметь необходимую квалификацию;
- обладать знаниями в области автоматизированной сварки;
- полностью прочесть настоящее руководство по эксплуатации, руководство по эксплуатации всех системных компонентов и внимательно следовать им.
Данное руководство по эксплуатации обязательно должно быть доступно на месте эксплуатации устройства. В дополнение к положениям руководства по эксплуатации необходимо соблюдать также все применимые местные нормативно-правовые требования относительно предотвращения несчастных случаев и защиты окружающей среды.
Требования к элементам маркировки безопасности и предупреждающим знакам на устройстве: - должна всегда быть разборчивой;
- на них не должно быть повреждений или каких-либо пометок;
- их нельзя удалять;
- их нельзя закрывать, заклеивать или закрашивать.
Подробная информация о маркировке безопасности и предупреждающих надписях на устройстве содержится в разделе «Общие сведения» руководства по эксплуатации устройства.
Перед включением устройства устраните все неполадки, способные поставить под угрозу безопасность работы.
От этого зависит ваша личная безопасность!
Устройства и компоненты, описанные в настоящем руководстве по эксплуатации, предназначены исключительно для автоматизированных сварочных систем MIG/MAG в сочетании с компонентами Fronius.Использование для любых других целей считается ненадлежащим.
Надлежащее использование также подразумевает:- внимательное ознакомление со всеми указаниями, изложенными в настоящем руководстве, и неукоснительное их выполнение;
- изучение инструкций по технике безопасности и строгое соблюдение их требований;
- выполнение всех предписанных проверок и работ по техническому обслуживанию.
Также производитель не несет ответственности за непредвиденные или неправильные результаты сварки.
Использование или хранение устройства с несоблюдением приведенных выше требований расценивается как использование не по назначению.
Диапазон допустимых температур окружающего воздуха:- во время эксплуатации: от -10 °C до +40 °C (от 14 °F до 104 °F);
- при транспортировке и хранении: от -20°C до +55°C (от -4°F до 131°F).
- до 50 % при температуре 40 °C (104 °F).
- до 90 % при температуре 20 °C (68 °F).
Окружающий воздух: не содержит пыли, кислот, коррозионных газов или субстанций и т. д.
Высота над уровнем моря: до 2000 м (6561 ft. 8,16 in.).
Владелец обязуется допускать к работе с устройством только лиц, которые: - ознакомлены с основными предписаниями в области безопасности труда и предотвращения несчастных случаев, а также проинструктированы по вопросам обращения с устройством;
- ознакомлены с положениями данного Руководства по эксплуатации, и в частности главы «Правила техники безопасности», поняли их и подтвердили собственноручной подписью готовность их соблюдать;
- имеют образование, соответствующее характеру предполагаемых работ.
Через регулярные промежутки времени проверяйте соблюдение персоналом правил техники безопасности на рабочем месте.
Прежде чем приступить к работе с устройством, все причастные сотрудники должны:- обязаться соблюдать основные инструкции по технике безопасности и предотвращению несчастных случаев на рабочем месте;
- прочесть данное руководство по эксплуатации и, в частности, главу «Правила техники безопасности», и подтвердить свой подписью, что они понимают их и обязуются соблюдать.
Перед тем как покинуть рабочее место, убедитесь в том, что в ваше отсутствие не может быть причинен ущерб людям или оборудованию.
Устройства с более высокими номинальными мощностями из-за значительного потребления энергии могут повлиять на параметры напряжения и тока в электросети.
Это может сказаться на работе других типов устройств в следующих аспектах:- ограничения на подключение;
- требования, касающиеся максимально допустимого полного электрического сопротивления сети *);
- требования, касающиеся минимальной мощности короткого замыкания *).
* Информацию о подключении к общей электросети
см. в разделе «Технические данные».
В данном случае энергетик завода или лицо, использующее устройство, должны убедиться, что устройство можно подключать к электросети, и при необходимости обсудить соответствующие вопросы с компанией, отвечающей за электроснабжение.
ВАЖНО! Убедитесь, что при подключении к сети обеспечено надлежащее заземление.
Персонал, работающий с устройством, подвергается различным опасностям, например:- летящие искры и раскаленные металлические детали;
- излучение сварочной дуги, которое может повредить глаза и кожу;
- опасное воздействие электромагнитных полей, которое может угрожать жизни людей, использующих кардиостимуляторы;
- риск смертельного поражения сетевым или сварочным током;
- повышенное шумовое воздействие - уровень шума может превышать 85 дБ;
- вредный сварочный дым и газы.
- изготовлена из негорючих материалов;
- изолирующая и сухая;
- покрывает все тело, не имеет повреждений и находится в хорошем состоянии;
- включает защитный шлем;
- штанины не должны быть завернуты.
- защищать свои глаза и лицо от УФ-лучей, тепла и искр при помощи защитной маски и дыхательного фильтра;
- надевать под маску предписанные защитные очки с боковой защитой;
- носить прочную обувь, которая обеспечивает изоляцию даже в условиях влажности;
- надевать на руки подходящие защитные перчатки (электрически изолированные и защищающие от воздействия высоких температур);
- надевать защитные наушники для уменьшения вредного влияния шума и предотвращения травм.
- проинформируйте их обо всех опасных факторах (риск повреждения зрения светом сварочной дуги, опасность ожогов от разлетающихся искр, удушливый сварочный дым, шум, опасность поражения электрическим и сварочным током и т. п.);
- предоставьте соответствующие средства защиты;
- либо же установите необходимые защитные экраны или шторы.
Дым, который выделяется при сварке, содержит вредные газы и пары.
Сварочный дым содержит вещества, которые, по данным из 118 тома монографий Международного агентства по изучению рака (МАИР), могут вызывать онкологические заболевания.
Пользуйтесь средствами дымоудаления, установленными на источнике и/или в помещении.
При возможности используйте сварочную горелку со встроенными средствами дымоудаления.
Не допускайте контакта головы со сварочным дымом и газами.
Придерживайтесь следующих мер предосторожности:- не вдыхайте вредные газы и пары;
- обеспечьте их вывод из рабочей зоны с использованием соответствующего оборудования.
Обеспечьте достаточную подачу свежего воздуха. Убедитесь, что объем приточного воздуха составляет не менее 20 м³/ч.
Используйте сварочный шлем с подачей воздуха в случае недостаточной вентиляции.
Если вы подозреваете, что мощность всасывания недостаточна, сравните измеренные значения выбросов вредных веществ с допустимыми предельными значениями.
Уровень опасности сварочного дыма определяют следующие компоненты, используемые при сварке:- металлы, которые входят в состав детали;
- электроды;
- покрытия;
- чистящие, обезжиривающие и подобные средства;
- используемый процесс сварки.
Сведения об указанных выше компонентах содержатся в соответствующих паспортах безопасности для материалов и инструкциях производителя.
Рекомендации касательно сценариев воздействия, мер по учету факторов риска и определения эксплуатационных условий можно найти на веб-сайте European Welding Association в разделе Health & Safety (https://european-welding.org).
Воспламеняющиеся пары (например, пары растворителей) не должны попадать в зону излучения дуги.
Закончив сварку, закройте вентиль баллона с защитным газом или основной канал его подачи.
Разлетание искр может вызвать возгорание и взрыв.
Запрещается производить сварку в непосредственной близости от горючих материалов.
Горючие материалы должны находиться на расстоянии не менее 11 м (36 ft. 1,07 in.) от сварочной дуги, либо быть надежно укрыты.
Держите в готовности подходящие, проверенные огнетушители.
Искры и раскаленные металлические детали могут попасть в окружающую зону через мелкие щели и отверстия. Примите соответствующие меры по устранению опасности получения травм и ожогов.
Не производите сварку в пожаро- и взрывоопасных помещениях и на соединенных с другим оборудованием емкостях, бочках и трубах, если последние не подготовлены согласно соответствующим национальным и международным нормам.
На резервуарах, в которых хранятся/хранились газы, топливо, минеральные масла и т.п., проведение сварки запрещено. Остатки хранившихся в них материалов создают опасность взрыва.
Поражение электрическим током может привести к смертельному исходу.
Не касайтесь токоведущих компонентов внутри или снаружи устройства.
В ходе сварки MIG/MAG и TIG сварочная проволока, катушка с проволокой, подающие ролики и все металлические детали, контактирующие со сварочной проволокой, находятся под напряжением.
Всегда устанавливайте механизм подачи проволоки на надлежащим образом изолированной поверхности или используйте подходящее изолированное крепление для устройства подачи проволоки.
Убедитесь, что потенциал заземления имеет сухое, должным образом изолированное основание или крышку и обеспечивает надлежащую защиту. Основание или крышка должны прикрывать всю зону, где части тела могут войти в контакт с потенциалом заземления.
Все кабели и провода должны быть исправными, подходящими по размеру, правильно закрепленными и хорошо изолированными. Соединения со слабым контактом, обожженные, поврежденные или имеющие ненадлежащий размер кабели следует немедленно заменять.
Перед каждым использованием необходимо закреплять соединения с помощью рукоятки.
Если силовой кабель оснащен байонетным разъемом, нужно провернуть его вокруг продольной оси как минимум на 180° и проверить предварительное натяжение.
Не оборачивайте кабели или отводы вокруг тела или его частей.
При работе с электродом (пруток, вольфрамовый, сварочная проволока и т. д.) необходимо руководствоваться следующими принципами:- электрод нельзя погружать в жидкость для охлаждения;
- ни в коем случае он не должен соприкасаться с частями тела, когда сварочная система включена.
Между сварочными электродами двух сварочных систем может возникнуть двойное напряжение холостого хода. Прикосновение к потенциалам обоих электродов одновременно при определенных обстоятельствах может привести к несчастному случаю со смертельным исходом.
Квалифицированные электрики должны регулярно проверять сетевой кабель на наличие надлежащего защитного соединения с заземлением.
Для надлежащей работы устройств с классом защиты I необходимо использовать электросеть с защитным соединением с заземлением и систему разъемов с контактом защитного соединения с заземлением.
Подключение устройства к электросети без защитного соединения с заземлением и розетке без контакта защитного соединения с заземлением разрешено только в случае соблюдения всех государственных нормативных требований, относящихся к защитному разделению.
В противном случае такие действия являются серьезным нарушением правил безопасности.
При необходимости следует обеспечить надлежащее заземление детали.
Неиспользуемые устройства необходимо отключать.
При работе на высоте следует пользоваться соответствующим защитным снаряжением.
Прежде чем приступить к ремонту или обслуживанию устройства, следует отключить его и отсоединить сетевой штекер.
Поместите на устройство ясно видимую предупреждающую табличку с четко сформулированным указанием не включать устройство и не подключать его к сети.
После открытия устройства:- разрядите все токоведущие компоненты;
- убедитесь, что на компонентах отсутствуют остаточные заряды.
Если необходимо производить работы с компонентами под током, привлеките к работе еще одного человека, который должен будет в нужный момент отключить питание.
Несоблюдение следующих инструкций может привести к возникновению блуждающего сварочного тока, которое чревато рядом нежелательных последствий, таких как:- угроза возгорания;
- перегрев компонентов, соединенных с деталью;
- повреждение защитных соединений с заземлением;
- повреждение устройства и другого электрического оборудования.
Убедитесь, что деталь надежно закреплена с помощью хомута.
Установите хомут детали как можно ближе к области проведения сварочных работ.
Расположите надлежащим образом изолированное устройство относительно токопроводящей области, например, изоляцию относительно электропроводящего пола или изоляцию в направлении электропроводящих стоек.
При использовании распределительных щитов питания, креплений с двумя шпиндельными головками и пр. необходимо учитывать следующее: Электрод неиспользуемой сварочной горелки или электрододержателя находится под напряжением. Убедитесь, что неиспользуемые сварочная горелка или электрододержатель изолированы надлежащим образом.
При использовании автоматизированных сварочных систем MIG/MAG следите за тем, чтобы с барабана для сварочной проволоки, большой катушки механизма подачи проволоки или катушки с проволокой в механизм подачи проволоки подавался только изолированный проволочный электрод.
Устройства с классом эмиссии А:- предназначены для использования только в индустриальных районах;
- в других местах могут создавать помехи в проводных и беспроводных сетях.
- отвечают требованиям по части эмиссии в жилых и индустриальных районах. Это также касается жилых районов, где энергоснабжение осуществляется через низковольтную сеть общего пользования.
Классификация электромагнитной совместимости устройства указана на заводской табличке или в технических характеристиках.
В ряде случаев, несмотря на то что параметры излучений устройства не превышают предельных значений, оговоренных стандартами, его работа может вызывать помехи на месте эксплуатации (например, если рядом расположено чувствительное оборудование или поблизости от места установки находятся радио- либо телевизионные приемники).
В подобных случаях компания-оператор обязана предпринять меры по исправлению ситуации.
Проведите измерения и оценку устойчивости к электромагнитным помехам оборудования, находящегося рядом с устройством, в соответствии с государственными и международными нормативными требованиями. Среди устройств, которые могут быть подвержены действию помех со стороны данного устройства, можно назвать следующие:- защитные устройства;
- силовые, сигнальные и телекоммуникационные кабели;
- вычислительная техника и телекоммуникационное оборудование;
- измерительные и калибровочные приборы.
- Подача питания для электросети
- Если электромагнитные помехи возникают даже при правильном подключении к сети, необходимо предпринять дополнительные меры (например, использовать подходящий сетевой фильтр).
- Провода для подачи сварочного тока должны:
- иметь минимально возможную длину;
- должны быть расположены как можно ближе друг к другу (во избежание электромагнитного излучения);
- должны располагаться отдельно от других проводов.
- Выравнивание потенциалов
- Заземление детали
- При необходимости установите заземление, используя подходящие конденсаторы.
- Экранирование (при необходимости)
- Экранируйте другие устройства, расположенные поблизости.
- Экранируйте всю сварочную установку.
- Возможно воздействие на здоровье находящихся поблизости людей, особенно пользующихся электрокардиостимулятором или слуховым аппаратом.
- Перед тем как приближаться непосредственно к аппарату или месту выполнения сварочных работ, пользователям электрокардиостимуляторов необходимо проконсультироваться с врачом.
- По соображениям безопасности необходимо выдерживать максимальное расстояние между сварочными кабелями и головой/корпусом сварщика.
- Не переносите сварочные кабели и шланговые пакеты, перекинув через плечо, и не наматывайте их на свое тело или части тела.
- вентиляторы;
- шестерни;
- ролики;
- оси;
- катушки с проволокой и сварочная проволока.
Не касайтесь вращающихся шестерен или других движущихся компонентов механизма подачи проволоки.
Крышки и боковые панели могут быть открыты или сняты исключительно при проведении технического обслуживания или наладки.
При работе следует:- убедиться, что все крышки закрыты, а все боковые панели правильно закреплены;
- следить за тем, чтобы все крышки и боковые панели были закрыты.
Сварочная проволока, выходящая из горелки, создает высокий риск получения травмы (проникающего ранения ладони, травм лица или глаз и т. п.).
Поэтому при работе со сварочным оборудованием, оснащенным механизмом подачи проволоки, не направляйте сварочную горелку на себя и надевайте подходящие защитные очки.
Не касайтесь детали во время и сразу после завершения процесса сварки во избежание ожогов.
При охлаждении деталей от них может отлетать шлак. Поэтому при работе с деталями необходимо надевать соответствующие защитные устройства и следить за тем, чтобы другие люди также были защищены надлежащим образом.
Сварочным горелкам и другим компонентам с высокими рабочими температурами нужно дать остыть, прежде чем их можно будет брать в руки.
В зонах повышенной пожаро- и взрывоопасности необходимо соблюдать особые меры предосторожности
— они регламентируются соответствующими государственными и международными нормативными требованиями.
При работе в зонах с высокой опасностью поражения электрическим током (например, рядом с бойлерами) сварочные аппараты должны быть снабжены знаком «Опасно!». Избегайте размещения сварочных аппаратов в подобных зонах.
Существует риск ожога при утечке охлаждающей жидкости. Отключите охлаждающий модуль, перед тем как отсоединять прямой или обратный проток охлаждающей жидкости.
При работе с охлаждающей жидкостью соблюдайте указания, приведенные в ее паспорте безопасности. Паспорт безопасности охлаждающей жидкости можно получить в сервисном центре или загрузить с веб-сайта производителя.
Для перемещения устройства при помощи крана используйте только подходящие грузозахватные приспособления.
- Закрепите крюки на концах цепей или тросов на всех точках подвеса соответствующих грузозахватных приспособлений.
- Цепи или тросы должны быть расположены под наименьшими возможными углами к вертикали.
- Снимите газовый баллон и механизм подачи проволоки (сварочные аппараты MIG/MAG и TIG).
Если во время сварки механизм подачи проволоки закреплен на кране, всегда используйте подходящую изолированную подвеску (сварочные аппараты MIG/MAG и TIG).
Выполнение сварки во время транспортировки устройства при помощи крана разрешается только в том случае, если это четко указано в положении о надлежащем использовании.
Если устройство снабжено ремнем или ручкой для ручной переноски, любые другие способы его транспортировки недопустимы. Ремень для переноски нельзя использовать для перемещения устройства при помощи крана, автопогрузчика или других механических подъемных устройств.
Весь грузоподъемный такелаж (тросы, крепления, цепи и т. п.), используемый для перемещения устройства и его компонентов, должен регулярно проверяться на предмет механических повреждений, коррозии, изменений, вызванных прочими факторами окружающей среды, и т. п.
Интервалы и объемы проверок должны соответствовать, по меньшей мере, применимым государственным стандартам и нормативам.
Если разъем для подачи защитного газа подсоединяется к баллону через редуктор, возможна незаметная утечка газа, т. к. он не имеет цвета и запаха. Перед сборкой магистрали защитного газа герметизируйте разъем редуктора для подачи защитного газа к устройству, используя подходящую тефлоновую ленту.
Загрязненный защитный газ, особенно в кольцевых проводах, может привести к повреждению оборудования и снижению качества сварки.
Соблюдайте следующие требования к качеству защитного газа:- размер твердых частиц < 40 мкм;
- точка конденсации под давлением < –20 °C;
- максимальное содержание масла < 25 мг/м³.
При необходимости используйте фильтры.
Баллоны с защитным газом содержат газ под высоким давлением и могут взорваться при повреждении. Поскольку баллоны с защитным газом входят в состав сварочного оборудования, они требуют максимально осторожного обращения.
Не подвергайте баллоны со сжатым защитным газом воздействию избыточного тепла, шлака, открытого пламени, искр и дуги, а также механическим ударам.
Во избежание падения баллоны с защитным газом необходимо устанавливать вертикально и крепить согласно инструкциям.
Баллоны с защитным газом должны находиться вдали от сварочных и прочих контуров тока.
Запрещается подвешивать сварочную горелку на газовом баллоне.
Исключите возможность контакта электрода с баллоном с защитным газом.
Опасность взрыва: не пытайтесь заваривать баллон с защитным газом, находящийся под давлением.
Используйте только баллоны с защитным газом и сопутствующие принадлежности (регулятор, шланги и фитинги), которые подходят для выполняемой задачи. Используемые баллоны с защитным газом и сопутствующие принадлежности должны быть в хорошем состоянии.
Открывая вентиль баллона с защитным газом, поверните лицо в сторону.
Закончив сварку, закройте вентиль баллона с защитным газом.
Если баллон с защитным газом не подсоединен, закройте вентиль колпачком.
Необходимо соблюдать указания производителя, а также применимые государственные и международные стандарты, касающиеся баллонов с защитным газом и сопутствующих принадлежностей.
При неконтролируемой утечке защитного газа существует опасность задохнуться.
Защитный газ не имеет цвета и запаха, поэтому в случае утечки он может вытеснять кислород из окружающего воздуха.
- Обеспечьте подачу достаточного количества свежего воздуха с интенсивностью вентиляции не менее 20 м³/час.
- Соблюдайте инструкции по технике безопасности при работе с газовыми баллонами или газовыми магистралями и соответствующие инструкции по их обслуживанию.
- Закончив сварку, закройте защитный вентиль баллона с газом или основной канал его подачи.
- Перед началом работы всегда проверяйте баллон с защитным газом или газовую магистраль на предмет неконтролируемых утечек газа.
- Максимально допустимый угол наклона составляет 10°.
- Соблюдайте соответствующие государственные и международные нормативные требования.
Разработайте инструкции и процедуры проверки внутри компании, чтобы гарантировать, что рабочее место постоянно содержится в чистоте и порядке.
Настройку и эксплуатацию устройства необходимо производить только в соответствии с классом защиты, указанным на заводской табличке.
При настройке устройства обеспечьте наличие вокруг него свободного пространства шириной 0,5 м (1 фут 7,69 дюйма), обеспечивающего беспрепятственную циркуляцию охлаждающего воздуха.
При транспортировке устройства соблюдайте соответствующие государственные и международные нормативные требования, а также правила предупреждения несчастных случаев. Это, в частности, относится к нормам, касающимся рисков при транспортировке.
Поднимать или перемещать работающие устройства воспрещается. Перед транспортировкой или подъемом обязательно отключите устройства и отсоедините их от сети.
После транспортировки и перед вводом в эксплуатацию устройство необходимо проверить на предмет повреждений. Перед вводом устройства в эксплуатацию любые повреждения должны быть устранены обученным сервисным персоналом, прошедшим курс надлежащей подготовки.
Устройство можно эксплуатировать лишь при условии, что все защитные устройства исправны и работоспособны. Неисправность защитных устройств может привести к таким негативным последствиям:- травмированию или гибели оператора либо посторонних лиц;
- повреждению устройства и других материальных ценностей, принадлежащих эксплуатирующей компании;
- неэффективной работе устройства.
Прежде чем включать устройство, необходимо устранить любые неисправности защитных устройств.
Запрещается отключать защитные устройства или блокировать их работу.
Прежде чем включать устройство, убедитесь, что его работа не угрожает ничьей безопасности.
Проверяйте устройство на наличие видимых внешних повреждений и на предмет исправности защитных устройств не реже одного раза в неделю.
Всегда надежно закрепляйте баллон с защитным газом и снимайте его перед транспортировкой при помощи крана.
В наших устройствах необходимо использовать только оригинальную охлаждающую жидкость от производителя с нужными свойствами (проводимость, средство против замерзания, совместимость с материалами, горючесть и т. п.).
Используйте только соответствующую оригинальную охлаждающую жидкость от производителя.
Не смешивайте оригинальную охлаждающую жидкость от производителя с другими охлаждающими жидкостями.
К контуру охлаждения следует подключать только системные компоненты от производителя.
Охлаждающая жидкость FCL 10/20 не относится к легковоспламеняющимся. В определенных условиях охлаждающая жидкость на основе этанола может воспламеняться. Перевозите охлаждающую жидкость только в закрытой оригинальной упаковке и держите подальше от источников огня.
Утилизируйте отработанную охлаждающую жидкость надлежащим образом в соответствии с национальными и международными нормативными документами. Паспорт безопасности охлаждающей жидкости можно получить в сервисном центре или на веб-сайте производителя.
Перед началом сварки, пока система не прогрелась, всегда проверяйте уровень охлаждающей жидкости.
Невозможно гарантировать, что покупные детали разработаны и изготовлены в полном соответствии с назначением или требованиями безопасности.
- Используйте только оригинальные запасные и быстроизнашивающиеся детали (это также относится к стандартным деталям).
- Не вносите в устройство модификации или изменения без предварительного согласия производителя.
- Компоненты, состояние которых не идеально, должны быть немедленно заменены.
- При заказе указывайте точное название, номер по каталогу и серийный номер устройства, которые приведены в списке запасных частей.
Винты корпуса обеспечивают защитное соединение с заземлением для всех его компонентов.
Обязательно используйте надлежащее количество оригинальных винтов корпуса и соблюдайте указанный момент затяжки.
Производитель рекомендует выполнять проверку на безопасность не реже одного раза каждые 12 месяцев.
Производитель рекомендует выполнять калибровку сварочных аппаратов с той же периодичностью — раз в 12 месяцев.
Рекомендуется проверка на безопасность, осуществляемая квалифицированным электриком:- после внесения каких-либо конструктивных изменений;
- после наладки, ухода и технического обслуживания.
Проверка на безопасность должна производиться в соответствии с местными и международными стандартами и инструкциями.
Более подробную информацию о проверке на безопасность и калибровке можно получить в представительстве Fronius или у партнера Fronius Service Partner.
В соответствии с директивой ЕС и национальным законодательством следующие продукты подлежат раздельному сбору и переработке:- Отходы электрического и электронного оборудования
- Отработанные аккумуляторы (переносные аккумуляторы, промышленные аккумуляторы)
Отработанное оборудование и аккумуляторы необходимо сдавать дистрибьютору или в авторизованную местную систему сбора. Не утилизируйте аккумуляторы вместе с бытовыми отходами.Берегите аккумуляторы от высоких температур, прямых солнечных лучей, влаги и агрессивных сред.
Обеспечьте безопасный сбор и надлежащую утилизацию поврежденных, протекающих или отработанных аккумуляторов силами компании, занимающейся переработкой аккумуляторов, либо сервисного партнера Fronius.
Кроме того, следует отметить, что батареи содержат вещества, которые при ненадлежащей утилизации могут оказать значительное негативное воздействие на окружающую среду, а также на здоровье и безопасность людей, в частности из-за утечки опасных веществ, таких как тяжелые металлы или электролиты, которые могут загрязнять почву, воду и воздух.
Это обеспечивает охрану окружающей среды и рациональное использование природных ресурсов.Упаковочные материалы- Утилизируйте раздельно.
- Соблюдайте требования местных нормативных документов
- Сложите картонную коробку, чтобы уменьшить ее объем.
- Директива 2014/30/EU по электромагнитной совместимости;
- Директива 2014/35/EU по низковольтному оборудованию;
- Директива 2014/53/EU по радиооборудованию;
- EN IEC 60974 «Оборудование для дуговой сварки»;
- и т. д.
Полный текст сертификата соответствия требованиям ЕС доступен на странице
https://www.fronius.com .
Устройства, отмеченные знаком CSA, соответствуют требованиям применимых стандартов Канады и США.
В отношении защиты данных пользователь несет ответственность за:- резервное копирование любых изменений, внесенных в заводские настройки;
- сохранность индивидуальных настроек.
Авторское право на это руководство по эксплуатации принадлежит производителю.
Текст и иллюстрации являются точными на момент печати, возможны изменения.
Предложения касательно доработки этого руководства по эксплуатации или замечания по поводу обнаруженных в нем расхождений приветствуются.
На некоторых моделях наклейки с предупреждающими надписями прикреплены непосредственно к устройствам.
Расположение символов может отличаться у различных моделей.
| ! | Внимание! Осторожно!
Символы указывают на возможную опасность. |
| A | Возможно травмирование пальцев подающими роликами. |
| B | В ходе выполнения работ сварочная проволока и элементы устройства подачи проволоки находятся под сварочным напряжением.
Не касайтесь этих элементов руками и металлическими предметами! |
| 1. | Поражение электрическим током может привести к смертельному исходу. |
| 1.1 | Надевайте сухие перчатки из электроизолирующих материалов. Не касайтесь проволоки голыми руками. Не используйте перчатки, если они повреждены или намокли. |
| 1.2 | Чтобы защититься от поражения электрическим током, используйте основание, электрически изолированное от пола и рабочей области. |
| 1.3 | Перед выполнением работ по ремонту и обслуживанию устройства отключите его и отсоедините шнур питания либо иным способом отключите устройство от сети подачи питания. |
| 2. | Вдыхание сварочного дыма может представлять угрозу для здоровья. |
| 2.1 | Не допускайте попадания сварочного дыма в лицо. |
| 2.2 | Используйте для удаления сварочного дыма систему принудительной вентиляции либо локальную вытяжную вентиляцию. |
| 2.3 | Используйте вентилятор для удаления сварочного дыма. |
| 3. | Искры, образующиеся в ходе сварочных работ, могут стать причиной взрыва или пожара. |
| 3.1 | В зоне проведения сварочного процесса не должно быть легковоспламеняющихся веществ. Не выполняйте сварочные работы вблизи от легковоспламеняющихся веществ. |
| 3.2 | Искры, образующиеся в ходе сварочных работ, могут вызвать пожар. В зоне выполнения сварочных работ должен находиться исправный огнетушитель. При необходимости, в зоне выполнения сварочных работ должен дежурить наблюдатель, умеющий работать с огнетушителем. |
| 3.3 | Не проводите сварочные работы на баках, бочках или закрытых емкостях. |
| 4. | Излучение от сварочной дуги может вызывать повреждения глаз и травмировать кожу. |
| 4.1 | Надевайте защитный шлем и очки. Используйте средства для защиты ушей и рубашку с застегивающимся воротником. Используйте сварочную маску с правильным тонированием обзорного щитка. Надевайте надежный защитный сварочный костюм. |
| 5. | Перед началом сварочных работ или работ по техническому обслуживанию машины:
обязательно пройдите обучение и ознакомьтесь с инструкциями! |
| 6. | Запрещается удалять наклейку с предупреждением или закрашивать ее. |
| * | Номер наклейки для заказа по каталогу производителя |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Сварочный аппарат TPSi |
| (3) | Охлаждающий модуль CU |
| (4) | Вертикальная консоль |
| (5) | Соединительный шланговый пакет HP |
| (6) | SplitBox SB 500i R |
| (7) | Шланговый пакет сварочной горелки MHP /i R |
| (8) | WF 25i Robacta Drive |
| (9) | Горелка для роботизированной сварки MTB /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 6 м между барабаном для проволоки и приводом
(макс. 8 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-1,2 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
ВАЖНО! Не используйте выпрямитель проволоки или направляющий валик для данной конфигурации.
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Сварочный аппарат TPSi |
| (3) | Охлаждающий модуль CU |
| (4) | Вертикальная консоль |
| (5) | Соединительный шланговый пакет HP |
| (6) | SplitBox SB 500i R |
| (7) | Шланговый пакет сварочной горелки MHP /i R с внешним шлангом для подачи проволоки |
| (8) | WF 25i Robacta Drive |
| (9) | Горелка для роботизированной сварки MTB /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 6 м между барабаном для проволоки и приводом
(макс. 8 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-1,2 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
ВАЖНО! Не используйте выпрямитель проволоки или направляющий валик для данной конфигурации.
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 15 м между приводом и размотчиком сварочной проволоки
(макс. 20 м при использовании PowerLiner) - макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между размотчиком сварочной проволоки и приводом:
4 м
Допустимый диаметр проволоки:
0,8-2,0 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Кабель SpeedNet COM |
| (2) | Размотчик сварочной проволоки WF 25i REEL 4R + тележка D300 приспособления для сматывания катушек OPT/i WF |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R с внешним шлангом для подачи проволоки |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MTB /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 15 м между приводом и размотчиком сварочной проволоки
(макс. 20 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-2,0 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Кабель SpeedNet COM |
| (2) | Размотчик сварочной проволоки WF 25i REEL 4R + тележка D300 приспособления для сматывания катушек OPT/i WF |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP SB 60i |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | SplitBox SB 60i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и SB 60i R
- макс. 6 м между SB 60i R и размотчиком сварочной проволоки
Минимальное расстояние между SB 60i R и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Размотчик сварочной проволоки WF 30i REEL 2R + монтажный барабан WF |
| (2) | Кабель SpeedNet COM |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R с внешним шлангом для подачи проволоки |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MHP /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 8 м между приводом и размотчиком сварочной проволоки
(макс. 10 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-1,6 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
ВАЖНО!
- Данная конфигурация возможна только при использовании барабана для проволоки. Использование катушки с проволокой невозможно.
- Не используйте выпрямитель проволоки или направляющий валик для данной конфигурации.
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP SB 60i |
| (8) | SplitBox SB 60i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 60i Robacta Drive CMT |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и SB 60i R
- макс. 6 м между SB 60i R и размотчиком сварочной проволоки
- макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм (алюминий), 0,8-1,4 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE, PMC-RIPPLE-DRIVE, CMT
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP |
| (8) | Проволочный буфер |
| (9) | SplitBox SB 500i R |
| (10) | Шланговый пакет сварочной горелки MHP /i R с внешним шлангом для подачи проволоки |
| (11) | WF 60i Robacta Drive CMT |
| (12) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и проволочным буфером
- макс. 6 м между проволочным буфером и размотчиком сварочной проволоки
- макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм (алюминий), 0,8-1,4 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, CMT
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Кабель SpeedNet COM |
| (2) | Размотчик сварочной проволоки WF 25i REEL 4R + тележка D300 приспособления для сматывания катушек OPT/i WF |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP SB 60i |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | SplitBox SB 60i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 60i Robacta Drive CMT |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и SB 60i R
- макс. 6 м между SB 60i R и размотчиком сварочной проволоки
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм (алюминий), 0,8-1,4 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, CMT
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Сварочный аппарат TPSi |
| (3) | Охлаждающий модуль CU |
| (4) | Вертикальная консоль |
| (5) | Соединительный шланговый пакет HP |
| (6) | SplitBox SB 500i R |
| (7) | Шланговый пакет сварочной горелки MHP /i R |
| (8) | WF 25i Robacta Drive |
| (9) | Горелка для роботизированной сварки MTB /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 6 м между барабаном для проволоки и приводом
(макс. 8 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-1,2 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
ВАЖНО! Не используйте выпрямитель проволоки или направляющий валик для данной конфигурации.
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Сварочный аппарат TPSi |
| (3) | Охлаждающий модуль CU |
| (4) | Вертикальная консоль |
| (5) | Соединительный шланговый пакет HP |
| (6) | SplitBox SB 500i R |
| (7) | Шланговый пакет сварочной горелки MHP /i R |
| (8) | WF 25i Robacta Drive |
| (9) | Горелка для роботизированной сварки MTB /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 6 м между барабаном для проволоки и приводом
(макс. 8 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-1,2 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
ВАЖНО! Не используйте выпрямитель проволоки или направляющий валик для данной конфигурации.
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 15 м между приводом и размотчиком сварочной проволоки
(макс. 20 м при использовании PowerLiner) - макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
4 м
Допустимый диаметр проволоки:
0,8-2,0 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Кабель SpeedNet COM |
| (2) | Размотчик сварочной проволоки WF 25i REEL 4R + тележка D300 приспособления для сматывания катушек OPT/i WF |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MTB /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 15 м между приводом и размотчиком сварочной проволоки
(макс. 20 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
4 м
Допустимый диаметр проволоки:
0,8-2,0 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Размотчик сварочной проволоки WF 30i REEL 2R + монтажный барабан WF |
| (2) | Кабель SpeedNet COM |
| (3) | Шланг для подачи проволоки с каналом подачи |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 25i Robacta Drive |
| (11) | Горелка для роботизированной сварки MHP /i R |
Максимальное расстояние до механизма подачи проволоки:
макс. 8 м между приводом и размотчиком сварочной проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
4 м
Допустимый диаметр проволоки:
0,8-1,6 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
ВАЖНО! Данная конфигурация возможна только при использовании барабана для проволоки. Использование катушки с проволокой невозможно.
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP |
| (8) | SplitBox SB 500i R |
| (9) | Проволочный буфер |
| (10) | Шланговый пакет сварочной горелки MHP /i R |
| (11) | WF 25i Robacta Drive |
| (12) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и проволочным буфером
- макс. 6 м между проволочным буфером и размотчиком сварочной проволоки
- макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Допустимый диаметр проволоки:
0,8-2,0 мм (алюминий), 0,8-1,6 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Кабель SpeedNet COM |
| (2) | Размотчик сварочной проволоки WF 25i REEL 4R + тележка D300 приспособления для сматывания катушек OPT/i WF |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | Проволочный буфер |
| (9) | SplitBox SB 500i R |
| (10) | Шланговый пакет сварочной горелки MHP /i R |
| (11) | WF 25i Robacta Drive |
| (12) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и проволочным буфером
- макс. 6 м между проволочным буфером и размотчиком сварочной проволоки
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм
Сварочный процесс:
стандартный, импульсный, LSC, PMC, PMC-MIX-DRIVE
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP SB 60i |
| (8) | SplitBox SB 60i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 60i Robacta Drive CMT |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и SB 60i R
- макс. 6 м между SB 60i R и размотчиком сварочной проволоки
- макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм (алюминий), 0,8-1,4 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, CMT
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Шланг для подачи проволоки с каналом подачи |
| (2) | Кабель SpeedNet COM |
| (3) | Размотчик сварочной проволоки WF 25i REEL 4R |
| (4) | Сварочный аппарат TPSi |
| (5) | Охлаждающий модуль CU |
| (6) | Вертикальная консоль |
| (7) | Соединительный шланговый пакет HP |
| (8) | SplitBox SB 500i R |
| (9) | Проволочный буфер |
| (10) | Шланговый пакет сварочной горелки MHP /i R |
| (11) | WF 60i Robacta Drive CMT |
| (12) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и проволочным буфером
- макс. 6 м между проволочным буфером и размотчиком сварочной проволоки
- макс. 8 м между размотчиком сварочной проволоки и барабаном для проволоки
(макс. 10 м при использовании PowerLiner)
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм (алюминий), 0,8-1,4 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, CMT
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
| (1) | Кабель SpeedNet COM |
| (2) | Размотчик сварочной проволоки WF 25i REEL 4R + тележка D300 приспособления для сматывания катушек OPT/i WF |
| (3) | Сварочный аппарат TPSi |
| (4) | Охлаждающий модуль CU |
| (5) | Вертикальная консоль |
| (6) | Соединительный шланговый пакет HP |
| (7) | Шланг для подачи проволоки с каналом подачи |
| (8) | SplitBox SB 500i R |
| (9) | Шланговый пакет сварочной горелки MHP /i R |
| (10) | WF 60i Robacta Drive CMT |
| (11) | Горелка для роботизированной сварки MTB /i R |
- макс. 4 м между приводом и проволочным буфером
- макс. 6 м между проволочным буфером и размотчиком сварочной проволоки
Минимальное расстояние между механизмом подачи проволоки и приводом:
1 м
Допустимый диаметр проволоки:
0,8-1,6 мм (алюминий), 0,8-1,4 мм (сталь)
Сварочный процесс:
стандартный, импульсный, LSC, PMC, CMT
| * | Используйте максимально широкий канал подачи проволоки (включая основной комплект) |
| ** | Используйте канал подачи проволоки, соответствующий диаметру проволоки (включая основной комплект) |
Аппараты SplitBox (SB) 500i R, SB 500i R / L и SB 500i R PAP предназначены для подачи сварочной проволоки при автоматизированной сварке MIG/MAG и специально разработаны для установки на роботах. Существует две версии аппаратов:
- R = для установок, в которых шланговый пакет монтируется снаружи робота;
- PAP = для применения в случаях, когда шланговый пакет установлен в руке-манипуляторе робота.
Устройство предназначено специально для подключения каналов сварочных сред при автоматизированной сварке MIG/MAG в сочетании с системными компонентами Fronius. Любое другое использование считается ненадлежащим.
Надлежащее использование также подразумевает:
- внимательное ознакомление с настоящим руководством по эксплуатации;
- соблюдение всех указаний и правил техники безопасности, изложенных в настоящем руководстве;
- выполнение всех предписанных проверок и работ по техническому обслуживанию.
Устройство снабжено предупреждающими знаками и заводской табличкой. Предупреждающие знаки и заводскую табличку запрещается удалять или закрашивать. Предупреждающие знаки предупреждают о неправильном обращении, которое может привести к серьезному травмированию людей и материальному ущербу.
| Сварка представляет опасность. Для правильной эксплуатации устройства необходимо соблюдение следующих основных требований: - наличие достаточной квалификации для выполнения сварки;
- использование надлежащих средств индивидуальной защиты;
- недопущение посторонних к механизму подачи проволоки и месту сварочного процесса.
|
| Запрещается выбрасывать отслужившие свой срок устройства в бытовой мусор; они подлежат утилизации в соответствии с правилами техники безопасности. |
| Описанные действия должны выполняться только после внимательного изучения следующих документов: - настоящего руководства по эксплуатации;
- руководств по эксплуатации всех системных компонентов, особенно правил техники безопасности.
|
| Не допускайте, чтобы руки, волосы, предметы одежды и инструменты оказывались поблизости от движущихся частей, таких как: - зубчатые колеса;
- подающие ролики;
- катушки с проволокой и сварочная проволока.
Не прикасайтесь к вращающимся деталям привода. Крышки и боковые панели разрешается открывать или снимать только на время проведения технического обслуживания и ремонтных работ. В процессе эксплуатации:- следует убедиться, что все крышки закрыты и все боковые компоненты установлены правильно;
- нельзя открывать крышки и боковые компоненты.
|
Модели SB 60i R и SB 60i R/L предназначены для соединения шланговых пакетов при автоматизированной сварке MIG/MAG и специально разработаны для монтажа на роботизированных установках.
SB 60i R:
исполнение аппарата для установки на правой стороне робота.
SB 60i R /L:
исполнение аппарата для установки на левой стороне робота.
Устройство предназначено специально для подключения каналов сварочных сред при автоматизированной сварке MIG/MAG в сочетании с системными компонентами Fronius. Любое другое использование считается ненадлежащим.
Надлежащее использование также подразумевает:
- внимательное ознакомление с настоящим руководством по эксплуатации;
- соблюдение всех указаний и правил техники безопасности, изложенных в настоящем руководстве;
- выполнение всех предписанных проверок и работ по техническому обслуживанию.
Устройство снабжено предупреждающими знаками и заводской табличкой. Предупреждающие знаки и заводскую табличку запрещается удалять или закрашивать. Предупреждающие знаки предупреждают о неправильном обращении, которое может привести к серьезному травмированию людей и материальному ущербу.
| Сварка представляет опасность. Для правильной эксплуатации устройства необходимо соблюдение следующих основных требований: - наличие достаточной квалификации для выполнения сварки;
- использование надлежащих средств индивидуальной защиты;
- недопущение посторонних к механизму подачи проволоки и месту сварочного процесса.
|
| Описанные действия должны выполняться только после внимательного изучения следующих документов: - настоящего руководства по эксплуатации;
- руководств по эксплуатации всех системных компонентов, особенно правил техники безопасности.
|
| Запрещается выбрасывать отслужившие свой срок устройства в бытовой мусор; они подлежат утилизации в соответствии с правилами техники безопасности. |
Как следует из названия, проволочный буфер служит для амортизации быстрых возвратно-поступательных движений проволочного электрода во время сварки CMT.
Проволочный буфер также может использоваться для координации двух приводов с различными характеристиками. Задний привод равномерно подает сварочный электрод в проволочный буфер, а передний динамичный привод перемещает электрод вперед и назад с частотой до 70 раз в секунду.
Таким образом проволочный электрод подается в передний привод без усилия, что обеспечивает высококачественный процесс сварки.
Проволочный буфер может монтироваться на манипуляторе или на балансире.
CrashBox Drive /i PAP установлен на манипуляторе робота с Robacta Drive и гусаком для сварки MIG/MAG
CrashBox Drive /i установлен на манипуляторе робота с узлом хомута, Robacta Drive и гусаком для сварки MIG/MAG
CrashBox Drive /i — это защитное устройство для корпуса горелки, привода, а также сменной муфты сварочной горелки. В случае столкновения с препятствием CrashBox посылает сигнал системе управления роботом, которая немедленно останавливает манипулятор.
Узел хомута используется для крепления привода к стандартным роботам.
УКАЗАНИЕ!
Всегда регулируйте удерживающую силу CrashBox в соответствии с весом системы.
Выберите размер CrashBox согласно следующим критериям:
L:
для систем Push, в которых длина корпуса горелки не превышает 249 мм.
XL:
для систем Push, в которых длина корпуса горелки составляет до 249 мм с возможностью удлинения;
для систем Push, в которых длина корпуса горелки составляет 250-391 мм;
для систем Push/Pull, в которых длина корпуса горелки не превышает 249 мм.
XXL:
для систем Push/Pull, в которых длина корпуса горелки составляет 250-391 мм;
для систем Push/Pull, в которых длина корпуса горелки составляет до 249 мм с возможностью удлинения.
При наличии системы смены гусака горелки TX/i или WireBrake в сварочной системе выберите следующую по размеру модель CrashBox в порядке увеличения.
Во время очистки сварочной горелки с помощью TC 2000 также выбирайте следующую по размеру модель CrashBox в порядке увеличения.
Для установки устройства CrashBox Drive /i требуется изолированный фланец робота, тип которого зависит от конкретной модели робота.
УКАЗАНИЕ!
Во избежание повреждения сварочной горелки или ее шлангового пакета, а также для предотвращения ложного срабатывания CrashBox учитывайте перечисленные ниже правила.
Избегайте сильных ускорений и повышения скорости до максимальной во время движении робота.
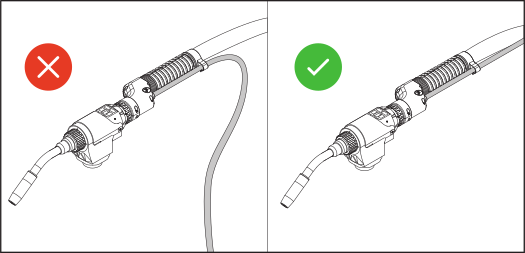
Обеспечьте свободное движение шлангового пакета сварочной горелки во время всех перемещений робота.
Следите, чтобы шланговый пакет сварочной горелки не был затянут в каком-либо положении. В противном случае он будет оказывать нагрузку на CrashBox.
Шланговый пакет сварочной горелки не должен свисать или застревать при движении.
Если возможно, проработайте в режиме моделирования все варианты перемещения системных компонентов Fronius еще на этапе разработки концепции.
В зависимости от модели робота:Перечень фланцев для крепления к роботу см. в прейскуранте.
Устройство CrashBox Drive /i специально разработано для установки на манипуляторах роботов, а также для крепления шланговых пакетов с газовым и жидкостным охлаждением и роботизированных приводов. В системах PAP шланговый пакет сварочной горелки проходит сквозь CrashBox, а затем — сквозь манипулятор робота. В обычных роботизированных системах шланговый пакет сварочной горелки проходит вдоль манипулятора робота и присоединен к хомуту. В случае столкновения магнитная муфта равномерно распределяет нагрузку вдоль протяженной поверхности стыка.
Узел хомута может использоваться совместно с перечисленными ниже шланговыми пакетами для роботизированной сварки PushPull.
- Шланговые пакеты MHP /i G/W RD
УКАЗАНИЕ!
Для наладки следует отправлять только CrashBox в полной комплектации.
При отправке CrashBox для наладки в неполной комплектации (например, без магнитного кольца) выполнить проверку CrashBox в ходе наладки будет невозможно.
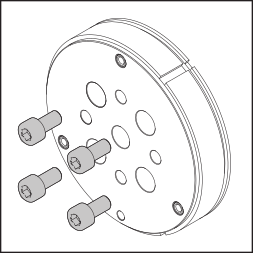
Комплект поставки CrashBox Drive /i PAP
Комплект поставки обычного устройства CrashBox /i
| (1) | Держатель CrashBox Drive /i |
| (2) | Клемма с одним ушком* |
| (3) | Предохранительное кольцо, 2-компонентное* |
| (4) | Сильфон |
| (5) | Винты с плоской цилиндрической головкой M4 х 16 мм |
| (6) | Магнитное кольцо
|
| * | Двухкомпонентное предохранительное кольцо и клемма с одним ушком поставляются присоединенными к сильфону (4). |
Не соединяйте держатель CrashBox Drive /i (1) и магнитное кольцо (4) до установки на манипуляторе робота. Эти детали очень трудно разделить из-за сильного магнитного притяжения.
Модели WF 25i Robacta Drive и WF 60i Robacta Drive CMT предназначены для сварочных систем с газовым и жидкостным охлаждением. Встроенный мотор обеспечивает точную подачу проволоки (система Pull). Корпус сварочной горелки присоединяется к Robacta Drive.
Модели WF 25i Robacta Drive и WF 60i Robacta Drive CMT предназначены для сварочных систем с газовым и жидкостным охлаждением. Встроенный мотор обеспечивает точную подачу проволоки (система Pull). Корпус сварочной горелки присоединяется к Robacta Drive.
Устройство снабжено предупреждающими знаками и заводской табличкой. Предупреждающие знаки и заводскую табличку запрещается удалять или закрашивать. Предупреждающие знаки предупреждают о неправильном обращении, которое может привести к серьезному травмированию людей и материальному ущербу.
Заводская табличка с техническими характеристиками WF 25i Robacta Drive
Заводская табличка с техническими характеристиками WF 60i Robacta Drive CMT
| Сварка представляет опасность. Для правильной эксплуатации устройства необходимо соблюдение следующих основных требований: - наличие достаточной квалификации для выполнения автоматической сварки;
- использование надлежащих средств индивидуальной защиты;
- недопущение посторонних к механизму подачи проволоки и месту сварочного процесса.
|
| Описанные действия должны выполняться только после внимательного изучения следующих документов: - настоящего руководства по эксплуатации;
- руководств по эксплуатации всех системных компонентов, особенно правил техники безопасности.
|
Шланговый пакет Robacta MHPi RD разработан для роботизированных установок с газовым и жидкостным охлаждением. Он предназначен для соединения SplitBox с механизмом подачи проволоки.
Длина шлангового пакета зависит от типа робота.
Доступны перечисленные ниже сочетания.- Обычный шланговый пакет Robacta MHPi RD
- SB500i -> WF 25i Robacta Drive
- SB60i -> WF 60i Robacta Drive CMT
- Robacta MHPi RD PAP
- SB500i -> WF 25i Robacta Drive
- SB500i -> WF 60i Robacta Drive CMT
- SB60i -> WF 60i Robacta Drive CMT
- Обычный шланговый пакет Robacta MHPi RD с внешним шлангом для подачи проволоки
- SB500i -> WF 25i Robacta Drive
- SB500i -> WF 60i Robacta Drive CMT
Обычный шланговый пакет Robacta MHPi RD
Шланговый пакет Robacta MHPi RD PAP
Шланговый пакет Robacta MHPi RD с внешним шлангом для подачи проволоки
Не входят в комплект поставки:- каналы подачи проволоки;
- входные сопла.
- MTB 250i / 320i / 400i / 500i / 700i: 22-36°
- MTB 330i: 22°
- MTB 250i / 320i / 400i / 500i / 700i: 45°
- MTB 330i: 36°
* Дополнительно (без корпуса горелки)
Горелка для роботизированной сварки передает энергию сварочной дуги к детали. Сварочная горелка TPS/i с газовым или жидкостным охлаждением разработана для использования совместно с CrashBox /i.
Корпус горелки оснащен встроенным кабелем датчика касания газового сопла.
Стандартный комплект:
с изнашивающимися деталями, без контактной трубки.
OVT:
без изнашивающихся деталей.
TXi:
автоматическая замена корпуса горелки.
TXM:
замена корпуса горелки вручную.
OPT CAM:
для функции записи с помощью камеры.
Для сварки CMT рекомендованы следующие модели корпусов горелок:- MTB 250i / 320i / 400i / 500i / 700i: 22-36°
- MTB 330i: 22°
- MTB 250i / 320i / 400i / 500i / 700i: 45°
- MTB 330i: 36°
* Дополнительно (без корпуса горелки)
Горелка для роботизированной сварки передает энергию сварочной дуги к детали. Сварочная горелка TPS/i с газовым или жидкостным охлаждением разработана для использования совместно с CrashBox /i.
Корпус горелки оснащен встроенным кабелем датчика касания газового сопла.
Стандартный комплект:
с изнашивающимися деталями, без контактной трубки.
OVT:
без изнашивающихся деталей.
TXi:
автоматическая замена корпуса горелки.
TXM:
замена корпуса горелки вручную.
OPT CAM:
для функции записи с помощью камеры.
ОПАСНОСТЬ!
Ошибки в обслуживании и нарушение установленного порядка проведения работ могут повлечь за собой опасные последствия.
Это может привести к тяжелым травмам и повреждению имущества.
Перед вводом размотчика сварочной проволоки в эксплуатацию внимательно ознакомьтесь со всеми указаниями, изложенными в настоящем руководстве по эксплуатации.
Внимательно ознакомьтесь со всеми инструкциями из руководства по эксплуатации сварочного аппарата.
Внимательно ознакомьтесь со всеми указаниями, изложенными в руководствах по эксплуатации системных компонентов.
Прочтите и соблюдайте все правила и инструкции по технике безопасности из указанных выше документов.
ОСТОРОЖНО!
Если крышки устройства открыты, вращающиеся компоненты оборудования могут представлять опасность.
Это может привести к травмам.
При проведении профилактического обслуживания или наладочных работ необходимо исключить возможность случайного запуска компонентов размотчика сварочной проволоки с помощью сварочного аппарата, механизма подачи проволоки или каких-либо других расширений системы.
Размотчик сварочной проволоки — это дополнительный привод, который обеспечивает равномерную и точную подачу при больших расстояниях между барабаном со сварочной проволокой и механизмом подачи проволоки роботизированной установки.
При работе размотчик сварочной проволоки синхронизируется со сварочным аппаратом.
Механизм получает питание и сигналы управления от сварочного аппарата сварочного оборудования.
Доступны две версии размотчика сварочной проволоки:- WF 25i REEL R /4R
Встроенная версия с 4-роликовым приводом - WF 30i REEL R /2R
Встроенная версия с 2-роликовым приводом (использование с корзиночными катушками не допускается)
Все внутренние и автоматизированные сварочные системы MIG/MAG.
Устройство изготовлено с применением самых современных научно-технических решений и в соответствии с признанными стандартами безопасности.
Устройство предназначено специально для подачи проволоки в автоматизированных системах сварки MIG/MAG в сочетании с системными компонентами Fronius. Любое использование не по прямому назначению считается ненадлежащим.
Использование по прямому назначению также подразумевает:
- внимательное ознакомление с настоящим руководством по эксплуатации;
- соблюдение всех указаний и правил техники безопасности, изложенных в настоящем руководстве;
- выполнение всех предписанных проверок и работ по техническому обслуживанию.
Устройство снабжено предупреждающими знаками и заводской табличкой. Предупреждающие знаки и заводскую табличку запрещается удалять или закрашивать. Предупреждающие знаки предупреждают о неправильном обращении, которое может привести к серьезному травмированию людей и материальному ущербу.
Пример: WF 30i REEL R /2R/G/W
| Запрещается выбрасывать отслужившие свой срок устройства в бытовой мусор; они подлежат утилизации в соответствии с правилами техники безопасности. |
| Сварка представляет опасность. Для правильной эксплуатации устройства необходимо соблюдение следующих основных требований: - наличие достаточной квалификации для выполнения автоматической сварки;
- использование надлежащих средств индивидуальной защиты;
- недопущение посторонних к механизму подачи проволоки и месту сварочного процесса.
|
| Описанные действия должны выполняться только после внимательного изучения следующих документов: - настоящего руководства по эксплуатации;
- руководств по эксплуатации всех системных компонентов, особенно правил техники безопасности.
|
| Не допускайте, чтобы руки, волосы, предметы одежды и инструменты оказывались поблизости от движущихся частей, таких как: - зубчатые колеса;
- подающие ролики;
- катушки с проволокой и сварочная проволока.
Не следует прикасаться к вращающимся зубчатым колесам привода подачи проволоки или иным вращающимся деталям привода. Крышки и боковые панели разрешается открывать или снимать только на время проведения технического обслуживания и ремонтных работ. |
| Используйте средства защиты глаз |
Соединительный шланговый пакет используется для подключения сварочного аппарата к механизму подачи проволоки. Для сварочного оборудования TPS/i доступны два варианта соединительных шланговых пакетов: разделенный и стандартный.
- 3 / 5 / 10 / 15 м (удлинительный, раздельный вариант)
- Шланговые пакеты CON длиной 4 / 5,5 / 8 / 10 / 15 / 16 м (непрерывный вариант)
Соединительный шланговый пакет соединяет сварочный аппарат с устройством SplitBox SB 60i R.
Соединительный шланговый пакет зафиксирован в нужном положении на SplitBox SB 60i R и поставляется в следующих готовых конфигурациях:
- 3 м (удлинительный, раздельный вариант);
- 4 / 6 / 8 м (соединительный, сплошной вариант).
PowerLiner — это система, которая обеспечивает подачу всех стандартных типов проволоки. Возможно использование проволоки диаметром от 0,6 до 1,6 мм.
PowerLiner не требует внутреннего канала подачи проволоки. Проволочный электрод направляется роликами, размещенными под углом 90 градусов. На каждый метр шланга для подачи проволоки приходится семьдесят шесть роликов. В результате, при подаче проволока подвергается трению качения, а не трению скольжения.
PowerLiner можно адаптировать под любую длину. Для Robacta Drive длина может составлять до 10 м. При сварке CMT расстояние между проволочным буфером и размотчиком сварочной проволоки может достигать 6 м, а между проволочным буфером и приводом — 4 м.
Система QuickConnect позволяет присоединять большие катушки, барабаны с проволокой, сварочные горелки и механизмы подачи проволоки.
При монтаже PowerLiner учитывайте направление подачи проволоки.
УКАЗАНИЕ!
Использование PowerLiner между размотчиком сварочной проволоки и SplitBox, или между размотчиком сварочной проволоки и проволочным буфером технически осуществимо, однако не дает каких-либо преимуществ в процессе подачи проволоки.
Если на сварочном аппарате доступна функция активации программного обеспечения OPT/i WireSense, то поверхность, края и сварные швы детали можно измерять с помощью проволоки.
Проволока выполняет функции датчика, осуществляющего точное сканирование компонента посредством высокочастотных возвратно-поступательных движений проволоки.
Данные о формах деталей записываются в журнал. Дополнительно с высокой точностью определяется положение отдельных листов относительно друг друга.
Преимущества:- возможность быстро отреагировать на фактические отклонения в компонентах;
- экономия времени и средств благодаря отсутствию потребности в переобучении;
- отсутствие дополнительного оборудования, экономически выгодная альтернатива лазерным датчикам и другим оптическим измерительным системам;
- отсутствие необходимости выполнять калибровку TCP и датчика;
- надежная и компактная измерительная система, не требующая дополнительного пространства.
- с автоматизированными системами;
- в сочетании с системными компонентами CMT WF 60i Robacta Drive CMT, SB 500i R с проволочным буфером или SB 60i R и приспособлением для сматывания катушек WFi.
При использовании функции WireSense не требуется комплект для сварки CMT.
К проволоке применяется напряжение датчика с ограниченным током. При касании компонента проволокой возникает короткое замыкание без сварки. Короткое замыкание можно устранить, подняв проволоку.
Данные об изменении положения проволоки до возникновения короткого замыкания анализируются сварочным аппаратом и отправляются как сигнал измерения высоты на блок управления роботом.
Этот сигнал измерения высоты сопоставляется с текущими данными о положении контроллера робота.
При обнаружении различий робот может отрегулировать центральную точку инструмента (TCP) или соответствующую систему координат и надлежащим образом компенсировать изменения в положении компонента.
- Функция определения краев WireSense активирована, а для высоты краев выбрано значение от 0,5 до 20 мм.
- Сигнал касания выводится при обнаружении указанной высоты краев. Таким образом регистрируются данные положения края.
- Сигнал определения положения WireSense предназначен для установления высоты края.
- Кроме того, на основании значения высоты также можно выполнить расчет зазоров.
- Робот задает минимальную высоту краев для запуска процесса определения
(Определение краев WireSense) - Сигнал от робота для запуска или остановки WireSense
(Запуск WireSense) - Сигнал от сварочного аппарата при обнаружении короткого замыкания после контакта
(ArcStable) - Сигнал от сварочного аппарата при определении положения края
(Сигнал касания) - Сигнал от сварочного аппарата при измерении высоты краев
(Положение WireSense)
УКАЗАНИЕ!
Подробные сведения о сигналах доступны в разделе «Описание сигналов интерфейса TPS/i» (42.0426.0227.xx) руководства по эксплуатации.
- Функция определения контуров WireSense активна, если для функции определения краев WireSense задано значение OFF (ВЫКЛ.) или < 0,5 мм.
- Сигнал касания в данном случае неактивен.
- Сигнал определения положения WireSense предоставляет фактические значения высоты (значения в режиме реального времени).
- Дополнительный сигнал разрыва WireSense останавливает поступательное движение проволоки и сохраняет нулевое эталонное значение
(нулевое эталонное значение помогает преодолеть расстояние до компонента без подачи проволоки, если эталонное значение не задано непосредственно на компоненте).
- Для определения контуров необходимо отключить функцию определения краев WireSense
(Определение краев WireSense = OFF (ВЫКЛ.) или < 0,5 мм) - Сигнал от робота для запуска или остановки процесса определения контуров
(Запуск WireSense) - Сигнал от сварочного аппарата при обнаружении короткого замыкания после контакта
(ArcStable) - Если функция определения контуров активна, сварочный аппарат не подает сигналов касания
(сигнал касания отсутствует) - Если функция определения контуров активна, сигнал определения положения WireSense всегда передает данные о текущем положении проволоки (значения в режиме реального времени)
(Положение WireSense)
УКАЗАНИЕ!
Подробные сведения о сигналах доступны в разделе «Описание сигналов интерфейса TPS/i» (42.0426.0227.xx) руководства по эксплуатации.
| Определение краев | Определение контуров |
|---|
| Сигнал определения краев и фактической высоты | Сигналы измерения высоты |
| Система выводит сигнал касания при обнаружении края, а также значение высоты обнаруженного края. | Система предоставляет данные о высоте в виде фактических значений выборочной траектории. |
Интервал выборки | около 100 Гц | около 100 Гц |
Мин. толщина листа: | 0,5 мм | - |
Макс толщина листа: | 20 мм | - |
Погрешность измерения высоты | 0,3 мм | 0,3 мм |
Воспроизводимость | макс. +/-0,2 мм
(20 раз без процесса сварки) | макс. +/-0,2 мм
(20 раз без процесса сварки) |
Скорость робота | 50 см/мин – 3 м/мин
рекомендуемое значение: около 1,5 м/мин | - |
Рекомендуемое время измерения | - | макс. 30 с |
Пример применения установленного крепления камеры OPT/i (44,0350,0080)
Крепление камеры OPT/i можно использовать для монтажа систем отслеживания шва, камер и аналогичных устройств на горелку для роботизированной сварки.
Крепление камеры устанавливается вместо соединительной гайки корпуса горелки, при этом центральная точка инструмента не меняется.
Система отслеживания шва или камера защищены с помощью CrashBox.
Положение установленной системы отслеживания шва или камеры является воспроизводимым, поскольку они фиксируются с помощью установочного штифта.
Систему отслеживания шва или камеру можно установить в 6 различных положениях.
В комплект поставки крепления камеры OPT/i входит монтажный ключ (60 мм).
Крепление камеры OPT/i оснащено стандартными отверстиями, расположенными на его 6 поверхностях:- 4 резьбовых отверстия M4 глубиной 9 мм
- 2 отверстия G7 диаметром 4 мм, глубина = 6 мм
УКАЗАНИЕ!
В зависимости от конфигурации системы кнопки проверки газа, подачи и заправки проволоки управляют разматывающим механизмом подачи проволоки либо шланговым пакетом робота.
УКАЗАНИЕ!
В зависимости от конфигурации системы кнопки проверки газа, подачи и заправки проволоки управляют разматывающим механизмом подачи проволоки либо шланговым пакетом робота.
УКАЗАНИЕ!
В зависимости от конфигурации системы кнопки проверки газа, подачи и заправки проволоки управляют разматывающим механизмом подачи проволоки либо шланговым пакетом робота.
SB 500i R, правосторонний вариант — вид спереди
SB 500i R, правосторонний вариант — вид сзади
SB 500i R, левосторонний вариант — вид спереди
SB 500i R, левосторонний вариант — вид сзади
| № | Назначение |
|---|
| (1) | Заглушка для опции 3 |
| (2) | Заглушка для опции 4 |
| (3) | Заглушка для опции 1 |
| (4) | Евроразъем |
| (5) | Разъем SpeedNet Служит для подключения кабеля SpeedNet соединительного шлангового пакета. |
| (6) | Заглушка для опции 5 |
| (7) | Разъем для подачи защитного газа |
| (8) | Гнездо (+) Служит для подключения силового кабеля соединительного шлангового пакета. |
| (9) | Заглушка для опции 2 |
| (10) | Подводящая/отводящая труба для подачи проволочного электрода |
Вид сбоку (правосторонняя версия)
| № | Назначение |
|---|
| (11) | Крышка |
| (12) | Сквозной канал |
| (13) | Светодиод рабочего состояния + клавиши «Проверка газа» / «Заправка проволоки» / «Втягивание проволоки» (опция) |
Описание функциональных возможностей кнопок втягивания проволоки, заправки проволоки и проверки газа см. далее на странице (→).
| № | Назначение |
|---|
| (1) | Гнездо (+) Служит для подключения силового кабеля соединительного шлангового пакета. |
| (2) | Разъем для подачи защитного газа |
| (3) | Разъем SpeedNet Служит для подключения кабеля SpeedNet соединительного шлангового пакета. |
| (4) | Заглушка для опции 1 |
| (5) | Евроразъем |
| (6) | Заглушка для опции 3 |
| (7) | Заглушка для опции 4 |
| (8) | Заглушка для опции 5 |
| (9) | Заглушка для опции 2 |
| (10) | Подводящая/отводящая труба для подачи проволочного электрода |
Вид сбоку
| № | Назначение |
|---|
| (11) | Крышка |
| (12) | Сквозной канал |
| (13) | Светодиод рабочего состояния + клавиши «Проверка газа» / «Заправка проволоки» / «Втягивание проволоки» (опция) |
Описание функциональных возможностей кнопок втягивания проволоки, заправки проволоки и проверки газа см. далее на странице (→).
Вид спереди
| (1) | Отверстие для монтажа на роботе |
| (2) | Крышка |
| (3) | Отверстие для монтажа на роботе |
| (4) | Заглушка
или
Светодиод рабочего состояния + клавиши «Проверка газа» / «Заправка проволоки» / «Обратный ход проволоки» (опция) |
Функции клавиш «Обратный ход проволоки», «Заправка проволоки», «Проверка газа» описаны далее, начиная со страницы (→).
А — со стороны сварочной горелки
| (5) | Евроразъем |
| (6) | Шланги для подачи охлаждающей жидкости в сварочную горелку |
| (7) | Заглушка (для SpeedNet или дополнительного внешнего датчика) |
Б — со стороны сварочного аппарата
| (8) | Отверстие для подачи проволочного электрода
(через QuickConnect и канал подачи проволоки) |
| (9) | Приспособление для продувки газом под давлением 16 бар (дополнительно) |
| (10) | Шланговый пакет (фиксированный),
готовая конфигурация для установок с газовым и жидкостным охлаждением,
3 / 4 / 8 м |
| № | Назначение |
|---|
| (1) | Клавиша «Проверка газа»* |
| № | Назначение |
|---|
| (2) | Кнопка F1 Функция пока не назначена |
| (3) | Кнопка втягивания проволоки* |
| (4) | Кнопка заправки проволоки* |
| (5) | Дисплей Индикация состояния
Сведения о индикаторах состояния приведены в следующем разделе. |
| * | Описание функциональных возможностей кнопок втягивания проволоки, заправки проволоки и проверки газа см. далее на странице (→). |
| № | Назначение |
|---|
| (1) | Клавиша «Проверка газа»* |
| № | Назначение |
|---|
| (2) | Кнопка F1 Функция пока не назначена |
| (3) | Кнопка втягивания проволоки* |
| (4) | Кнопка заправки проволоки* |
| (5) | Дисплей Индикация состояния
Сведения о индикаторах состояния приведены в следующем разделе. |
| * | Описание функциональных возможностей кнопок втягивания проволоки, заправки проволоки и проверки газа см. далее на странице (→). |
Указанные ниже статусы могут отображаться на дисплее WF 25i Robacta Drive / WF 60i Robacta Drive CMT:
| Нормальная эксплуатация |
| Ошибка в
Останов / Робот не готов |
| Проверка газа активна |
| Отсутствует подключение к элементу управления
Обновить |
| Режим обучения активен |
| Заправка проволоки активна |
| Обратный ход проволоки активен |
| При использовании механизма подачи проволоки с двойной головкой, если выбрана линия обработки 1.
Обозначения 2 и 3 светятся для других меньших по размеру линий обработки. |
| При использовании механизма подачи проволоки с двойной головкой, если выбрана линия обработки 2.
Обозначения 1 и 3 светятся для других меньших по размеру линий обработки. |
| При использовании механизма подачи проволоки с двойной головкой, если выбрана линия обработки 3.
Обозначения 1 и 2 светятся для других меньших по размеру линий обработки. |
| При использовании WireSwitch, если активна линия обработки 1. |
| При использовании WireSwitch, если активна линия обработки 2. |
WF 25i REEL R /4R/G/W — вид спереди
WF 30i REEL R /2R/G/W — вид спереди
| № | Функция |
|---|
| (1) | Крышка |
| (2) | Защитный кожух для 4-роликового привода |
| (3) | 4-роликовый привод |
| (4) | Защитный кожух для 2-роликового привода |
| (5) | 2-роликовый привод |
| (6) | Отверстие для поставляемого дополнительно врезного замка |
| (7) | Светодиод рабочего состояния + клавиши «Проверка газа» / «Заправка проволоки» / «Обратный ход проволоки»
Функции клавиш «Обратный ход проволоки», «Заправка проволоки» и «Проверка газа» описаны далее, начиная со страницы (→). |
| (8) | Разъем SpeedNet |
| (9) | Заглушка для дополнительного компонента |
| (10) | Заглушка для дополнительного компонента |
| (11) | Заглушка для дополнительного компонента |
| (12) | Резьбовое отверстие M20 для подключения опции QuickConnect |
| (13) | Подводящая/отводящая труба для подачи проволочного электрода Подводящая труба для подачи проволочного электрода (нижняя сторона)
Отводящая труба для подачи проволочного электрода (верхняя сторона) |
Светодиод рабочего состояния
Светится зеленым, когда устройство готово к работе
Клавиша «Проверка газа»
После нажатия этой кнопки газ выпускается в течение 30 с. Повторное нажатие кнопки завершит процесс преждевременно.
Кнопка втягивания проволоки
Для возврата проволочного электрода доступны два варианта, приведенные ниже.
Вариант 1
Втягивание проволочного электрода с заданной скоростью возврата проволоки.
- Нажмите и удерживайте кнопку втягивания проволоки.
- После нажатия кнопки втягивания проволоки проволочный электрод втягивается на 1 мм (0,039 дюйма).
- После короткой паузы механизм подачи проволоки продолжит втягивать проволочный электрод. Если удерживать кнопку втягивания проволоки нажатой, то скорость увеличивается с каждой последующей секундой на 10 м/мин (393,70 дюйма/мин) до достижения заданной скорости втягивания проволоки.
Вариант 2
Втягивание проволочного электрода с шагом 1 мм (0,039 дюйма).
- Всегда нажимайте кнопку втягивания проволоки без удерживания (нажатие должно длиться менее 1 секунды).
УКАЗАНИЕ!
Втягивайте проволочный электрод понемногу, чтобы не запутать его в катушке с проволокой в процессе втягивания.
УКАЗАНИЕ!
Если до нажатия кнопки втягивания проволоки на контактной трубке возникло присоединение к массе, проволочный электрод втягивается нажатием этой кнопки до тех пор, пока на нем не пропадет короткое замыкание — однако это нужно делать не быстрее, чем по 10 мм (0,39 дюйма) при каждом нажатии кнопки.
Если проволочный электрод нужно переместить в обратном направлении, нажмите кнопку втягивания проволоки еще раз.
Кнопка заправки проволоки
Для заправки проволоки доступны два варианта, приведенные ниже.
Вариант 1
Заправка проволочного электрода с заданной скоростью заправки.
- Нажмите и удерживайте кнопку «Заправка проволоки».
- После нажатия кнопки заправки проволоки проволочный электрод подается на 1 мм (0,039 дюйма).
- После короткой паузы механизм подачи проволоки продолжит заправлять проволочный электрод. Если удерживать кнопку заправки проволоки нажатой, то скорость увеличивается с каждой последующей секундой на 10 м/мин (393,70 дюйма/мин) до достижения заданной скорости заправки проволоки.
- Если проволочный электрод наталкивается на присоединение к массе, механизм подачи проволоки останавливается и проволочный электрод вновь подается в обратном направлении на 1 мм (0,039 дюйма).
Вариант 2
Подача проволочного электрода с шагом 1 мм (0,039 дюйма).
- Всегда нажимайте кнопку заправки проволоки без удерживания (нажатие должно длиться менее 1 секунды).
- Если проволочный электрод наталкивается на присоединение к массе, механизм подачи проволоки останавливается и проволочный электрод вновь подается в обратном направлении на 1 мм (0,039 дюйма).
УКАЗАНИЕ!
Если до нажатия кнопки заправки проволоки на контактной трубке возникло присоединение к массе, проволочный электрод втягивается нажатием этой кнопки до тех пор, пока на нем не пропадет короткое замыкание — однако это нужно делать не быстрее, чем по 10 мм (0,39 дюйма) при каждом нажатии кнопки.
Если после подачи проволоки в обратном направлении на 10 мм (0,39 дюйма) на контактной трубке остается присоединение к массе, то при повторном нажатии кнопки для заправки проволоки проволочный электрод снова отводится максимум на 10 мм (0,39 дюйма). Процедура продолжается, пока не исчезнет присоединение контактной трубки к массе.
ОПАСНОСТЬ!
Нарушение порядка проведения работ влечет за собой опасные последствия.
Это может привести к тяжелым травмам персонала и повреждению имущества.
Описанные ниже действия может выполнять только обученный и квалифицированный персонал.
Следуйте указаниям руководств по эксплуатации системных компонентов, в особенности разделов «Правила техники безопасности».
ОПАСНОСТЬ!
Опасность поражения электрическим током.
Это может привести к серьезным травмам или смертельному исходу.
Перед началом описанных ниже работ переведите сетевой выключатель на сварочном аппарате в положение «O».
Отключите сварочный аппарат от электросети.
Следите за тем, чтобы сварочный аппарат оставался отключенным от электросети до завершения всех работ.
ОПАСНОСТЬ!
Опасность падения предметов.
Это может привести к серьезным травмам людей и материальному ущербу.
После установки проверьте надежность соединения всех описанных ниже резьбовых соединений и убедитесь, что они затянуты надлежащим образом.
После чрезвычайных ситуаций в процессе эксплуатации (например, после аварии) проверяйте, надежно ли затянуты резьбовые соединения.
Регулярно проверяйте, надежно ли затянуты резьбовые соединения.
ОПАСНОСТЬ!
Из-за неисправных системных компонентов и неправильной эксплуатации устройства может возникнуть опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Все кабели, провода и шланговые пакеты всегда должны быть надежно подсоединены и изолированы. Повреждения указанных компонентов не допускаются.
Используйте кабеля, провода и шланговые пакеты только правильного размера.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
УКАЗАНИЕ!
Проведение технического обслуживания действующей роботизированной сварочной системы разрешается только в центре технического обслуживания « Working mode 17 ».
Разместите робот так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
ОПАСНОСТЬ!
Нарушение порядка проведения работ влечет за собой опасные последствия.
Это может привести к тяжелым травмам персонала и повреждению имущества.
Описанные ниже действия может выполнять только обученный и квалифицированный персонал.
Следуйте указаниям руководств по эксплуатации системных компонентов, в особенности разделов «Правила техники безопасности».
ОПАСНОСТЬ!
Опасность поражения электрическим током.
Это может привести к серьезным травмам или смертельному исходу.
Перед началом описанных ниже работ переведите сетевой выключатель на сварочном аппарате в положение «O».
Отключите сварочный аппарат от электросети.
Следите за тем, чтобы сварочный аппарат оставался отключенным от электросети до завершения всех работ.
ОПАСНОСТЬ!
Опасность падения предметов.
Это может привести к серьезным травмам людей и материальному ущербу.
После установки проверьте надежность соединения всех описанных ниже резьбовых соединений и убедитесь, что они затянуты надлежащим образом.
После чрезвычайных ситуаций в процессе эксплуатации (например, после аварии) проверяйте, надежно ли затянуты резьбовые соединения.
Регулярно проверяйте, надежно ли затянуты резьбовые соединения.
ОПАСНОСТЬ!
Из-за неисправных системных компонентов и неправильной эксплуатации устройства может возникнуть опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Все кабели, провода и шланговые пакеты всегда должны быть надежно подсоединены и изолированы. Повреждения указанных компонентов не допускаются.
Используйте кабеля, провода и шланговые пакеты только правильного размера.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
УКАЗАНИЕ!
Проведение технического обслуживания действующей роботизированной сварочной системы разрешается только в центре технического обслуживания « Working mode 17 ».
Разместите робот так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
- Крепления для монтажа на роботе должны быть установлены первыми
- SplitBox
- Для применения только в процедурах холодного переноса металла и высокодинамичных процессов, в сочетании с 4-роликовым разматывающим механизмом подачи проволоки Проволочный буфер
- CrashBox /i
- WF Robacta Drive
- Шланговый пакет сварочной горелки
- Соединительный шланговый пакет
УКАЗАНИЕ!
В зависимости от модели робота также следует принимать во внимание инструкции и информацию по установке механизма подачи проволоки в руководстве пользователя.
УКАЗАНИЕ!
В зависимости от модели робота также следует принимать во внимание инструкции и информацию по установке механизма подачи проволоки в руководстве пользователя.
1При креплении фланца к роботу соблюдайте момент затяжки:
Момент затяжки для винтов класса прочности 8.8
| M4 | 2,3 - 3,3 Nm
1,70 - 2,43 lb·ft |
| M5 | 4,4 - 6,5 Nm
3,25 - 4,79 lb·ft |
| M6 | 7,70 - 11,3 Nm
5,68 - 8,33 lb·ft |
| M8 | 18,5 - 27,3 Nm
13,65 - 20,14 lb·ft |
| M10 | 36,0 - 54,0 Nm
26,55 - 39,83 lb·ft |
| M12 | 63,0 - 93,0 Nm
46,47 - 68,60 lb·ft |
ВАЖНО! Привод можно устанавливать только при выключенном сварочном аппарате.
ОСТОРОЖНО!
Если муфта загрязнена или на ней есть влага, существует риск повреждения имущества!
При снятии или установке шлангового пакета убедитесь, что муфта чистая и сухая.
Удалите охлаждающую жидкость, вытекшую из муфты.
УКАЗАНИЕ!
Соблюдайте последовательность сборки!
Это может привести к повреждению имущества.
Сперва подсоедините привод к шланговому пакету.
Затем установите на роботе шланговый пакет как единый блок.
Для разъединения выполните последовательность действий в обратном порядке.
2| * | ВАЖНО! Следите за тем, чтобы не повредить газовым штифтом разъем управления. Затяните соединительную гайку вручную.
Соединительная гайка должна легко накручиваться на шланговый пакет. |
1Установите делительный диск (45°) из комплекта поставки удлинителя
УКАЗАНИЕ!
На одну из сторон удлинителя нанесено обозначение CB (для CrashBox).
Присоедините удлинитель этой стороной к уже присоединенному делительному диску.
2Присоедините удлинитель к уже присоединенному делительному диску таким образом, чтобы нанесенное на нем обозначение CB было направлено в сторону делительного диска!
ВАЖНО! При установке или снятии шлангового пакета сварочной горелки убедитесь, что место соединения чистое и сухое. Удалите с места соединения возможные следы вытекшей охлаждающей жидкости.
4* Вставьте шланговый пакет до упора.
ВАЖНО! Шланги охлаждающей жидкости всегда прокладывайте ниже шлангового пакета, а затем подводите к разъему:
| (1) | Возврат охлаждающей жидкости (красный) |
| (2) | Подача охлаждающей жидкости (синий) |
ВАЖНО! Правильно подсоедините шланги охлаждающей жидкости к охлаждающему модулю!
Отсоединение шлангов охлаждающей жидкости
УКАЗАНИЕ!
Подключая механизм подачи проволоки к системным компонентам, следуйте инструкциям и сведениям, приведенным в документах 42,0410,1946 и 42,0410,2010.
УКАЗАНИЕ!
Подключая механизм подачи проволоки к системным компонентам, следуйте инструкциям и сведениям, приведенным в документах 42,0410,1946 и 42,0410,2010.
ВАЖНО! При установке или снятии шлангового пакета сварочной горелки убедитесь, что сочленение чистое и сухое. Удалите охлаждающую жидкость, которая могла вытечь из муфты.
1SB 500i R (правосторонний вариант)
1SB 500i R (левосторонний вариант)
2УКАЗАНИЕ!
При наличии шлангов для подачи охлаждающей жидкости проведите их от соединительного шлангового пакета до шлангового пакета сварочной горелки под SB 500i R.
Помимо окружающих условий и условий эксплуатации, на срок службы шлангового пакета сварочной горелки PAP существенно влияют вращения пятой и шестой осей робота.
Более подробные сведения см. в таких разделах:
- Рекомендованное вращение осей
- Максимальное вращение осей
- Срок службы шлангового пакета в зависимости от вращения пятой и шестой осей робота
УКАЗАНИЕ!
Оптимальный срок службы шлангового пакета сварочной горелки PAP достигается при условии соблюдения рекомендованных значений вращение осей в ходе эксплуатации.
Выход за пределы рекомендованных значений вращения осей усиливает износ шлангового пакета сварочной горелки PAP и тем самым сокращает срок его службы.
Ожидаемый срок службы шлангового пакета приведен на схеме «Срок службы шлангового пакета в зависимости от вращения пятой и шестой осей робота», которая начинается на странице (→).
| (4) | Четвертая ось робота: ± 175° |
| (5) | Пятая ось робота: ± 90° |
| (6) | Шестая ось робота: ± 200° |
| (4)+(6) | Четвертая и шестая оси робота: ± 360° в сумме. |
УКАЗАНИЕ!
Эксплуатация на максимальных значениях вращения осей сокращает срок службы шлангового пакета сварочной горелки PAP.
Ожидаемый срок службы шлангового пакета приведен на схеме «Срок службы шлангового пакета в зависимости от вращения пятой и шестой осей робота», которая начинается на странице (→).
Выход за предельные значения в ходе эксплуатации приведет к аннулированию всех гарантийных обязательств.
 Использование максимального вращения осей приводит к сокращению срока службы шлангового пакета.
| (4) | Четвертая ось робота: ± 175° |
| (5) | Пятая ось робота: ± 120° |
| (6) | Шестая ось робота: ± 360° |
| (4)+(6) | Четвертая + шестая оси робота: макс. ± 535° суммарно. |
RLT = сравнительный срок службы [%], ± AR6 = угол вращения оси для шестой оси робота [°]
 = рекомендованное вращение оси для шестой оси робота
Пример:
При использовании угла вращения оси 280° для шестой оси робота и угла наклона 90° для пятой оси робота сравнительный срок службы шлангового пакета составляет 76–77 % от расчетного.
ВАЖНО! На схеме приведены стандартные значения, которые в зависимости от окружающих условий и условий эксплуатации могут изменяться.
Значения определяли при угле вращения 0° по четвертой оси робота.
ОПАСНОСТЬ!
Нарушение порядка проведения работ влечет за собой опасные последствия.
Это может привести к тяжелым травмам персонала и повреждению имущества.
Описанные ниже действия может выполнять только обученный и квалифицированный персонал.
Следуйте указаниям руководств по эксплуатации системных компонентов, в особенности разделов «Правила техники безопасности».
ОПАСНОСТЬ!
Опасность поражения электрическим током.
Это может привести к серьезным травмам или смертельному исходу.
Перед началом описанных ниже работ переведите сетевой выключатель на сварочном аппарате в положение «O».
Отключите сварочный аппарат от электросети.
Следите за тем, чтобы сварочный аппарат оставался отключенным от электросети до завершения всех работ.
ОПАСНОСТЬ!
Опасность падения предметов.
Это может привести к серьезным травмам людей и материальному ущербу.
После установки проверьте надежность соединения всех описанных ниже резьбовых соединений и убедитесь, что они затянуты надлежащим образом.
После чрезвычайных ситуаций в процессе эксплуатации (например, после аварии) проверяйте, надежно ли затянуты резьбовые соединения.
Регулярно проверяйте, надежно ли затянуты резьбовые соединения.
ОПАСНОСТЬ!
Из-за неисправных системных компонентов и неправильной эксплуатации устройства может возникнуть опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Все кабели, провода и шланговые пакеты всегда должны быть надежно подсоединены и изолированы. Повреждения указанных компонентов не допускаются.
Используйте кабеля, провода и шланговые пакеты только правильного размера.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
УКАЗАНИЕ!
Проведение технического обслуживания действующей роботизированной сварочной системы разрешается только в центре технического обслуживания « Working mode 17 ».
Разместите робот так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
ОПАСНОСТЬ!
Нарушение порядка проведения работ влечет за собой опасные последствия.
Это может привести к тяжелым травмам персонала и повреждению имущества.
Описанные ниже действия может выполнять только обученный и квалифицированный персонал.
Следуйте указаниям руководств по эксплуатации системных компонентов, в особенности разделов «Правила техники безопасности».
ОПАСНОСТЬ!
Опасность поражения электрическим током.
Это может привести к серьезным травмам или смертельному исходу.
Перед началом описанных ниже работ переведите сетевой выключатель на сварочном аппарате в положение «O».
Отключите сварочный аппарат от электросети.
Следите за тем, чтобы сварочный аппарат оставался отключенным от электросети до завершения всех работ.
ОПАСНОСТЬ!
Опасность падения предметов.
Это может привести к серьезным травмам людей и материальному ущербу.
После установки проверьте надежность соединения всех описанных ниже резьбовых соединений и убедитесь, что они затянуты надлежащим образом.
После чрезвычайных ситуаций в процессе эксплуатации (например, после аварии) проверяйте, надежно ли затянуты резьбовые соединения.
Регулярно проверяйте, надежно ли затянуты резьбовые соединения.
ОПАСНОСТЬ!
Из-за неисправных системных компонентов и неправильной эксплуатации устройства может возникнуть опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Все кабели, провода и шланговые пакеты всегда должны быть надежно подсоединены и изолированы. Повреждения указанных компонентов не допускаются.
Используйте кабеля, провода и шланговые пакеты только правильного размера.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
УКАЗАНИЕ!
Проведение технического обслуживания действующей роботизированной сварочной системы разрешается только в центре технического обслуживания « Working mode 17 ».
Разместите робот так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
- Крепления для монтажа на роботе должны быть установлены первыми
- SplitBox PAP
- Для применения только в процедурах холодного переноса металла и высокодинамичных процессов, в сочетании с 4-роликовым разматывающим механизмом подачи проволоки Проволочный буфер
- CrashBox Drive /i PAP
- WF Robacta Drive
- Шланговый пакет сварочной горелки PAP
- Соединительный шланговый пакет
1| * | Установочный штифт во фланце робота |
При монтаже фланца робота соблюдайте момент затяжки.
Максимальный момент затяжки для болтов класса прочности 8.8:
| M4 | 3,3 Н·м / 2,43 фунт-фута |
| M5 | 5,0 Н·м / 3,69 фунт-фута |
| M6 | 6,0 Н·м / 4,43 фунт-фута |
| M8 | 27,3 Н·м / 20,14 фунт-фута |
| M10 | 54 Н·м / 39,83 фунт-фута |
| M12 | 93 Н·м / 68,60 фунт-фута |
1| * | Установочный штифт во фланце робота |
При креплении фланца к роботу соблюдайте момент затяжки:
Макс. момент затяжки для винтов класса прочности 8.8:
| M4 | 3,3 Н м / 2,43 фн-фт |
| M5 | 5,0 Н м / 3,69 фн-фт |
| M6 | 6,0 Н м / 4,43 фн-фт |
| M8 | 27,3 Н м / 20,14 фн-фт |
| M10 | 54 Н м / 39,83 фн-фт |
| M12 | 93 Н м / 68,60 фн-фт |
ВАЖНО! Привод можно устанавливать только при выключенном сварочном аппарате.
ОСТОРОЖНО!
Если муфта загрязнена или на ней есть влага, существует риск повреждения имущества!
При снятии или установке шлангового пакета убедитесь, что муфта чистая и сухая.
Удалите охлаждающую жидкость, вытекшую из муфты.
УКАЗАНИЕ!
Соблюдайте последовательность сборки!
Это может привести к повреждению имущества.
Сперва подсоедините привод к шланговому пакету.
Затем установите на роботе шланговый пакет как единый блок.
Для разъединения выполните последовательность действий в обратном порядке.
2| * | ВАЖНО! Следите за тем, чтобы не повредить газовым штифтом разъем управления. Затяните соединительную гайку вручную. Соединительная гайка должна легко накручиваться на шланговый пакет. |
УКАЗАНИЕ!
Вариант монтажа держателя соединительного шлангового пакета зависит от производителя и типа робота.
Установите держатель соединительного шлангового пакета, как описано в руководстве по монтажу для соответствующей модели робота.
3Проведите шланги соединительного шлангового пакета через хомуты.
4Закрепите хомуты.
УКАЗАНИЕ!
Подключая механизм подачи проволоки к системным компонентам, следуйте инструкциям и сведениям, приведенным в документах 42,0410,1946 и 42,0410,2010.
УКАЗАНИЕ!
Подключая механизм подачи проволоки к системным компонентам, следуйте инструкциям и сведениям, приведенным в документах 42,0410,1946 и 42,0410,2010.
ВАЖНО! При установке или снятии шлангового пакета сварочной горелки убедитесь, что сочленение чистое и сухое. Удалите охлаждающую жидкость, которая могла вытечь из муфты.
УКАЗАНИЕ!
В зависимости от типа робота применяются различные инструкции и сведения об установке крепежной пластины для SplitBox из приложения.
Монтаж SplitBox SB 60i R показан на примере правостороннего исполнения аппарата. При левостороннем исполнении аппарата монтаж осуществляется зеркально.
УКАЗАНИЕ!
В зависимости от типа робота применяются различные инструкции и сведения об установке крепежной пластины для SplitBox из приложения.
Монтаж SplitBox SB 60i R показан на примере правостороннего исполнения аппарата. При левостороннем исполнении аппарата монтаж осуществляется зеркально.
УКАЗАНИЕ!
В зависимости от типа робота применяются различные инструкции и сведения об установке крепежной пластины для SplitBox из приложения.
Монтаж SplitBox SB 60i R показан на примере правостороннего исполнения аппарата. При левостороннем исполнении аппарата монтаж осуществляется зеркально.
ВАЖНО!- Используйте балансир с грузоподъемностью не менее 18 кг.
- Для шланговых пакетов длиной более 1,75 м следует использовать второй балансир. Расположите балансир на половине длины шлангового пакета.
* = в зависимости от поверхности для установки настенного крепления могут потребоваться различные приспособления.
За выбор необходимых крепежных элементов отвечает компания-установщик.
3УКАЗАНИЕ!
Со шланговыми пакетами длиннее 1,75 м используйте балансир.
Располагайте балансир на середине длины шлангового пакета.
ВАЖНО! При установке или снятии шлангового пакета сварочной горелки убедитесь, что сочленение чистое и сухое. Удалите охлаждающую жидкость, которая могла вытечь из муфты.
Присоединение шлангового пакета сварочной горелки к SplitBox SB 60i R показано на примере правостороннего исполнения аппарата.
Аппарат в левостороннем исполнении присоединяется к шланговому пакету сварочной горелки зеркально.
Монтаж на роботе
Монтаж на балансире
Монтаж на роботе
Монтаж на балансире
УКАЗАНИЕ!
Осторожно вставьте кабель управления в фиксатор (входит в комплект), как показано на рис. 2.
ОПАСНОСТЬ!
Существует опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Перед началом описанных ниже работ переведите сетевой выключатель на сварочном аппарате в положение "O" .
Отключите сварочный аппарат от электросети.
Следите за тем, чтобы сварочный аппарат оставался отключенным от электросети до завершения всех работ.
Убедитесь, что размотчик сварочной проволоки устанавливается в правильном направлении. Направление подачи проволоки обозначено стрелкой.
Размотчик сварочной проволоки устанавливается исключительно в вертикальном положении на следующие типы креплений:
- WF Mounting WALL 4,100,846
- WF Mounting Drum 4,100,845
Использование 2-роликового размотчика сварочной проволоки WF30i REEL R /2R с корзиночной катушкой не допускается.
1Следуя руководству по монтажу, установите размотчик сварочной проволоки на крепление для настенного монтажа или кронштейн для барабана с проволокой.
2С помощью дополнительного устройства QuickConnect подсоедините шланг для подачи проволоки к размотчику сварочной проволоки.
3С помощью Fronius SpeedNet подключите размотчик сварочной проволоки к сварочному аппарату в сварочном оборудовании.
ОПАСНОСТЬ!
Из-за неисправных системных компонентов и неправильной эксплуатации устройства может возникнуть опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Все кабели, провода и шланговые пакеты всегда должны быть надежно подсоединены и изолированы. Повреждения указанных компонентов не допускаются.
Используйте кабеля, провода и шланговые пакеты только правильного размера.
Проверяйте надежность подсоединения не реже чем один раз в три месяца.
1| * | только для шлангового пакета с жидкостным охлаждением
|
| CON | = соединительный шланговый пакет
|
| EXT | = удлинительный шланговый пакет
|
Подключите все разъемы и затяните все соединения вручную.
Проверьте надежность закрепления!
Для надежного закрепления электрического соединения момент затяжки должен быть 7–8 Н·м.
2Если все компоненты не уложены вместе в защитный чехол, все места соединений должны быть зафиксированы, чтобы обеспечить их неподвижность.
УКАЗАНИЕ!
Если радиус изгиба составляет < 200 мм, это сокращает срок службы компонента.
Проверьте радиус изгиба!
Не используйте радиус изгиба менее r = 200 мм!
УКАЗАНИЕ!
Учитывайте нагрузку на электрическую сеть!
Подбор шлангового пакета согласно приведенной ниже таблице:
Сварочный ток
40 % ПВ / 40 °C | Поперечное сечение до 10 м | Поперечное сечение до 50 м |
|---|
150 А | 16 мм² | 25 мм² |
200 А | 25 мм² | 35 мм² |
250 А | 35 мм² | 50 мм² |
300 А | 50 мм² | 70 мм² |
400 А | 70 мм² | 95 мм² |
500 А | 95 мм² | 120 мм² |
600 А | 120 мм² | 120 мм² |
ВАЖНО! В сварочной горелке MTB 330i пластиковый канал подачи проволоки устанавливается спереди.
Пластиковый канал подачи проволоки:
Стальной канал подачи проволоки:
УКАЗАНИЕ!
Опасность повреждения имущества из-за мокрого или загрязненного места соединения!
При установке или снятии корпуса сварочной горелки убедитесь, что место соединения чистое и сухое.
Удалите охлаждающую жидкость, вытекшую из места соединения.
УКАЗАНИЕ!
Проведение технического обслуживания действующей роботизированной сварочной системы разрешается только в центре технического обслуживания « Working mode 17 ».
Разместите робот так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
ОСТОРОЖНО!
Механическая перегрузка системных компонентов может повлечь за собой опасные последствия.
Это может привести к травмам и повреждению имущества.
Значение нагрузки на крепление камеры OPT/i не должно превышать 1,5 кг.
Всегда соблюдайте соотношение между массой и монтажным расстоянием, указанными ниже.
1* Незначительно зафиксируйте винт (не затягивайте его полностью)
УКАЗАНИЕ!
Чтобы убедиться, что канал подачи проволоки располагается правильно, распрямите шланговый пакет во время установки канала.
ОПАСНОСТЬ!
Ошибки в обслуживании и нарушение установленного порядка проведения работ могут повлечь за собой опасные последствия.
Это может привести к тяжелым травмам и повреждению имущества.
Выполнять все работы и использовать функции, описанные в настоящем документе, должны квалифицированные технические специалисты, прошедшие курс надлежащего обучения.
Внимательно ознакомьтесь с настоящим документом.
Внимательно изучите правила техники безопасности и документацию пользователя для этого устройства и всех системных компонентов.
При первой доставке устройства подающие ролики не установлены.
Чтобы обеспечить оптимальную подачу проволочного электрода, подающие ролики необходимо выбирать, исходя из диаметра и материала используемой сварочной проволоки.
УКАЗАНИЕ!
Опасность при использовании ненадлежащих подающих роликов.
Это может привести к ухудшению сварочных характеристик устройства.
Необходимо, чтобы тип подающих роликов соответствовал применяемому проволочному электроду.
Общие сведения о доступных подающих роликах и их возможных областях применения можно найти в списках запасных частей.
ОСТОРОЖНО!
Существует риск травмирования при вылете подающего ролика.
Во время разблокировки зажимного рычага не касайтесь пальцами участков слева и справа от него.
ОСТОРОЖНО!
Открытые подающие ролики могут нанести травму.
После замены подающих роликов в 4-роликовом приводе обязательно установите соответствующий защитный кожух.
ОСТОРОЖНО!
Опасность, связанная с открытыми подающими роликами.
Возможно защемление.
После замены подающих роликов обязательно устанавливайте защитный кожух 2-роликового привода.
3* Держатель роликов остается в этом положении, пока открывается с небольшим усилием.
3* Держатель роликов остается в этом положении, пока открывается с небольшим усилием.
ОСТОРОЖНО!
Опасность травмирования неизолированной проволокой.
Это может привести к повреждению имущества, травмам и ухудшению результатов сварки.
При использовании автоматизированных систем следите за тем, чтобы с барабана для сварочной проволоки, большой катушки механизма подачи проволоки или катушки с проволокой в механизм подачи проволоки подавалась только изолированная проволока (например, с использованием шланга для подачи проволоки).
Контакт с землей или короткое замыкание могут быть вызваны:
- контактом открытого участка неизолированной проволоки с электропроводящим объектом во время сварочного процесса;
- отсутствием изоляции между проволокой и заземленной станиной роботизированного элемента;
- износом шлангов для подачи проволоки, вследствие чего обнажается проволока.
Чтобы избежать контакта с землей или короткого замыкания, принимайте описанные ниже меры.
- Используйте шланги, чтобы создать изолированный канал подачи проволоки в механизм подачи проволоки.
- Для предотвращения износа шлангов для подачи проволоки не допускайте их контакта с острыми краями.
- При необходимости используйте держатели или протекторы для шлангов.
- Для обеспечения надежности при транспортировке проволоки рекомендуется использовать муфты и колпаки для барабанов со сварочной проволокой.
ОСТОРОЖНО!
Опасность повреждения оборудования и травм в результате поражения сварочным током и случайного поджига сварочной дуги.
Перед началом работ отсоедините присоединение к массе между сварочной системой и заготовкой.
ОСТОРОЖНО!
Опасность причинения травм и материального ущерба выступающей частью проволоки.
В процессе работы
держите сварочную горелку так, чтобы ее конец был направлен в противоположную от лица и тела сторону;
используйте подходящие защитные очки;
не направляйте сварочную горелку на других людей;
следите за тем, чтобы проволока не касалась проводящих или заземленных частей (например, корпуса и т. д.)
Все крышки должны быть закрыты, все боковые панели установлены, все защитные устройства (например, средства индивидуальной защиты) исправны и закреплены в предусмотренных для них местах.
ОСТОРОЖНО!
Острый конец проволоки может повредить сварочную горелку.
Тщательно зачистите конец проволоки перед установкой.
ОСТОРОЖНО!
Намотанная на катушку проволока может спружинить и нанести травму.
При введении проволоки в 4-роликовый привод прочно удерживайте конец проволоки для предотвращения возможных травм.
ОСТОРОЖНО!
Опасность травмирования движущимися или вращающимися деталями в сварочной системе.
Во время эксплуатации убедитесь, что все крышки закрыты, а все детали правильно установлены и остаются на своих местах.
УКАЗАНИЕ!
Отрегулируйте прижимное усилие таким образом, чтобы проволока не деформировалась и в то же время обеспечивалась надлежащая подача проволоки.
ВАЖНО! При значительном изменении прижимного усилия следует выполнить калибровку системы.
Порядок калибровки системы описан в руководстве по эксплуатации сварочного аппарата.
Стандартные значения прижимного усилия для стальных роликов:
| Al, AlSi | 1-2 |
| AlMg | 2-4 |
| FCW | 3-5 |
| CuSi | 5-7 |
| Сталь | 6-8 |
| CrNi | 6-8 |
УКАЗАНИЕ!
Индуктивность может привести к возникновению проблем в ходе сварки, например, когда для сварки одной детали используется несколько систем.
С помощью измерения индуктивности и соответствующего управления кабелями проблемы сварки можно заранее устранить еще на этапе ввода сварочной системы в эксплуатацию.
Измерьте индуктивность в сварочном контуре, воспользовавшись, к примеру, функцией связывания контуров сварки на сварочном аппарате.
Соблюдайте указания из «Руководства по управлению кабелями».
Руководство по эксплуатации доступно в формате HTML-файла по следующей ссылке:
При вводе сварочной системы в эксплуатацию должны быть соблюдены указанные ниже условия:- Все компоненты установлены и подключены в соответствии с описанием в разделе «Установка».
- Выполнено подключение всех необходимых каналов сварочных сред.
- Подающие ролики вставлены в механизмы подачи проволоки или приводной блок.
- Проволочный электрод заправлен.
- Установлено прижимное усилие подающего ролика.
- Выполнена регулировка мотора.
- Все крышки закрыты, все боковые панели установлены, все защитные устройства находятся в рабочем состоянии и в надлежащем месте (например, защитные кожухи).
ОПАСНОСТЬ!
Существует опасность, связанная с автоматическим запуском аппаратов.
Это может привести к тяжелым травмам персонала и повреждению имущества.
Помимо этого документа, необходимо соблюдать требования, изложенные в документации пользователя, предоставленной производителем робота.
Убедитесь, что все защитные меры в рабочей зоне робота были приняты и неукоснительно соблюдаются.
Устройство вводится в эксплуатацию при активации сигнала начала сварки.
ОПАСНОСТЬ!
Ошибки в обслуживании и нарушение установленного порядка проведения работ могут повлечь за собой опасные последствия.
Это может привести к тяжелым травмам и повреждению имущества.
Выполнять все работы и использовать функции, описанные в настоящем документе, должны квалифицированные технические специалисты, прошедшие курс надлежащего обучения.
Внимательно ознакомьтесь с настоящим документом.
Внимательно изучите правила техники безопасности и документацию пользователя для этого устройства и всех системных компонентов.
ОПАСНОСТЬ!
Существует опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Перед проведением работ по профилактическому или техническому обслуживанию выключите все устройства и компоненты, задействованные в процессе, а также отключите их от электросети.
Обеспечьте защиту от случайного включения для всех задействованных устройств и компонентов.
После открытия устройства убедитесь, что содержащие электрический заряд компоненты (например, конденсаторы) разряжены, с помощью соответствующего измерительного прибора.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
ОПАСНОСТЬ!
Ошибки в обслуживании и нарушение установленного порядка проведения работ могут повлечь за собой опасные последствия.
Это может привести к тяжелым травмам и повреждению имущества.
Выполнять все работы и использовать функции, описанные в настоящем документе, должны квалифицированные технические специалисты, прошедшие курс надлежащего обучения.
Внимательно ознакомьтесь с настоящим документом.
Внимательно изучите правила техники безопасности и документацию пользователя для этого устройства и всех системных компонентов.
ОПАСНОСТЬ!
Существует опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Перед проведением работ по профилактическому или техническому обслуживанию выключите все устройства и компоненты, задействованные в процессе, а также отключите их от электросети.
Обеспечьте защиту от случайного включения для всех задействованных устройств и компонентов.
После открытия устройства убедитесь, что содержащие электрический заряд компоненты (например, конденсаторы) разряжены, с помощью соответствующего измерительного прибора.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
Запишите серийный номер и конфигурацию устройства и обратитесь в наш отдел послепродажного обслуживания, предоставив подробное описание ошибки, если:
- произошла ошибка, не описанная ниже;
- меры по устранению неполадок не дали результата.
Сварочный аппарат не работаетПереключатель питания включен, но индикаторы и дисплеи не светятся.
| Причина: | сетевой кабель поврежден, сетевой штекер не вставлен. |
| Устранение: | проверьте сетевой кабель и при необходимости вставьте сетевой штекер в розетку. |
| Причина: | сетевой штекер или розетка неисправны. |
| Устранение: | замените неисправные детали. |
| Причина: | сетевой плавкий предохранитель. |
| Устранение: | замените сетевой плавкий предохранитель. |
| Причина: | короткое замыкание в цепи подачи питания с напряжением 24 В разъема SpeedNet или внешнего датчика. |
| Устранение: | отсоедините подключенные компоненты. |
Устройство не выполняет свою функцию после подачи сигнала начала сваркиВыключатель питания сварочного аппарата включен, индикаторы горят.
| Причина: | Неисправность сварочной горелки или устройства управления сварочной горелкой. |
| Устранение: | Замените сварочную горелку. |
| Причина: | Неисправность или неправильное подключение соединительного шлангового пакета. |
| Устранение: | Проверьте соединительный шланговый пакет. |
Сварочный ток не подается.Выключатель питания сварочного аппарата включен, индикаторы горят.
| Причина: | неправильное присоединение к массе. |
| Устранение: | проверьте полярность присоединения к массе. |
| Причина: | силовой кабель сварочной горелки поврежден или сломан. |
| Устранение: | замените сварочную горелку. |
Отсутствует защитный газВсе другие функции выполняются
| Причина: | газовый баллон пуст |
| Устранение: | замените газовый баллон |
| Причина: | поврежден редукционный клапан |
| Устранение: | замените редукционный клапан |
| Причина: | газовый шланг не установлен или поврежден |
| Устранение: | установите или замените газовый шланг |
| Причина: | сварочная горелка неисправна |
| Устранение: | замените сварочную горелку |
| Причина: | электромагнитный клапан защитного газа поврежден |
| Устранение: | обратитесь в сервисную службу |
Нестандартная скорость подачи проволоки| Причина | Слишком узкое отверстие в контактной трубке. |
| Решение | Используйте подходящую контактную трубку. |
| Причина | Неисправность канала подачи проволоки в сварочной горелке. |
| Решение | Проверьте канал подачи проволоки на предмет перегибов, загрязнения и т. п. |
| Причина | Подающие ролики не подходят к используемому проволочному электроду. |
| Решение | Используйте подходящие подающие ролики. |
| Причина | Неверное прижимное усилие подающих роликов. |
| Решение | Отрегулируйте прижимное усилие. |
Проволочный буфер пуст| Причина | Открыт рычаг счетчика на главном механизме подачи проволоки |
| Устранение | Закройте рычаг счетчика на главном механизме подачи проволоки.
Подтвердите код ошибки, нажав кнопку заправки проволоки. |
| Причина | Главный механизм подачи проволоки проскальзывает |
| Устранение | Проверьте изнашивающиеся детали механизма подачи проволоки.
Установите подходящие подающие ролики.
Уменьшите усилие торможения проволоки.
Увеличьте прижимное усилие в главном механизме подачи проволоки.
Подтвердите код ошибки, нажав кнопку заправки проволоки. |
| Причина | Закончилась проволока |
| Устранение | Проверьте наличие подходящей проволоки.
Подтвердите код ошибки, нажав кнопку заправки проволоки. |
Проблемы с устройством подачи проволокипри работе с длинными комплектами шлангов
| Причина: | неправильная прокладка комплекта шлангов |
| Устранение: | Максимально выпрямить комплект шлангов, исключить места изгиба с малым радиусом |
Сварочная горелка перегревается| Причина: | неправильный выбор сварочной горелки. |
| Устранение: | соблюдайте продолжительность включения и пределы нагрузки. |
| Причина: | только в системах с жидкостным охлаждением: недостаточный проток охлаждающей жидкости. |
| Устранение: | проверьте уровень охлаждающей жидкости, ее проток, наличие загрязнений в жидкости и т. п. Более подробную информацию см. в руководстве по эксплуатации охлаждающего модуля. |
| Причина: | расстояние до детали слишком мало. |
| Устранение: | увеличьте вылет электрода. |
Ухудшение сварочных характеристик| Причина: | неправильные параметры сварки. |
| Устранение: | проверьте настройки. |
| Причина: | неплотный контакт присоединения к массе. |
| Устранение: | хорошо прикрепите деталь. |
| Причина: | слишком мало защитного газа или он отсутствует. |
| Устранение: | проверьте регулятор давления, газовый шланг, газовый клапан, разъем для подачи защитного газа сварочной горелки и т. д. |
| Причина: | утечка в сварочной горелке. |
| Устранение: | смените сварочную горелку. |
| Причина: | неправильно подобранная или сильно изношенная контактная трубка. |
| Устранение: | замените контактную трубку. |
| Причина: | неподходящий материал или диаметр проволоки. |
| Устранение: | проверьте используемую проволоку. |
| Причина: | неподходящий материал или диаметр проволоки. |
| Устранение: | проверьте сварочные свойства основного материала. |
| Причина: | защитный газ не подходит для материала проволоки. |
| Устранение: | используйте подходящий защитный газ. |
| Причина: | газовое сопло загрязнено. |
| Устранение: | очистите газовое сопло и удалите брызги. |
При нормальных условиях эксплуатации устройство требует лишь минимального ухода и обслуживания. Однако необходимо придерживаться ряда важных инструкций, чтобы обеспечить многолетнюю эксплуатацию устройства.
При нормальных условиях эксплуатации устройство требует лишь минимального ухода и обслуживания. Однако необходимо придерживаться ряда важных инструкций, чтобы обеспечить многолетнюю эксплуатацию устройства.
ОПАСНОСТЬ!
Ошибки в обслуживании и нарушение установленного порядка проведения работ могут повлечь за собой опасные последствия.
Это может привести к тяжелым травмам и повреждению имущества.
Выполнять все работы и использовать функции, описанные в настоящем документе, должны квалифицированные технические специалисты, прошедшие курс надлежащего обучения.
Внимательно ознакомьтесь с настоящим документом.
Внимательно изучите правила техники безопасности и документацию пользователя для этого устройства и всех системных компонентов.
ОПАСНОСТЬ!
Существует опасность поражения электрическим током.
Это может привести к тяжелым травмам и повреждению имущества.
Перед проведением работ по профилактическому или техническому обслуживанию выключите все устройства и компоненты, задействованные в процессе, а также отключите их от электросети.
Обеспечьте защиту от случайного включения для всех задействованных устройств и компонентов.
После открытия устройства убедитесь, что содержащие электрический заряд компоненты (например, конденсаторы) разряжены, с помощью соответствующего измерительного прибора.
ОСТОРОЖНО!
Опасность из-за высокой температуры системных компонентов и/или оборудования.
Это может привести к возникновению ожогов.
Перед началом работы дайте всем горячим системным компонентам и/или оборудованию остыть до +25 °C (+77 °F) (например, охлаждающей жидкости, системным компонентам с водяным охлаждением, двигателю механизма подачи проволоки и т. д.).
Наденьте подходящую защитную одежду (например, термостойкие перчатки, защитные очки и т. д.), если выполнить охлаждение невозможно.
УКАЗАНИЕ!
Опасность, связанная с утечкой охлаждающей жидкости.
Это может привести к повреждению имущества.
Выключайте охлаждающий модуль во время технического обслуживания или при замене компонентов и изнашивающихся деталей.
Во время проведения работ по техническому обслуживанию необходимо снизить давление в системе охлаждения.
- Проверяйте все шланговые пакеты и провода заземления на предмет повреждений. Заменяйте все поврежденные компоненты.
- Проверяйте подающие ролики и внутренние каналы подачи проволоки на предмет повреждений. Заменяйте все поврежденные компоненты.
- Проверяйте шланги для подачи проволоки на предмет повреждений. Заменяйте все поврежденные компоненты.
- Проверяйте прижимное усилие подающих роликов и регулируйте его при необходимости.
- Проверяйте надежность всех винтовых соединений между роботом, кронштейном и механизмом подачи проволоки.
ВАЖНО! При замене старого кольца круглого сечения на новое последнее необходимо смазать перед установкой.
При частом присоединении шлангов для подачи охлаждающей жидкости к шланговому пакету кольца круглого сечения необходимо регулярно смазывать.
Если для колец круглого сечения не предписана особая смазка, применяйте смазку от компании Fronius (номер по каталогу — 40,0009,0044).
При замене сварочной горелки или ее шлангового пакета убедитесь, что муфта чистая и сухая. Удалите охлаждающую жидкость, вытекшую из муфты.
Убедитесь, что охлаждающий модуль выключен.
Если на 3-й оси робота установлен механизм скорости подачи проволоки или точка разделения сред, при замене шлангового пакета сварочной горелки или соединительного шлангового пакета необходимо учитывать следующее:
ОСТОРОЖНО!
Опасность повреждения механизма подачи проволоки робота или точка разделения сред из-за утечки охлаждающей жидкости.
Отсоединив шланги подачи охлаждающей жидкости от шлангового пакета сварочной горелки, немедленно закройте разъемы для подачи охлаждающей жидкости крышками из комплекта поставки.
Расположите робот таким образом, чтобы вытекающая охлаждающая жидкость не могла попасть обратно в механизм подачи проволоки робота или в точку разделения сред.
УКАЗАНИЕ!
Разместите робот так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
ОСТОРОЖНО!
Опасность из-за влияния сжатого воздуха.
Это может привести к повреждению электронных компонентов.
Не подносите сопло воздушной форсунки слишком близко к электронным компонентам.
- Откройте крышки, снимите боковые панели устройства и продуйте внутренние компоненты сухим и чистым сжатым воздухом. После очистки верните систему в исходное состояние.
Предварительные требования:
- мин. версия микропрограммного обеспечения сварочного аппарата V3.2.30;
- мин. версия микропрограммного обеспечения для интерфейса RI FB PRO/I — RI FB PRO/I 1.9.0.
Описание
В Working mode 17 переведите насос для подачи охлаждающей жидкости в положение «Стоп». Охлаждающий контур прекращает функционировать, но все остальные функции сварочного аппарата остаются активными. Параметр процесса «Режим охлаждающего контура» на сварочном аппарате изменять не требуется.
Как только Working mode 17 завершается, контроллер робота возобновляет работу с последнего активного этапа программы.
Working mode 17 выполняется только в автоматическом режиме с помощью контроллера робота.
УКАЗАНИЕ!
Выполнение технического обслуживания для активного роботизированного сварочного оборудования разрешено только в режиме Working mode 17 .
Разместите робота так, чтобы было удобно производить замену компонентов с жидкостным охлаждением и изнашивающихся деталей.
УКАЗАНИЕ!
Подробные сведения можно найти в руководствах по эксплуатации 42,0426,0227 ... Описание сигналов для интерфейса TPS/i
- Изоляционные компоненты.
- Обгоревшие внешние края, зазубрины.
- Штоки.
- Обгоревшие внешние края, зазубрины.
- Сильный налет сварочных брызг.
- Защита от брызг.
- Обгоревшие внешние края, зазубрины.
- Контактные трубки.
- Изношенные (овальные) входное и выходное отверстия для проволоки.
- Сильный налет сварочных брызг.
- Проплавление конца контактной трубки.
- Газовые сопла.
- Сильный налет сварочных брызг.
- Обгоревшие внешние края.
- Зазубрины.
ОСТОРОЖНО!
Если сочленение загрязнено или на нем есть влага, существует угроза повреждения имущества.
При установке или снятии сварочной горелки убедитесь, что муфта чистая и сухая.
Удалите охлаждающую жидкость, которая могла вытечь из муфты.
Извлечение канала подачи проволоки
Вставка канала подачи проволоки
1Перед началом монтажных работ:
Извлеките проволоку из проволочного буфера.
ВАЖНО! При использовании проволоки диаметром 1,6 мм (1/16 дюйма) установите в проволочном буфере скользящую деталь и направляющую вставку из «заводского комплекта 1,6 мм (1/16 дюйма)».
ВАЖНО! После переделки снова правильно уложите кабель управления в предусмотренный для этого фиксатор.
УКАЗАНИЕ!
Перед установкой нового рычага проволочного буфера поверните направляющий рукав в центральное положение (рис. 3).
1Моменты затяжки:
- Наконечник (tip) M5 3 Н•м / 2,21 фунто-фута
- Шток M5
- Зажимная гайка M12 8 Н•м / 5,9 фунто-фута
Напряжение питания | 24/60 В пост. тока |
Номинальный ток | 0,5 A / 0,8 A |
Сварочный ток через 10 мин. при 40 °C
(104 °F) | ПВ 40 %* 650 А
ПВ 60 %* 600 А
ПВ 100 %* 500 А |
Максимальное давление защитного газа | 7 бар / 101,53 фунта/дюйм² |
Охлаждающая жидкость | Оригинальная жидкость Fronius |
Максимальное давление охлаждающей жидкости | 5 бар / 72,53 фунта/дюйм² |
Класс защиты | IP 43 |
Знак соответствия стандартам | CE, CSA |
Размеры д × ш × в | 658 x 282 x 362 мм
25,91 x 11,10 x 14,25 дюйма |
Масса | 3,6 кг / 7,9 фунта |
* ПВ = продолжительность включения
| |
Напряжение питания | 24/60 В пост. тока |
Номинальный ток | 0,5 A / 0,8 A |
Сварочный ток через 10 мин. при 40 °C
(104 °F)
70 мм² |
ПВ 40 %* 400 А
ПВ 60 %* 365 А
ПВ 100 %* 320 А
|
95 мм² | ПВ 40 %* 500 А
ПВ 60 %* 450 А
ПВ 100 %* 360 А |
Максимальное давление защитного газа | 7 бар / 101,53 фунта/дюйм² |
Охлаждающая жидкость | Оригинальная жидкость Fronius |
Максимальное давление охлаждающей жидкости | 5 бар / 72,53 фунта/дюйм² |
Класс защиты | IP 20 |
Знак соответствия стандартам | CE |
Размеры д × ш × в | 480 x 252 x 114 мм
18,90 x 9,92 x 4,49 дюйма |
Масса | 2,818 кг / 6,21 фунта |
* ПВ = продолжительность включения
| |
Номер позиции | |
CrashBox /i | 44,0350,3589 |
CrashBox /i XL | 44,0350,3760 |
CrashBox /i XXL | 44,0350,3380 |
CrashBox Drive /i PAP | 44,0350,3379 |
CrashBox Drive /i PAP XXL | 44,0350,3754 |
Класс воспроизводимости (1) | ± 0,05 мм a) |
Пороговые моменты изгиба по осям x/y
(+/- 10 %) | |
CrashBox /i | 21 Н·м / 15,49 фунт-фута |
CrashBox /i XL | 42 Н·м / 30,98 фунт-фута |
CrashBox /i XXL | 63,1 Н·м / 46,54 фунт-фута |
CrashBox Drive /i PAP | 21 Н·м / 15,49 фунт-фута |
CrashBox Drive /i PAP XXL | 42 Н·м / 30,98 фунт-фута |
Максимальное смещение по осям x/y | |
CrashBox /i | ~ 45° |
CrashBox /i XL | ~ 45° |
CrashBox /i XXL | ~ 45° |
CrashBox Drive /i PAP | ~ 30° |
CrashBox Drive /i PAP XXL | ~ 30° |
Масса | |
CrashBox /i | 1200 г |
CrashBox /i XL | 1200 г |
CrashBox /i XXL | 1200 г |
CrashBox Drive /i | 920 г |
CrashBox Drive /i PAP XXL | 920 г |
Габариты | |
CrashBox /i | Ø 90 мм x 60 мм b) |
CrashBox /i XL | Ø 90 мм x 60 мм b) |
CrashBox /i XXL | Ø 90 мм x 60 мм b) |
CrashBox Drive /i PAP | Ø 90 мм x 84,5 мм b) |
CrashBox Drive /i PAP XXL | Ø 90 мм x 84,5 мм b) |
a) На расстоянии 300 мм от фланца робота
b) с сильфоном: Ø 110 мм
Максимально возможное смещение | Направление z (мм) | ~ 30 | ~ 30 | ~ 30 | ~ 30 | ~ 30 | | Моменты затяжки и график массы/расстояния
Указанные значения применимы только в статическом состоянии!
|
Направление x/y (°) | ~ 45 | ~ 45 | ~ 45 | ~ 30 | ~ 30 | |
Активируется на расстоянии 300 мм | макс. (°) | 1,5275 | 1,5275 | 1,5275 | 0,6684 | 0,6684 | |
макс. (мм) | 8 | 8 | 8 | 3,5 | 3,5 | |
мин. (°) | 0,684 | 0,684 | 0,684 | 0,382 | 0,382 | |
мин. (мм) | 3,5 | 3,5 | 3,5 | 2,0 | 2,0 | |
Масса (расстояние (мм)) (кг) | 400 | 5,25 | 10,50 | 15,78 | 5,25 | 10,50 | |
300 | 7,00 | 14,00 | 21,03 | 7,00 | 14,00 | |
200 | 10,5 | 21,0 | 31,55 | 10,5 | 21,0 | |
100 | 21,0 | 42,0 | 63,1 | 21,0 | 42,0 | |
50 | 42,0 | 84,0 | 126,2 | 42,0 | 84,0 | |
Пороговый
момент затяжки
(+/- 10 %) | 21 Н·м | 42 Н·м | 63,1 Н·м | 21 Н·м | 42 Н·м | |
| CrashBox /i | CrashBox /i XL | CrashBox /i XXL | CrashBox Drive /i PAP | CrashBox Drive /i PAP XXL | |
| MHP 400i RD / G |
|---|
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
ПВ 40 %* / 400 А
ПВ 60 %* / 320 А
ПВ 100 %* / 260 А
-
ПВ 60 %* / 400 А
ПВ 100 %* / 320 А |
Диаметр проволоки | 0,8–1,6 мм
0,030–0,062 дюйма |
Длина | 0,935 / 1,085 / 1,235 / 1,435 / 1,735 / 2,235 / 1,935 / 2,735 / 3,235 / 3,735 м 3,07 / 3,56 / 4,05 / 4,71 / 5,69 / 7,33 / 6,35 / 8,97 / 10,60 / 12,25 фута |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
Этот продукт соответствует требованиям стандарта IEC 60974-7
* ПВ = продолжительность включения
| MHP 400i RD / G / PAP |
|---|
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
| ПВ 40 %* / 400 А
ПВ 60 %* / 320 А
ПВ 100 %* / 260 А -
ПВ 60 %* / 400 А
ПВ 100 % * / 320 А |
Диаметр проволоки | 0,8–1,6 мм
0,030–0,062 дюйма |
Длина | 0,915 / 0,925 / 0,945 / 1,025 / 1,045 / 1,075 / 1,105 / 1,115 / 1,135 / 1,165 / 1,175 / 1,185 / 1,205 / 1,295 / 1,335 / 1,355 / 1,385 / 1,415 / 1,495 / 1,575 / 1,935 / 1,985 / 2,115 / 2,265 / 2,385 / 2,585 / 3,415 м 3,00 / 3,03 / 3,1 / 3,36 / 3,43 / 3,35 / 3,63 / 3,66 / 3,72 / 3,82 / 3,86 / 3,89 / 3,95 / 4,25 / 4,38 / 4,45 / 4,54 / 4,64 / 4,9 / 5,17 / 6,35 / 6,51 / 6,94 / 7,43 / 7,82 / 8,48 / 11,20 фута |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
Этот продукт соответствует требованиям стандарта IEC 60974-7
* ПВ = продолжительность включения
| MHP 500i RD / W |
|---|
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ПВ 100 %* / 500 А
ПВ 100 %* / 500 А
|
Диаметр проволоки | 0,8–1,6 мм
0,032–0,063 дюйма |
Самая низкая охлаждающая способность в соответствии со стандартом IEC 60974-2, в зависимости от длины шлангового пакета. | Длина |
550
600
650
700
800
850
950
1000
1200
1400 | 0,935 м / 3,07 фута
1,085 м / 3,56 фута
1,235 м / 4,05 фута
1,435 м / 4,71 фута
1,735 м / 5,69 фута
1,935 м / 6,35 фута
2,235 м / 7,33 фута
2,735 м / 8,97 фута
3,235 м / 10,60 фута
3,735 м / 12,25 фута |
Минимальный уровень протока охлаждающей жидкости Qmin | 1 л/мин
0,26 гал/мин (США) |
Минимальный уровень давления охлаждающей жидкости pmin | 3 бар
43 фунта/дюйм² |
Максимальный уровень давления охлаждающей жидкости pmax | 5 бар
72 фунта/дюйм² |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
Этот продукт соответствует требованиям стандарта IEC 60974-7
| * | ПВ = продолжительность включения |
| MHP 500i RD / W / PAP |
|---|
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ПВ 100 %* / 500 А
ПВ 100 %* / 500 А
|
Диаметр проволоки | 0,8–1,6 мм
0,032–0,063 дюйма |
Самая низкая охлаждающая способность в соответствии со стандартом IEC 60974-2, в зависимости от длины шлангового пакета. | Длина |
550 Вт | 0,915 м (3,00 фута) / 0,925 м (3,03 фута) /
0,945 м (3,1 фута) / 1,025 м (3,36 фута) /
1,045 м (3,43 фута) |
600 Вт | 1,075 м (3,53 фута) / 1,105 м (3,63 фута) /
1,115 м (3,66 фута) / 1,135 м (3,72 фута) /
1,165 м (3,82 фута) / 1,175 м (3,86 фута) /
1,185 м (3,89 фута) / 1,205 м (3,95 фута) |
650 Вт | 1,295 м (4,25 фута) / 1,335 м (4,38 фута) /
1,355 м (4,45 фута) / 1,385 м (4,54 фута) |
700 Вт | 1,415 м (4,64 фута) / 1,495 м (4,9 фута) /
1,575 м (5,17 фута) |
800 Вт | 1,735 м (5,39 фута) |
850 Вт | 1,935 м (6,35 фута) / 1,985 м (6,51 фута) /
2,585 м (8,48 фута) |
900 Вт | 2,115 м (6,94 фута) |
950 Вт | 2,265 м (7,43 фута) / 3,415 м (11,20 фута) |
1000 Вт | 2,385 м (7,82 фута) |
Минимальный уровень протока охлаждающей жидкости Qmin | 1 л/мин
0,26 гал/мин (США) |
Минимальный уровень давления охлаждающей жидкости pmin | 3 бар
43 фунта/дюйм² |
Максимальный уровень давления охлаждающей жидкости pmax | 5 бар
72 фунта/дюйм² |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
Этот продукт соответствует требованиям стандарта IEC 60974-7
| * | ПВ = продолжительность включения |
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
ПВ 60 %* / 260 А
ПВ 100 %* / 210 А
ПВ 60 %* / 320 А
ПВ 100 %* / 260 А |
Диаметр проволоки | 0,8–1,6 мм
0,032–0,063 дюйма |
Напряжение питания | 60 В пост. тока |
Номинальный ток | 3 А |
Скорость подачи проволоки | 1–25 м/мин
39,37–984,25 дюймов/мин |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
| |
Этот продукт соответствует требованиям стандарта IEC 60974-7
| * | ПВ = продолжительность включения |
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ПВ 100 %* / 500 А
ПВ 100 %* / 500 А
|
Диаметр проволоки | 0,8–1,6 мм
0,032–0,063 дюйма |
Минимальный уровень протока охлаждающей жидкости Qmin | 1 л/мин
0,26 гал/мин (США) |
Минимальный уровень давления охлаждающей жидкости pmin | 3 бар
43 фунта/дюйм² |
Максимальный уровень давления охлаждающей жидкости pmax | 5 бар
72 фунта/дюйм² |
Напряжение питания | 60 В пост. тока |
Номинальный ток | 3 А |
Скорость подачи проволоки | 1–25 м/мин
39,37–984,25 дюймов/мин |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
| |
Этот продукт соответствует требованиям стандарта IEC 60974-7
| * | ПВ = продолжительность включения |
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175) |
ПВ 60 %* / 260 А (стандарт)
ПВ 100 %* / 210 А (стандарт)
ПВ 60 %* / 260 А (CMT)
ПВ 100 %* / 210 А (CMT)
|
C1 (EN ISO 14175) | ПВ 60 %* / 320 А (стандарт)
ПВ 100 %* / 260 А (стандарт)
ПВ 60 %* / 260 А (CMT)
ПВ 100 %* / 210 А (CMT) |
Диаметр проволоки | 0,8–1,6 мм
0,032–0,063 дюйма |
Напряжение питания | 60 В пост. тока |
Номинальный ток | 1,5 A эфф. |
Скорость подачи проволоки | 1–60 м/мин
39,37–2362,20 дюйма/мин |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
| |
Этот продукт соответствует требованиям стандарта IEC 60974-7
| * | ПВ = продолжительность включения |
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
ПВ 100 %* / 500 А (стандарт)
ПВ 100 %* / 280 А (CMT)
ПВ 100 %* / 500 А (стандарт)
ПВ 100 %* / 280 А (CMT) |
Диаметр проволоки | 0,8–1,6 мм
0,032–0,063 дюйма |
Минимальный уровень протока охлаждающей жидкости Qmin | 1 л/мин
0,26 гал/мин (США) |
Минимальный уровень давления охлаждающей жидкости pmin | 3 бар
43 фунта/дюйм² |
Максимальный уровень давления охлаждающей жидкости pmax | 5 бар
72 фунта/дюйм² |
Напряжение питания | 60 В пост. тока |
Номинальный ток | 1,5 A эфф. |
Скорость подачи проволоки | 1–60 м/мин
39,37–2362,20 дюйма/мин |
Номинальное пиковое напряжение для сварочных горелок с машинным управлением | 141 В |
| |
Этот продукт соответствует требованиям стандарта IEC 60974-7
| * | ПВ = продолжительность включения |
Напряжение питания | 24/60 В пост. тока |
Номинальный ток | 0,5 А / 0,9 А |
Скорость подачи проволоки | 1–30 м/мин
39,37–1181,10 дюймов/мин |
Привод проволоки | 2-роликовый привод |
Диаметр проволоки | 0,8–1,6 мм
0,03–0,06 дюйма |
Класс защиты | IP 21 |
Знак соответствия стандартам | CE, CSA |
Размеры (Д x Ш x В) | 250 x 210 x 190 мм
9,8 x 8,3 x 7,5 дюйма |
Масса | 4,6 кг
10,14 фунта |
Напряжение питания | 24/60 В пост. тока |
Номинальный ток | 0,5 А / 1,2 А |
Скорость подачи проволоки | 1–25 м/мин
39,37–984,25 дюймов/мин |
Привод проволоки | 4-роликовый привод |
Диаметр проволоки | 0,8–2,4 мм
0,03–0,09 дюйма |
Класс защиты | IP 21 |
Знак соответствия стандартам | CE, CSA |
Размеры (Д x Ш x В) | 250 x 210 x 190 мм
9,8 x 8,3 x 7,5 дюйма |
Масса | 4,8 кг
10,58 фунта |
MTB 250i G/R (TX, TXM)
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
40 % ED* / 250 А
60 % ED* / 200 А
100 % ED* / 170 А
-
60 % ED* / 250 А
100 % ED* / 200 А |
Диаметр проволоки | 0,8-1,2 мм
0,031–0,047 дюйма |
MTB 320i G/R (TX, TXM)
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
40 % ED* / 320 А
60 % ED* / 260 А
100 % ED* / 210 А
-
60 % ED* / 320 А
100 % ED* / 260 А |
Диаметр проволоки | 0,8–1,6 мм
0,031–0,063 дюйма |
MTB 330i G/R (TX, TXM)
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
40 % ED* / 330 А
60 % ED* / 270 А
100 % ED* / 220 А
-
60 % ED* / 330 А
100 % ED* / 270 А |
Диаметр проволоки | 0,8–1,6 мм
0,031–0,063 дюйма |
MTB 350i G/R (TX, TXM)
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
40 % ED* / 350 А
60 % ED* / 300 А
100 % ED* / 250 А
-
60 % ED* / 350 А
100 % ED* / 300 А |
Диаметр проволоки | 0,8–1,6 мм
0,031–0,063 дюйма |
MTB 400i G/R (TX, TXM)
Сварочный ток при 10 мин / 40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175)
|
40 % ED* / 400 А
60 % ED* / 320 А
100 % ED* / 260 А
-
60 % ED* / 400 А
100 % ED* / 320 А |
Диаметр проволоки | 0,8–1,6 мм
0,031–0,063 дюйма |
| |
| * | ED = продолжительность включения |
MTB 250i W/R
Сварочный ток при 10 мин/40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ED 100 %* / 250 А
ED 100 %* / 250 А
|
Диаметр проволоки | 0,8-1,2 мм / 0,032-0,047 дюйма |
MTB 330i W/R (TX, TXM)
Сварочный ток при 10 мин/40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ED 100 %* / 330 А
ED 100 %* / 330 А
|
Диаметр проволоки | 0,8-1,6 мм / 0,032-0,063 дюйма |
MTB 400i W/R (TX, TXM)
Сварочный ток при 10 мин/40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ED 100 %* / 400 А
ED 100 %* / 400 А
|
Диаметр проволоки | 0,8-1,6 мм / 0,032-0,063 дюйма |
MTB 500i W/R (TX, TXM)
Сварочный ток при 10 мин/40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ED 100 %* / 500 А
ED 100 %* / 500 А
|
Диаметр проволоки | 1,0-1,6 мм / 0,039-0,063 дюйма |
MTB 700i W/R (TX, TXM)
Сварочный ток при 10 мин/40 °C
M21 (EN ISO 14175)
C1 (EN ISO 14175) |
ED 100 %* / 700 А
ED 100 %* / 700 А
|
Диаметр проволоки | 1,0-1,6 мм / 0,039-0,063 дюйма |
| |
| * | ED = продолжительность включения |
Сварочный ток через 10 мин. при 40 °C
(104 °F) | ПВ 40 %* / 400 А
ПВ 60 %* / 365 А
ПВ 100 %* / 320 А |
| |
| * | ПВ = продолжительность включения |
Сварочный ток через 10 мин. при 40 °C
(104 °F) | ПВ 40 %* / 400 А
ПВ 60 %* / 365 А
ПВ 100 %* / 320 А |
| |
| * | ПВ = продолжительность включения |
Сварочный ток через 10 мин. при 40 °C
(104 °F) | ПВ 40 %* / 500 А
ПВ 60 %* / 450 А
ПВ 100 %* / 360 А |
| |
| * | ПВ = продолжительность включения |
Сварочный ток через 10 мин. при 40 °C
(104 °F) | ПВ 40 %* / 600 А
ПВ 60 %* / 530 А
ПВ 100 %* / 430 А |
| |
| * | ПВ = продолжительность включения |
Сварочный ток через 10 мин. при 40 °C
(104 °F) | ПВ 60 %* / 600 А
ПВ 100 %* / 500 А |
| |
| * | ПВ = продолжительность включения |
Технические данные применимы только при совместном использовании соединительного шлангового пакета HP 70i и опции OPT/i HP PC Cable HC 70.