Fortis 270/320/400/500 C, Fortis 320/400/500
downloadÉléments de commande
Raccordement au réseau
Mise en service
Soudage MIG/MAG
Paramètres de soudage MIG/MAG
Menu Setup
SmartManager
Caractéristiques techniques
Pièces de rechange
Signale un danger immédiat.
Cela peut entraîner la mort ou des blessures graves.
Éviter le danger décrit.
Signale une situation dangereuse.
Cela peut entraîner la mort et des blessures graves.
Éviter la situation dangereuse.
Signale une situation préjudiciable.
Cela peut entraîner des dommages corporels et matériels.
Éviter la situation préjudiciable.
Signale un risque de dommages matériels et d'altération des résultats du travail ainsi que les informations supplémentaires nécessaires, les trucs et astuces, les recommandations, etc.
La sécurité de travail du personnel doit être contrôlée à intervalles réguliers.
Avant de quitter le poste de travail, assurez-vous qu'aucun dommage corporel ou matériel ne peut survenir, même en votre absence.
Le texte intégral de la déclaration de conformité CE est disponible à l'adresse
https://www.fronius.com .
Les appareils portant le marquage CSA répondent aux exigences des normes applicables au Canada et aux États-Unis.
Les droits de reproduction des présentes Instructions de service sont réservés au fabricant.
Les textes et les illustrations correspondent à l'état technique au moment de l'impression, sous réserve de modifications.
Nous vous remercions de nous faire part de vos suggestions d'amélioration et de nous signaler d'éventuelles incohérences dans les Instructions de service.
Cet appareil est fabriqué selon l'état actuel de la technique et conformément aux règles techniques de sécurité en vigueur.
L'appareil de soudage est conçu exclusivement pour le soudage MIG/MAG, le soudage manuel à l'électrode enrobée et le soudage TIG en combinaison avec des composants Fronius.
Toute autre utilisation est considérée comme non conforme.
Font également partie de l'utilisation conforme :Cet appareil est fabriqué selon l'état actuel de la technique et conformément aux règles techniques de sécurité en vigueur.
L'appareil de soudage est conçu exclusivement pour le soudage MIG/MAG, le soudage manuel à l'électrode enrobée et le soudage TIG en combinaison avec des composants Fronius.
Toute autre utilisation est considérée comme non conforme.
Font également partie de l'utilisation conforme :IMPORTANT ! Toutes les applications qui diffèrent de l'utilisation conforme sont considérées comme des emplois divergents.
Font notamment partie des emplois divergents inadmissibles :
L'appareil de soudage MIG/MAG Fortis est un appareil de soudage à onduleur numérisé et commandé par microprocesseur.
Selon la variante, l'appareil de soudage est disponible avec un entraînement du fil à 4 galets intégré ou avec un dévidoir séparé.
La conception modulaire et compacte ainsi que la facilité d'extension du système garantissent une grande flexibilité.
L'appareil de soudage peut être adapté à chaque situation spécifique.
Explication des abréviations :
| C | Appareil de soudage avec entraînement du fil à 4 galets intégré |
| /G | refroidi par gaz (petit boîtier de l'appareil) |
| /GW | refroidi par gaz ou par eau (grand boîtier de l'appareil) |
En plus de la version standard, tous les appareils de soudage sont également disponibles dans les variantes suivantes :
| /nc | sans câble secteur |
| /XT | Extended (plage de tension plus large, consommation d'énergie plus faible, peut être utilisé en monophasé, soudage CEL) |
| /600 | Tension d'entrée 600 V (uniquement pour les appareils de soudage de 400 A et 500 A) |
L'unité centrale de commande et de régulation de l'appareil de soudage est couplée à un processeur de signal numérique. L'unité centrale de commande et de régulation et le processeur de signal numérique contrôlent l'ensemble du process de soudage.
Les données effectives sont mesurées en permanence pendant le process de soudage, et les modifications sont prises en compte immédiatement. Les algorithmes de régulation veillent au maintien de l'état de consigne souhaité.
Les appareils sont employés dans le secteur de l'industrie et de l'artisanat pour les applications manuelles, principalement avec de l'acier et des tôles zinguées.
L'aluminium, d'autres métaux et alliages ainsi que les fils fourrés peuvent également être soudés.
Les domaines d'utilisation fréquents sont :
Une plaque signalétique et différents symboles de sécurité sont apposés sur l'appareil en fonction de la variante de l'appareil.
Les symboles de sécurité indiquent les dangers liés au soudage qui, s'ils ne sont pas respectés, peuvent entraîner de graves dommages corporels et matériels.
Plaque signalétique et symboles de sécurité

| * | Sur tous les appareils de soudage Fortis /XT et Fortis /600V |
| ** | Uniquement pour les appareils de soudage Fortis C /XT et Fortis C /600V à l'intérieur de l'appareil |
Symboles de sécurité sur la plaque signalétique :
 | Le soudage est un travail dangereux. Les conditions de base suivantes doivent être remplies :
|
|
|
 | N'utiliser les fonctions décrites qu'après avoir lu et compris l'intégralité des documents suivants :
|
Une plaque signalétique et différents symboles de sécurité sont apposés sur l'appareil en fonction de la variante de l'appareil.
Les symboles de sécurité indiquent les dangers liés au soudage qui, s'ils ne sont pas respectés, peuvent entraîner de graves dommages corporels et matériels.
Plaque signalétique et symboles de sécurité
| * | Sur tous les appareils de soudage Fortis /XT et Fortis /600V |
| ** | Uniquement pour les appareils de soudage Fortis C /XT et Fortis C /600V à l'intérieur de l'appareil |
Symboles de sécurité sur la plaque signalétique :
| Le soudage est un travail dangereux. Les conditions de base suivantes doivent être remplies :
|
|
|
| N'utiliser les fonctions décrites qu'après avoir lu et compris l'intégralité des documents suivants :
|
Sur certaines versions, des avertissements apparaissent sur l'appareil.
La disposition des symboles peut varier.

| ! | Avertissement ! Attention ! Les symboles indiquent des dangers potentiels. |
| A | Les galets d'entraînement sont susceptibles de blesser les doigts. |
| B | La tension de soudage est activée sur le fil d'apport et les pièces d'entraînement pendant le fonctionnement. Tenir les mains et les objets métalliques à distance ! |

| 1. | Une décharge électrique peut être mortelle. |
| 1.1 | Porter des gants secs et isolants. Ne pas toucher le fil-électrode à main nue. Ne pas porter de gants mouillés ou endommagés. |
| 1.2 | Utiliser un support isolant le sol et la zone de travail afin de garantir une protection contre les décharges électriques. |
| 1.3 | Avant de réaliser des travaux sur l'appareil, éteindre ce dernier et débrancher la fiche secteur ou couper l'alimentation en courant. |

| 2. | L'inhalation de fumées de soudage peut être nocive. |
| 2.1 | Tenir la tête à l'écart des fumées de soudage. |
| 2.2 | Recourir à une ventilation forcée ou une aspiration locale pour évacuer les fumées de soudage. |
| 2.3 | Évacuer les fumées de soudage avec un ventilateur. |

| 3 | Les étincelles projetées lors du soudage peuvent provoquer une explosion ou un incendie. |
| 3.1 | Tenir les matériaux inflammables à distance pendant le process de soudage. Ne pas réaliser des opérations de soudage à proximité de matériaux inflammables. |
| 3.2 | Les étincelles projetées lors du soudage peuvent provoquer un incendie. Tenir un extincteur à disposition. Être éventuellement accompagné d'une personne en mesure d'utiliser un extincteur pour surveiller les opérations. |
| 3.3 | Ne pas souder sur des fûts ou des coffrets de batteries fermés. |

| 4. | Les rayons de l'arc électrique peuvent brûler les yeux et blesser la peau. |
| 4.1 | Porter un couvre-chef et des lunettes de protection. Utiliser une protection auditive et porter un col de chemise muni d'un bouton. Utiliser un casque de soudage avec une teinte appropriée. Porter des vêtements de protection qui couvrent le corps intégralement. |

| 5. | Avant tous travaux sur la machine ou toute opération de soudage se former sur l'appareil et lire les instructions ! |
| 6. | Ne pas retirer ou recouvrir de peinture l'autocollant doté des avertissements. |
| * | Référence du fabricant sur l'autocollant |

| (A) | Utiliser le refroidisseur uniquement avec le réfrigérant Cooling Liquid FCL10/20. En raison de leur conductivité électrique ou pour des raisons de compatibilité matérielle, les autres réfrigérants ne sont pas recommandés. Voir aussi Remplir le refroidisseur à partir de la page (→). |
| (B) | |
| (C) | Nettoyer les éléments nervurés à l'air comprimé |
| (D) | Nettoyer le filtre du refroidisseur Voir aussi Nettoyer le filtre du refroidisseur à partir de la page (→). |
Les appareils de soudage fonctionnent avec différents composants périphériques et de nombreuses options. Il est ainsi possible d'optimiser les procédures et de simplifier manipulation et utilisation en fonction des domaines d'application des appareils de soudage.
Les appareils de soudage fonctionnent avec différents composants périphériques et de nombreuses options. Il est ainsi possible d'optimiser les procédures et de simplifier manipulation et utilisation en fonction des domaines d'application des appareils de soudage.

| (1) | Appareil de soudage Fortis 270 - 320 C /G (avec dévidoir intégré) |
| (2) | Appareil de soudage Fortis 320 - 500 C /GW (avec dévidoir intégré) + Refroidisseur en option |
| (3) | Appareil de soudage Fortis 320 - 500 GW + ToolBox en option |
| (4) | Dévidoir WF 25s |
Autres composants périphériques (non illustrés) :
OPT/s Duo
Extension matérielle pour un appareil de soudage C /GW afin de pouvoir utiliser en plus un dévidoir externe WF 25s (= mode DUO)
OPT/s CU 1200
Refroidissement par eau en option pour les appareils de soudage Fortis 320 - 500 C /GW et Fortis 320 - 500 /GW
avec surveillance de démarrage et capteur de température
OPT/s CU 1200 MC
Refroidissement par eau en option pour les appareils de soudage Fortis 320 - 500 C /GW et Fortis 320 - 500 /GW, également pour le mode DUO
avec capteur de température, connecteurs de réfrigérant à l'arrière et à l'avant, étrier et débitmètre
Le filtre peut également être monté à l'arrière de l'appareil.
Mode DUO :
Les appareils de soudage Fortis 320 - 500 C /GW fonctionnent également avec un dévidoir séparé WF 25s.
Raccord d'eau DUO OPT/s
Raccords d'eau doubles sur le refroidisseur (nécessaire pour le mode DUO)
Le filtre peut également être monté à l'arrière de l'appareil.
Capteur de flux OPT/s CU
Débitmètre pour le refroidisseur
VRD classe A OPT/s
Option de sécurité pour réduire la tension à vide
ToolBox OPT/s
Tiroir à outils amovible et verrouillable pour les appareils de soudage refroidis au gaz Fortis 320 - 500 C /GW et Fortis 320 - 500 /GW
Ethernet OPT/s
Connecteur Ethernet RJ45 en option pour relier les appareils de soudage à un réseau local.
OPT/s MP 400/500, OPT/s MP 400/500 XT /600V
Multiprocess
avec prise TIG supplémentaire, électrovanne de gaz intégrée, commutateur de pôle et connecteur TMC
OPT/s TMC 400/500
Connecteur TMC en option pour les appareils qui ne sont pas Multiprocess
Connecteur OPT/s à l'avant
Connecteur supplémentaire à l'avant pour les appareils de soudage 400 / 500 A (par ex pour le gougeage)
Porte-torche OPT/s
Organizer OPT/s
Conservation de petites pièces sur la face supérieure des appareils de soudage
AI IO TMC /s
Interface automatique
OPT/s NFC Reader /TMC
Lecteur de carte NFC externe
OPT/s VRD Class A /IK
Fonctionnalité VRD classe A
OPT/s MultiProcess
Pour une fonctionnalité TIG et une fonctionnalité d'électrodes enrobées étendues
De série sur Fortis 270 C /G et Fortis 320 C /G
En option sur Fortis 400 C et Fortis 500 C
Options du logiciel
OPT/s Pulse/Std Mix Fortis
Toutes les caractéristiques MIG/MAG Mix et la propriété de caractéristique supplémentaire « mix » sont disponibles sur l'appareil de soudage.
OPT/s Retro TransSteel
Toutes les caractéristiques MIG/MAG standard et pulsées de la série TransSteel et la propriété de caractéristique supplémentaire « Retro » sont disponibles sur l'appareil de soudage.
OPT/i WeldCube Navigator
Logiciel permettant de créer des instructions numériques pour les process de soudage manuels exécutés par les soudeurs.
Le soudeur est alors guidé par le WeldCube Navigator à travers les instructions de soudage.
Pour un bon fonctionnement de l'option, OPT/i WeldCube Navigator, les optionsOPT/s Job, la documentation OPT/s et le OPT/s NFC Reader de l'appareil de soudage doivent être présents.
Pour les appareils Fortis C sans Multiprocess, l'option OPT/s TMC 400/500 doit également être présente sur l'appareil de soudage.
Pour les appareils Fortis /GW, l'option Connecteur OPT/s WF TMC sur le dévidoir WF 25s ou l'option OPT/s TMC 400/500 sur l'appareil de soudage doivent également être présentes.
OPT/s Duo
Fonctionnalité Duo (deux lignes de soudure)
Pour que l'option OPT/s Duo fonctionne correctement, l'option OPT/s Duo /IK ou l'option OPT/s Duo CK doivent être présentes sur l'appareil de soudage.
OPT/s Documentation
pour documenter les données numériques de soudage
Sans OPT/s Documentation, un seul enregistrement avec des événements (« Events ») est disponible.
OPT/s Jobs
Avec OPT/s Jobs, le procédé Job est disponible, y comprisLoad More EasyJobs, optimiser le job, dupliquer le job, les seuils de correction du job et supprimer le job.
Sans OPT/s Job, maximum quatre EasyJobs peuvent être enregistrés et sélectionnés.
BLE-WIFI24 inside
Fonctionnalité WLAN et Bluetooth sur le panneau de commande de l'appareil de soudage (pour les pays certifiés)
L'option est automatiquement activée sur l'appareil de soudage en fonction du pays.
OPT/i Custom NFC - ISO 14443A
Option pour l'utilisation d'une bande de fréquence spécifique au client pour cartes codes
L'option OPT/s NFC Reader /TMC est requise pour l'option OPT/i Custom NFC - ISO 14443A.

|
|
Afin de travailler efficacement les matériaux les plus divers, les appareils de soudage proposent des packs de soudage, caractéristiques de soudage, modes opératoires de soudage et process différents.
Afin de travailler efficacement les matériaux les plus divers, les appareils de soudage proposent des packs de soudage, caractéristiques de soudage, modes opératoires de soudage et process différents.
Afin de travailler efficacement les matériaux les plus divers, les appareils de soudage proposent des packs de soudage, caractéristiques de soudage, modes opératoires de soudage et process différents.
Pour les appareils de soudage, les packs de soudage suivants sont disponibles :
Pack de soudage Standard Fortis
4,066,023
(pour le soudage MIG/MAG standard)
Pack de soudage Pulse Fortis
4,066,024
(pour le soudage MIG/MAG pulsé)
Pack de soudage Standard/Pulse Fortis
4,066,025
(pour le soudage MIG/MAG standard et le soudage MIG/MAG pulsé)
IMPORTANT ! Sur un appareil de soudage sans pack de soudage, seuls les modes opératoires de soudage suivants sont disponibles :
En fonction du process de soudage et de la combinaison de gaz de protection, différentes caractéristiques de soudage optimisées pour le process en question sont disponibles lors de la sélection du matériau d'apport.
Les caractéristiques de soudage ont des propriétés spécifiques qui donnent des indications d'utilisation.
Propriétés spécifiques et utilisation des caractéristiques de soudage
(décrites selon le schéma suivant) :
Propriétés
Mode opératoire
Description
dynamic
Puls, Standard
Caractéristique pour une pénétration profonde et une prise de passe de fond sûre à des vitesses de soudage élevées
mix
Puls
Caractéristique pour la réalisation d'une soudure en forme d'écailles.
Le changement cyclique de process entre arc pulsé et arc court permet de contrôler de manière ciblée l'apport d'énergie dans le composant.
PCS
Puls + Standard
À partir d'une certaine puissance, la caractéristique passe directement d'un arc pulsé à une pulvérisation axiale concentrée. Les avantages des arcs pulsés et des pulvérisations axiales sont réunis en une même caractéristique.
retro
Pulse, Standard
Cette caractéristique possède les mêmes caractéristiques de soudage que la série d'appareils précédente TransSteel (TSt).
root
Standard
Caractéristiques pour les passes de fond avec arc électrique sous pression
universal
Puls, Standard
La caractéristique est très bien adaptée à toutes les tâches de soudage habituelles.
Le soudage MIG/MAG pulsé est un process à arc pulsé avec transfert de matière commandé.
Dans la phase de courant de base, l'apport d'énergie est réduit jusqu'à ce que l'arc électrique brûle de manière tout juste stable et que la surface de la pièce soit préchauffée. Durant la phase de courant d'impulsion, une impulsion électrique dosée avec précision garantit le détachement ciblé d'une goutte de matériau de soudage.
Ce principe garantit un soudage à très faibles projections et un travail précis dans toute la plage de puissance.
Le soudage MIG/MAG pulsé peut être réglé sur le panneau de commande de l'appareil de soudage au niveau des modes opératoires de soudage, sous « Pulsé ».
Le soudage MIG/MAG standard est un process de soudage MIG/MAG fonctionnant sur l'ensemble de la plage de puissance de l'appareil de soudage avec les formes d'arc électrique suivantes :
Arc court
Le transfert de goutte s'effectue en court-circuit dans la plage de puissance inférieure.
Arc globulaire
L'arc globulaire alterne de manière irrégulière entre les courts-circuits et des transferts par pulvérisation. La formation de projections est donc plus importante. Cet arc électrique ne peut pas être utilisé de manière efficace, c'est pourquoi il vaut mieux l'éviter.
Pulvérisation axiale
Un transfert de matériau sans court-circuit s'effectue dans la plage de puissance supérieure.
Le soudage MIG/MAG standard peut être réglé sur le panneau de commande de l'appareil de soudage au niveau des modes opératoires de soudage, sous « Standard ».
Le soudage MIG/MAG manuel est un process de soudage MIG/MAG dans lequel la vitesse d'avance du fil, la tension de soudage et la dynamique, en tant que paramètre de correction, sont réglées séparément.
Le soudage MIG/MAG manuel peut être réglé sur le panneau de commande de l'appareil de soudage au niveau des modes opératoires de soudage, sous « Manuel ».
SynchroPuls désigne l'ensemble des process (standard / pulsé) disponibles.
Grâce au changement cyclique de la puissance de soudage entre deux points de travail, SynchroPuls permet d'obtenir une soudure d'aspect écaillé et de viser un apport d'énergie discontinu.
Avec le soudage par intervalles, tous les process de soudage peuvent être interrompus de manière cyclique. Ainsi, l'apport d'énergie est contrôlé de manière ciblée.
Le temps de soudage, la durée de pause et le nombre de cycles par intervalle sont réglables individuellement (par ex. pour la réalisation d'une soudure en forme d'écailles, pour le pointage de tôles fines ou, en cas de temps de pause plus long, pour un simple mode automatique de soudage par points).
Le soudage par intervalle est possible avec n'importe quel mode de service.
En mode spécial 2 temps et 4 temps, aucun cycle par intervalle n'est exécuté pendant les phases de démarrage et finale. Les cycles par intervalle ne sont exécutés que dans la phase du processus principal.
Le soudage TIG est un process de soudage dans lequel l'arc est allumé entre la pièce à usiner et une électrode en tungstène non fusible et résistante à la température. L'arc électrique fait fondre le matériau de base. En fonction de l'application, il est possible d'introduire dans le bain de fusion du matériau d'apport sous forme de tiges ou de fils d'apport.
Afin de protéger le bain de fusion des réactions avec l'air ambiant, le bain de fusion est entouré d'une atmosphère de gaz de protection en gaz inerte.
Le soudage TIG peut être réglé sur le panneau de commande de l'appareil de soudage au niveau des modes opératoires de soudage, sous « TIG ».
Le soudage manuel à l'électrode enrobée est un process de soudage manuel dans lequel une électrode enrobée est fondue.
L'enrobage de l'électrode fond pendant le soudage et libère ainsi du gaz et des scories qui protègent le bain de fusion des réactions avec l'air ambiant.
Le soudage manuel à l'électrode enrobée peut être réglé sur le panneau de commande de l'appareil de soudage au niveau des modes opératoires de soudage, sous « Électrode ».
Lors du gougeage, un arc électrique est amorcé entre une électrode carbone et la pièce à souder, le matériau de base est fondu et soufflé à l'air comprimé.
Les paramètres de fonctionnement du gougeage sont définis dans une caractéristique spéciale.
Applications :
IMPORTANT ! Le gougeage n'est possible que pour les matériaux en acier !
Les paramètres nécessaires pour le soudage peuvent être facilement sélectionnés et modifiés à l'aide des molettes de réglage.
Les paramètres sont affichés sur l'écran pendant le soudage.
En raison des mises à jour du logiciel, il est possible que certaines fonctions non décrites dans les présentes Instructions de service soient disponibles sur votre appareil ou inversement.
En outre, certaines illustrations peuvent différer légèrement des éléments de commande disponibles sur votre appareil. Toutefois, le fonctionnement de ces éléments de commande reste identique.
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.

| Nº | Fonction |
|---|---|
| (1) | Touche Menu Pour consulter le menu Setup |
| (2) | Touche Information Pour appeler diverses informations sur l'utilisation de l'appareil de soudage |
| (3) | Écran |
| (4) | Touche Insertion du fil Pour insérer le fil-électrode dans le faisceau de liaison de la torche de soudage sans gaz ni courant Après une pression sur la touche, l'écran affiche un graphique animé avec le courant moteur, la force du moteur et la longueur de fil amenée. La vitesse d'insertion du fil peut être modifiée immédiatement à l'aide de la molette de réglage centrale (8). |
| (5) | Touche Contrôle gaz Pour régler le débit de gaz nécessaire au niveau du robinet détendeur. Après une pression sur la touche Contrôle gaz, du gaz est diffusé pendant 30 s Pour arrêter cette opération plus tôt, appuyer une nouvelle fois sur cette touche. L'écran affiche un graphique animé indiquant la durée restante du débit de gaz. |
Appuyer sur la touche Contrôle gaz lance également le fonctionnement d'un refroidisseur.
Après avoir appuyé sur la touche Contrôle gaz, le refroidisseur fonctionne pendant 3 minutes.
Appuyer sur la touche Contrôle gaz uniquement si la torche de soudage est raccordée.
| (6) | Voyant d'état Vert animé ... L'appareil démarre ou redémarre S'allume en vert ... L'appareil est prêt pour le soudage S'allume en blanc ... Notification S'allume en orange ... Avertissement S'allume en rouge ... Erreur Bleu animé ... Mode de soudage activé Jaune animé ... Le contrôle du gaz est activé Menthe animé ... L'insertion du fil est activée |
| (7) | Molette de réglage gauche pouvant être tournée ou pressée Pour sélectionner et régler les paramètres de correction ainsi que le matériau d'apport et le gaz de protection lors du soudage MIG/MAG Si la molette de réglage gauche est enfoncée pendant plus de 2 secondes lorsque le paramètre de correction est sélectionné, un menu supplémentaire s'ouvre. Il est possible de définir le paramètre affiché sur l'écran de soudage dans le menu supplémentaire. Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→). |
| (8) | Molette de réglage centrale pouvant être tournée ou pressée Pour sélectionner et régler les paramètres de soudage principaux Lors du soudage MIG/MAG, si la molette de réglage centrale est enfoncée pendant plus de 2 secondes, les fonctions de processus SynchroPuls et Intervalle peuvent être activées ou désactivées. |
| (9) | Molette de réglage droite pouvant être tournée ou pressée Pour sélectionner et régler le mode opératoire de soudage, le mode de service, les jobs, l'assistant de paramètres de soudage et les paramètres de correction Si la molette de réglage droite est enfoncée pendant plus de 2 secondes lorsque le paramètre de correction est sélectionné, un menu supplémentaire s'ouvre. Il est possible de définir le paramètre affiché sur l'écran de soudage dans le menu supplémentaire. Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→). |
| (10) | Touche multifonctionnelle |
| (11) | Touche multifonctionnelle |
| (12) | Touche multifonctionnelle |
| (13) | Touche multifonctionnelle Les touches (10) - (13) peuvent être programmées avec des EasyJobs ou avec les paramètres du menu Setup. Plus de détails sur les EasyJobs à partir de la page (→). Plus de détails sur les paramètres favoris à partir de la page (→) |
Tourner la molette de réglage
 |
Concernant certains paramètres, une valeur modifiée par rotation de la molette de réglage est automatiquement validée, sans qu'une pression de la molette ne soit requise. |
Un élément sélectionné est mis en évidence en blanc à l'écran entre deux lignes bleues :

Le gaz de protection | Le paramètre de soudage principal | Le paramètre de correction Correction de la hauteur d'arc est sélectionné. |
Appuyer sur la molette de réglage correspondante pour modifier les valeurs des éléments sélectionnés.
Appuyer sur la molette de réglage
 |
|

Après avoir appuyé sur la molette de réglage gauche, tourner la molette de réglage gauche ou centrale pour modifier le gaz de protection. | Après avoir appuyé sur la molette de réglage centrale, modifier le paramètre de soudage principal Vitesse d'avance du fil. | Après avoir appuyé sur la molette de réglage droite, modifier le mode de service 4 temps en tournant la molette de réglage droite ou centrale. |

Les informations ou paramètres suivants sont affichés dans les différentes zones de l'écran.
Les paramètres affichés varient selon le mode opératoire de soudage paramétré.
| Nº | Description |
|---|---|
| (1) | Voyant d'état Bluetooth (uniquement sur les appareils certifiés)
État du WLAN
État du cloud WeldCube Air Le symbole s'allume en vert en cas de connexion à WeldCube Air. les utilisateurs inscrits / le verrouillage de l'appareil de soudage |
| (2) | Données numériques de soudage Intensité de soudage [A], vitesse d'avance du fil [m/min ou ipm], tension de soudage [V] Différentes données sont affichées en fonction de la situation :
|
| (3) | Erreurs, avertissements, remarques Voyant Alimentation monophasée (uniquement pour les appareils/XT) Heure Date |
| (4) | Matériau d'apport Diamètre de fil Gaz de protection Propriété de la caractéristique |
| (5) | Indicateurs et fonctions de process Le voyant est allumé en gris ... Fonction disponible mais non activée Le voyant est allumé en vert ... La fonction est activée |
|  | Ligne de process de soudage actuelle INT = Entraînement du fil de l'appareil de soudage |
|
|
|
|  | Voyant Insertion du fil |
|
|
|
|
| MIG/MAG : |
|  | Voyant Arc globulaire lors du soudage standard |
|
|
|
|
| TIG : |
|  | Le symbole de l'électrode surchargée est affiché sur les appareils de soudage Multiprocess à cette position. |
|
|
|
|  | Voyant Contrôle gaz |
|
|
|
|
| MIG/MAG : |
|  | Voyant SynchroPuls |
|
|
|
|
| TIG : |
|  | Lors du soudage TIG, le symbole du soudage TIG pulsé (fréquence d'impulsion) s'affiche à cette position : |
|
|
|
|  | Affichage Intervalle |
| (6) | Mode opératoire de soudage |
| (7) | Mode de service |
| (8) | Easy JOB / Éditer JOB Pour plus de détails, consulter le mode Job à partir de la page (→) |
| (9) | Assistant des paramètres de soudage Plus de détails sur l'assistant des paramètres de soudage à partir de la page (→) |
| (10) | Paramètres de correction * |
| (11) | Paramètre de soudage actuellement réglé (valeur indicative) + Unité Plage de réglage et symbole du paramètre de soudage actuellement réglé (plage de réglage en fonction de la caractéristique actuelle) Symbole et valeur des autres paramètres Synergic Vitesse d'avance du fil - Intensité de soudage - Épaisseur de tôle |
| (12) | Paramètres de correction * |
| * | Selon le mode opératoire de soudage, le dernier paramètre affiché dans la zone d'affichage gauche ou droite de l'écran peut être défini. Plus de détails à partir de la page (→). |
Selon le mode opératoire de soudage sélectionné, un menu supplémentaire est disponible pour l'affichage d'un paramètre à l'écran de soudage.

Autre possibilité pour ouvrir le menu supplémentaire :


La sélection des paramètres avec la molette de réglage droite se fait de la même manière.
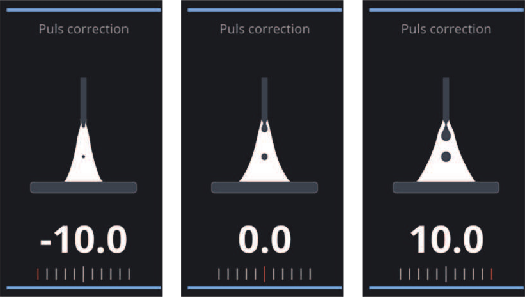
Pour certains paramètres, des graphiques animés s'affichent à l'écran.
Ces graphiques animés changent lorsque la valeur du paramètre est modifiée.

Les 4 touches multifonctionnelles présentes sur le panneau de commande peuvent être programmées avec EasyJobs ou avec les paramètres du menu Setup.
Il suffit d'appuyer sur une touche pour afficher les EasyJobs ou les paramètres Setup.
Les 4 touches multifonctionnelles présentes sur le panneau de commande peuvent être programmées avec EasyJobs ou avec les paramètres du menu Setup.
Il suffit d'appuyer sur une touche pour afficher les EasyJobs ou les paramètres Setup.
La configuration des touches multifonctionnelles s'affiche à l'écran selon l'exemple suivant :

Touche 1 :
La touche est occupée mais n'est pas activée actuellement.
Une ligne mince (1) est affichée sur le bord droit de l'écran, au niveau du bouton.
Touche 2 :
La touche est occupée et actuellement activée.
Sur le bord droit de l'écran, l'extrémité gauche d'une touche (2a) est affichée au niveau de la touche.
De plus, la fonction actuellement activée (2b) est affichée dans la zone centrale de l'écran (par exemple EasyJob 2, comme illustré).
Touche 3 :
Identique à la touche 1
Touche 4 :
La touche n'est pas occupée.
Appuyer sur cette touche permet d'afficher une touche vide symbolisée (4) et un texte d'information correspondant.
Sur le bord droit de l'écran, une touche avec le symbole EasyJob s'affiche au niveau de la touche et l'EasyJob actif s'affiche dans la zone centrale de l'écran.

À la place des EasyJobs, les touches multifonctionnelles peuvent également être assignées à des paramètres Setup.
Il est également possible de combiner des EasyJobs et des paramètres Setup.
L'enregistrement d'un paramètre Setup écrase le paramètre EasyJob ou Setup existant sur la touche multifonctionnelle !
Après environ 3 secondes, une touche avec un cadre vert, le paramètre et le symbole d'enregistrement s'affiche à l'écran, par ex. :
Le paramètre a été enregistré sur la touche multifonctionnelle sélectionnée et peut être consulté via cette touche.
Sur le bord droit de l'écran, une touche avec le paramètre enregistré s'affiche au niveau de la touche, l'espace de stockage actif s'affiche dans la zone centrale de l'écran.
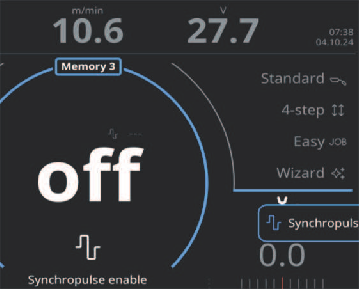
Le paramètre peut maintenant être modifié.
Après env. 3 secondes, une touche avec un cadre vert et le symbole d'enregistrement s'affiche à l'écran.
Le EasyJob ou le paramètre Setup enregistré sur la touche multifonctionnelle est remplacé par les paramètres actuels.
Après env. 5 secondes, la touche avec un cadre rouge et le symbole de suppression s'affiche.

L'EasyJob ou le paramètre Setup a été supprimé de l'espace de stockage.
Fortis 270 C /G, Fortis 320 C /G
Fortis 320 C /GW, Fortis 400 C /GW, Fortis 500 C /GW

| Nº | Fonction |
|---|---|
| (1) | Connecteur TMC inclus dans l'option Multiprocess ou en tant que propre option OPT/s TMC 400/500 disponible en option pour Fortis 400 / 500 C pour le raccordement des torches de soudage TIG, des commandes à distance, etc. |
| (2) | Connecteur de torche de soudage pour le raccordement de la torche de soudage FSC |
| (3) | Connecteur (-) à verrouillage à baïonnette pour le raccordement du câble de mise à la masse pour le soudage MIG/MAG ; en combinaison avec l'option Multiprocess avec raccord de gaz de protection intégré |
| (4) | Commutateur de pôle en combinaison avec l'option Multiprocess Pour le réglage du potentiel de soudage lors du soudage MIG/MAG. Ne fonctionne pas pour le soudage TIG et le soudage manuel à l'électrode enrobée. |
| (5) | Connecteur (+) à verrouillage à baïonnette en combinaison avec l'option Multiprocess ou l'option Connecteur à l'avant |
| (6) | Raccord de gaz de protection MIG/MAG |
| (7) | Raccord de gaz de protection TIG en combinaison avec l'option Multiprocess |
| (8) | Connecteur Ethernet RJ45 Option |
| (9) | Interrupteur secteur Pour la mise en service et hors service de l'appareil de soudage |
| (10) | Câble secteur avec anti-traction |
| (11) | Capot des bobines de fil |
| (12) | Regard |
Entraînement du fil à 4 galets

| Nº | Fonction |
|---|---|
| (13) | Porte-bobine avec frein pour le logement des bobines de fil de soudage standard d'un diamètre extérieur max. de 300 mm (11.81 in.) et d'un poids max. de 19 kg (41.89 lbs.) |
| (14) | Levier pivotant pour le logement des galets d'entraînement |
| (15) | Capot de protection de l'entraînement à 4 galets |
| (16) | Levier de blocage de la torche de soudage |
| (17) | Redresseur de fil pour le réglage de la pression d'appui |
Pour les appareils de soudage Fortis 320 C /GW, Fortis 400 C /GW et Fortis 500 C /GW, un refroidisseur ou une ToolBox est disponible en option.
Plus de détails sur le refroidisseur optionnel à partir de la page (→).
Plus de détails sur la ToolBox disponible en option à partir de la page (→).
Fortis 270 C /G, Fortis 320 C /G
Fortis 320 C /GW, Fortis 400 C /GW, Fortis 500 C /GW
| Nº | Fonction |
|---|---|
| (1) | Connecteur TMC inclus dans l'option Multiprocess ou en tant que propre option OPT/s TMC 400/500 disponible en option pour Fortis 400 / 500 C pour le raccordement des torches de soudage TIG, des commandes à distance, etc. |
| (2) | Connecteur de torche de soudage pour le raccordement de la torche de soudage FSC |
| (3) | Connecteur (-) à verrouillage à baïonnette pour le raccordement du câble de mise à la masse pour le soudage MIG/MAG ; en combinaison avec l'option Multiprocess avec raccord de gaz de protection intégré |
| (4) | Commutateur de pôle en combinaison avec l'option Multiprocess Pour le réglage du potentiel de soudage lors du soudage MIG/MAG. Ne fonctionne pas pour le soudage TIG et le soudage manuel à l'électrode enrobée. |
| (5) | Connecteur (+) à verrouillage à baïonnette en combinaison avec l'option Multiprocess ou l'option Connecteur à l'avant |
| (6) | Raccord de gaz de protection MIG/MAG |
| (7) | Raccord de gaz de protection TIG en combinaison avec l'option Multiprocess |
| (8) | Connecteur Ethernet RJ45 Option |
| (9) | Interrupteur secteur Pour la mise en service et hors service de l'appareil de soudage |
| (10) | Câble secteur avec anti-traction |
| (11) | Capot des bobines de fil |
| (12) | Regard |
Entraînement du fil à 4 galets
| Nº | Fonction |
|---|---|
| (13) | Porte-bobine avec frein pour le logement des bobines de fil de soudage standard d'un diamètre extérieur max. de 300 mm (11.81 in.) et d'un poids max. de 19 kg (41.89 lbs.) |
| (14) | Levier pivotant pour le logement des galets d'entraînement |
| (15) | Capot de protection de l'entraînement à 4 galets |
| (16) | Levier de blocage de la torche de soudage |
| (17) | Redresseur de fil pour le réglage de la pression d'appui |
Pour les appareils de soudage Fortis 320 C /GW, Fortis 400 C /GW et Fortis 500 C /GW, un refroidisseur ou une ToolBox est disponible en option.
Plus de détails sur le refroidisseur optionnel à partir de la page (→).
Plus de détails sur la ToolBox disponible en option à partir de la page (→).
Fortis 320 /GW, Fortis 400 /GW, Fortis 500 /GW

| Nº | Fonction |
|---|---|
| (1) | Cache Option connecteur TMC |
| (2) | Connecteur (-) à verrouillage à baïonnette pour le raccordement du câble de mise à la masse pour le soudage MIG/MAG |
| (3) | Cache |
| (4) | Connecteur électrique à l'avant Option |
| (5) | Refroidisseur Option Plus de détails sur le refroidisseur à partir de la page (→) |
| (6) | Cache Option connecteur Ethernet RJ45 |
| (7) | Interrupteur secteur Pour la mise en service et hors service de l'appareil de soudage |
| (8) | Câble secteur avec anti-traction |
| (9) | Couvercle latéral |
| (10) | Connecteur câble de commande dévidoir pour le raccordement du câble de commande du faisceau de liaison pour le soudage MIG/MAG |
| (11) | Connecteur (+) à verrouillage à baïonnette pour le raccordement du câble de courant du faisceau de liaison pour le soudage MIG/MAG |
| (12) | Cache sans refroidisseur optionnel ou Connecteur pour le retour de réfrigérant (rouge) avec refroidisseur optionnel |
| (13) | Cache sans refroidisseur optionnel ou Connecteur pour l'arrivée de réfrigérant (bleu) avec refroidisseur optionnel |
| * | Filtre de réfrigérant masqué |
Compartiments de rangement avec couvercle latéral ouvert

Pour les appareils de soudage Fortis 320 /GW, Fortis 400 /GW et Fortis 500 /GW, un refroidisseur ou une ToolBox est disponible en option.
Plus de détails sur le refroidisseur optionnel à partir de la page (→).
Plus de détails sur la ToolBox disponible en option à partir de la page (→).
Fortis 320 C /GW, Fortis 400 C /GW, Fortis 500 C /GW
Fortis 320 /GW, Fortis 400 /GW, Fortis 500 /GW

| Nº | Fonction |
|---|---|
| (1) | Connecteur de retour de réfrigérant (rouge) |
| (2) | Connecteur d'arrivée de réfrigérant (bleu) Les connecteurs de réfrigérant peuvent être fixés en option ou en complément à l'arrière. Pour les refroidisseurs pour les appareils de soudage avec dévidoir séparé, les connecteurs de réfrigérant sont montés de série à l'arrière du refroidisseur. |
| (3) | Filtre de réfrigérant |
| (4) | Connecteur de retour de réfrigérant avec un filtre de réfrigérant présent |
| (5) | Regard pour réservoir de réfrigérant |
| (6) | Orifice de remplissage du réservoir de réfrigérant |
Fortis 320 C /GW, Fortis 400 C /GW, Fortis 500 C /GW
Fortis 320 /GW, Fortis 400 /GW, Fortis 500 /GW
L'option ToolBox ne peut être montée que sur des appareils de soudage refroidis au gaz.

Pour verrouiller la ToolBox, un cadenas standard d'un diamètre de 6 à 8 mm est nécessaire.
Pour pouvoir travailler avec le système de soudage, il vous faut un équipement minimum qui varie en fonction du mode opératoire de soudage utilisé.
Les modes opératoires de soudage et l'équipement minimum nécessaire pour chaque mode de soudage sont décrits dans la section Raccordement.
Pour pouvoir travailler avec le système de soudage, il vous faut un équipement minimum qui varie en fonction du mode opératoire de soudage utilisé.
Les modes opératoires de soudage et l'équipement minimum nécessaire pour chaque mode de soudage sont décrits dans la section Raccordement.
Pour pouvoir travailler avec le système de soudage, il vous faut un équipement minimum qui varie en fonction du mode opératoire de soudage utilisé.
Les modes opératoires de soudage et l'équipement minimum nécessaire pour chaque mode de soudage sont décrits dans la section Raccordement.
Pour les appareils de soudage avec entraînement du fil intégré :
En complément pour les appareils de soudage avec dévidoir séparé :
Pour les appareils de soudage avec entraînement du fil intégré :
En complément pour les appareils de soudage avec dévidoir séparé :
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.
Le système de soudage est compatible avec un générateur.
La puissance apparente maximale S1max de l'appareil de soudage est indispensable au dimensionnement de la puissance nécessaire du générateur.
Pour les appareils triphasés, la puissance apparente maximale S1max de l'appareil de soudage est calculée comme suit :
S1max = I1max x U1 x √3
I1max et U1 sont conformes à la plaque signalétique des appareils ou aux caractéristiques techniques
La puissance apparente nécessaire du générateur SGEN est calculée à partir de la formule suivante :
SGEN = S1max x 1,35
Si le soudage ne se fait pas à pleine puissance, il est possible d'utiliser un générateur plus petit.
IMPORTANT ! La puissance apparente du générateur SGEN ne doit pas être inférieure à la puissance apparente maximale S1max de l'appareil de soudage !
La tension émise par le générateur ne doit en aucun cas se trouver en dehors de la plage de tolérance de la tension du secteur.
Les tolérances de la tension du secteur figurent dans le chapitre « Caractéristiques techniques ».
Des informations détaillées relatives au montage et au branchement des composants périphériques figurent dans les Instructions de service des composants périphériques correspondants.
Les variantes XT des appareils de soudage peuvent également être utilisées avec une tension d'alimentation monophasée.
En cas d'alimentation monophasée, une indication correspondante s'affiche à l'écran après chaque démarrage de l'appareil de soudage :

Cette indication peut être confirmée ou disparaît après l'expiration d'une minuterie.
Après confirmation/disparition de l'indication, le symbole de fonctionnement monophasé reste sur l'écran.
Le symbole peut changer de couleur, par exemple si « Avertissement » ou « Limite de puissance » a été réglé lors de la réaction.
Plus de détails sur la protection par fusibles du réseau et la réaction à partir de la page (→).
IMPORTANT ! Avec une tension d'alimentation monophasée, la puissance de sortie de l'appareil de soudage est réduite comme suit :
| Puissance de sortie max. | ||
|---|---|---|---|
| MIG/MAG | TIG | Électrode enrobée |
Fortis 270 XT | max. 240 A | max. 240 A | < 240 A |
Fortis 320 XT | max. 270 A | max. 270 A | < 270 A |
Fortis 400 XT | max. 320 A | max. 320 A | < 320 A |
Fortis 500 XT | max. 320 A | max. 320 A | < 320 A |
Pour une tension d'alimentation monophasée de l'appareil de soudage, le câble secteur doit être raccordé correctement.
Plus de détails sur le raccordement d'un câble secteur monophasé à partir de la page (→).
Les variantes XT des appareils de soudage peuvent également être utilisées avec une tension d'alimentation monophasée.
En cas d'alimentation monophasée, une indication correspondante s'affiche à l'écran après chaque démarrage de l'appareil de soudage :
Cette indication peut être confirmée ou disparaît après l'expiration d'une minuterie.
Après confirmation/disparition de l'indication, le symbole de fonctionnement monophasé reste sur l'écran.
Le symbole peut changer de couleur, par exemple si « Avertissement » ou « Limite de puissance » a été réglé lors de la réaction.
Plus de détails sur la protection par fusibles du réseau et la réaction à partir de la page (→).
IMPORTANT ! Avec une tension d'alimentation monophasée, la puissance de sortie de l'appareil de soudage est réduite comme suit :
| Puissance de sortie max. | ||
|---|---|---|---|
| MIG/MAG | TIG | Électrode enrobée |
Fortis 270 XT | max. 240 A | max. 240 A | < 240 A |
Fortis 320 XT | max. 270 A | max. 270 A | < 270 A |
Fortis 400 XT | max. 320 A | max. 320 A | < 320 A |
Fortis 500 XT | max. 320 A | max. 320 A | < 320 A |
Pour une tension d'alimentation monophasée de l'appareil de soudage, le câble secteur doit être raccordé correctement.
Plus de détails sur le raccordement d'un câble secteur monophasé à partir de la page (→).
Pour les appareils de soudage /nc et /XT, aucun câble secteur n'est raccordé à la livraison.
Avant la mise en service, un câble secteur correspondant à la tension de raccordement avec une section minimale doit être monté conformément au tableau suivant.
Appareil de soudage | Câble secteur |
|---|---|
Fortis 270 C /nc | 4G2,5 |
Fortis 270 C /XT/nc |
|
Fortis 320 C/nc | 4G2,5 |
Fortis 320 C/XT/nc |
|
Fortis 400 C/nc | 4G4 |
Fortis 400 C/XT/nc |
|
Fortis 400 C/600/nc | 4x AWG12 (4G2,5) |
Fortis 500 C/nc | 4G6 |
Fortis 500 C/XT/nc |
|
Fortis 500 C/600/nc | 4x AWG12 (4G2,5) |
Danger en cas d'erreurs en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Les travaux décrits ci-dessous doivent être effectués exclusivement par un personnel qualifié et formé.
Respecter les normes et les directives nationales.
Danger en cas de câble secteur mal préparé.
Cela peut entraîner des courts-circuits et des dommages matériels.
Tous les conducteurs de phase et le conducteur de terre du câble secteur dénudé doivent être munis de cosses terminales.
IMPORTANT ! Le conducteur de terre doit être plus long que les conducteurs de phase d'environ 20 - 25 mm (0.8 - 1 in.).


IMPORTANT ! Le conducteur de terre doit être plus long que les conducteurs de phase d'environ 20 - 25 mm (0.8 - 1 in.).


IMPORTANT ! Le conducteur de terre doit être plus long que les conducteurs de phase d'environ 20 - 25 mm (0.8 - 1 in.).


Risque d'électrocution.
Cela peut entraîner des dommages corporels graves.
Ne pas soulever ou transporter des appareils en fonctionnement.
Éteindre les appareils avant de les transporter ou de les soulever et les débrancher du réseau électrique.
Fermer les connexions de mise à la masse avant le transport.
Risque de blessure en cas de chute des appareils.
Cela peut entraîner des dommages corporels et matériels graves.
Utiliser uniquement les dispositifs de transport du fabricant pour le transport par grue des appareils.
Accrocher les chaînes ou les câbles aux points d'attache prévus du dispositif de transport.
Les chaînes ou les câbles doivent former un angle aussi réduit que possible par rapport à la verticale.
Respecter les directives nationales et régionales en vigueur relatives à la prévention des accidents et des risques inhérents au transport.
Risque de blessure en cas d'appareils endommagés.
Cela peut entraîner des dommages corporels et matériels.
Après le transport et avant la mise en service, effectuer un contrôle visuel de l'appareil pour vérifier qu'il n'est pas endommagé.
Faire remettre en état les éventuels dommages avant la mise en service par le personnel de service formé.
La poignée de transport de l'appareil sert uniquement au transport à la main.
Pour un transport au moyen d'une grue, d'un chariot élévateur ou d'autres engins de levage mécaniques, la poignée de transport n'est pas adaptée.
Exemple d'installation de soudage avec les composants suivants : | |
 |
|
Danger en cas de chute d'appareils et de composants.
Cela peut entraîner des dommages corporels et matériels graves.
Avant tout transport de l'installation de soudage, démonter le dévidoir et la bouteille de gaz de protection, et vidanger entièrement le réfrigérant.
Garantir un serrage correct des composants périphériques sur le chariot.
Utiliser uniquement les dispositifs de transport du fabricant pour le transport par grue des installations de soudage.
Accrocher les chaînes ou les câbles aux points d'attache prévus du dispositif de transport.
Les chaînes ou les câbles doivent former un angle aussi réduit que possible par rapport à la verticale.
Respecter les directives nationales et régionales en vigueur relatives à la prévention des accidents et des risques inhérents au transport.
Danger en cas de chute d'appareils et de composants en raison de moyens d'accrochage défectueux.
Cela peut entraîner des dommages corporels et matériels graves.
Vérifier régulièrement l'absence de dommages mécaniques, de corrosion et de changements dus à d'autres influences environnementales sur tous les moyens d'accrochage utilisés pour le transport par grue tels que les sangles, boucles, chaînes, etc.
L'intervalle et l'étendue du contrôle doivent correspondre aux normes et directives nationales applicables.
Un mode de soudage pendant le transport par grue est possible et autorisé si cela est indiqué dans l'utilisation conforme de l'appareil (voir l'utilisation conforme à partir de la page (→)).
Danger en cas de basculement des appareils ou des installations de soudage.
Cela peut entraîner des dommages corporels et matériels graves.
Installer l'appareil de manière bien stable sur un sol ferme et plan.
Un angle d'inclinaison de maximum 10° est admis.
Après le montage, vérifier le serrage correct de tous les raccords vissés.
Danger dû aux locaux présentant un risque d'incendie et d'explosion ainsi qu'aux locaux présentant un risque électrique accru.
Cela peut entraîner des dommages corporels et matériels graves.
Respecter les dispositions nationales et internationales pour les locaux exposés aux risques d'incendie et d'explosion.
Respecter les dispositions nationales et internationales pour les locaux exposés à un risque électrique accru.
Danger en cas de sélection inappropriée de l'emplacement de l'appareil.
Cela peut entraîner des dommages matériels.
Installer et utiliser l'appareil uniquement en conformité avec l'indice de protection indiqué sur la plaque signalétique.
L'air ambiant doit être exempt de poussières, acides, dégagements gazeux ou substances corrosives et similaires.
L'appareil ne doit pas être installé et déplacé à plus de 2 000 m (6,561 ft. 8.16 in.) au-dessus du niveau de la mer.
L'appareil peut être installé et utilisé en plein air conformément à l'indice de protection IP 23. Éviter les effets directs de l'humidité (pluie p. ex.).
Danger en cas de décharge électrique en raison d'un raccordement au réseau insuffisant.
Cela peut entraîner la mort et des dommages corporels graves.
Brancher l'appareil uniquement sur un réseau électrique équipé d'un conducteur de terre.
Raccorder l'appareil au réseau électrique uniquement via un système enfichable avec contact de terre.
Pour l'utilisation de l'appareil sur un réseau sans conducteur de terre et avec une prise de courant sans contact de terre, respecter toutes les dispositions nationales relatives à la séparation de protection.
IMPORTANT ! Veiller à la bonne mise à la terre du raccordement au réseau !
En raison des dispositions locales et des directives nationales, un disjoncteur différentiel peut être nécessaire lors du raccordement d'un appareil au réseau électrique public. Le type de disjoncteur différentiel recommandé pour l'appareil est indiqué dans les spécifications techniques.
En raison de leur absorption de courant élevée, les appareils à puissance élevée influent sur la qualité énergétique du réseau d'alimentation.
Avant de raccorder l'appareil au réseau, vérifier qu'il peut être raccordé auprès du fournisseur d'électricité.
L'impédance secteur maximale admissible et déterminante pour un raccordement au réseau est indiquée dans les spécifications techniques.
Une installation électrique mal dimensionnée peut entraîner de graves dommages matériels.
La ligne d'alimentation et son fusible doivent être configurés de manière adéquate par rapport à l'alimentation en courant disponible.
Les spécifications techniques valables sont celles figurant sur la plaque signalétique.
Danger en cas d'erreur de manipulation ou de mauvaise utilisation.
Cela peut entraîner des dommages corporels graves (également pour des tiers), des dommages matériels ainsi que des résultats de soudage altérés.
Toutes les personnes appelées à intervenir lors de la mise en service, de l'utilisation, de la maintenance et de la remise en état de l'appareil doivent être qualifiées de manière correspondante et disposer de connaissances en soudage.
Lire attentivement et suivre avec précision les prescriptions des présentes Instructions de service.
Conserver en permanence les instructions de service sur le lieu d'utilisation de l'appareil.
Respecter les règles générales et régionales en vigueur relatives à la prévention des accidents et à la protection de l'environnement.
Danger en cas de décharge électrique.
Cela peut entraîner la mort et des dommages corporels graves.
Éviter tout contact avec des pièces conductrices à l'intérieur et à l'extérieur de l'appareil.
En cas de soudage MIG/MAG, le fil d'apport, la bobine de fil, les galets d'entraînement, ainsi que toutes les pièces métalliques en liaison avec le fil d'apport sont conducteurs de courant.
Toujours placer le dévidoir sur un support suffisamment isolé ou sur un support pour dévidoir isolant adapté.
Utiliser une couverture ou un support sec et suffisamment isolant par rapport au potentiel de la terre ou de la masse.
La couverture ou le support doit recouvrir entièrement l'ensemble de la zone située entre le corps et le potentiel de la terre ou de la masse.
N'utiliser que des câbles et conduites intacts, isolés et de dimensions suffisantes.
Ne pas enrouler les câbles et les conduites autour du corps ou de parties du corps.
Ne jamais toucher le fil d'apport, l'électrode en tungstène ou l'électrode enrobée lorsque l'appareil de soudage est activé.
Mettre la pièce à usiner à la terre.
Débrancher les appareils non utilisés.
Avant de réaliser des travaux sur l'appareil, éteindre ce dernier, débrancher la fiche secteur et apposer un signe d'avertissement clairement lisible et compréhensible contre le branchement de la fiche secteur et la remise sous tension.
Après l'ouverture de l'appareil, s'assurer de l'absence de courant dans tous les composants de l'appareil, en particulier dans les composants qui emmagasinent des charges électriques.
Danger dû à des champs électromagnétiques.
Cela peut entraîner des dommages pour la santé et répercussions sur l'état de santé des personnes se trouvant à proximité, par ex. porteurs de stimulateurs cardiaques et d'appareils auditifs.
Les distances entre les câbles de soudage et la tête/le corps du soudeur doivent être aussi importantes que possible.
Ne pas porter le câble de soudage et les faisceaux de liaison sur l'épaule et ne pas les enrouler autour du corps ou de certaines parties du corps.
Les porteurs de stimulateurs cardiaques doivent consulter leur médecin avant de pouvoir se tenir à proximité immédiate de l'appareil et du process de soudage.
Danger en cas d'intensités de soudage vagabondes.
Cela peut entraîner une surchauffe des composants, un incendie, la destruction des conducteurs de terre et l'endommagement de l'appareil et d'autres équipements électriques.
Veiller à une liaison solide de la pince à pièces à usiner avec la pièce à souder.
Fixer la pince à pièces à usiner le plus près possible de l'emplacement à souder.
Dans un environnement électroconducteur, installer l'appareil avec une isolation suffisante, par exemple en l'isolant des sols conducteurs ou des supports conducteurs.
En cas d'utilisation de distributeurs de courant, de logements à deux têtes, etc., assurer un stockage suffisamment isolant de la torche de soudage / du porte-électrode non utilisé.
Pour les applications automatisées MIG/MAG, le cheminement du fil-électrode doit impérativement être isolé entre le fût de fil d'apport, la grande bobine ou la bobine de fil et le dévidoir.
La compatibilité électromagnétique (CEM) décrit l'influence réciproque involontaire des appareils électriques/électroniques.
La classification CEM de l'appareil est indiquée sur la plaque signalétique de l'appareil ou dans les spécifications techniques.
Dans certains cas, des influences peuvent se manifester dans la zone d'application prévue malgré le respect des valeurs limites normalisées d'émission.
Possibles dispositifs pouvant être influencés par l'appareil :Danger dû à des émissions électromagnétiques.
Cela peut entraîner des dysfonctionnements ainsi que des dommages qui en résultent.
Utiliser des filtres secteur adaptés.
Utiliser des câbles de soudage d'une longueur aussi courte que possible, les placer en veillant à ce qu'ils soient bien groupés le long de leur parcours et les poser loin des autres câbles.
Réaliser la compensation de potentiel
Mettre la pièce à usiner à la terre, par exemple à l'aide de condensateurs appropriés.
Protéger l'ensemble de l'installation de soudage.
Protéger les autres équipements à proximité.
Risques liés à la projection d'étincelles.
Cela peut entraîner des brûlures et des explosions.
Ne jamais réaliser des opérations de soudage à proximité de matériaux inflammables.
Les matériaux inflammables doivent être éloignés d'au moins 11 mètres (36 ft. 1.07 in.) de l'arc électrique ou le recouvrir d'une protection adéquate.
Prévoir des extincteurs adaptés et testés.
Prendre les mesures appropriées pour que les étincelles et les pièces métalliques chaudes ne pénètrent pas dans les zones environnantes par de petites fissures et ouvertures.
Souder dans les zones présentant un risque d'incendie et d'explosion et sur des réservoirs, des conteneurs ou des tubes fermés uniquement si ceux-ci sont conditionnés de façon conforme aux normes nationales et internationales correspondantes.
Ne pas souder sur des conteneurs dans lesquels des gaz, des carburants, des huiles minérales et autres sont ou ont été stockés.
Éloigner les vapeurs inflammables de la zone de rayonnement de l'arc électrique (par exemple vapeurs de solvants).
Risques liés au vol d'étincelles et de pièces métalliques chaudes.
Cela peut entraîner des blessures et des dommages corporels.
Lors du maniement de l'appareil, porter des vêtements de protection adaptés.
Les vêtements de protection doivent être ignifuges, isolants et secs, couvrir tout le corps et ne pas être endommagés, le pantalon doit être sans manchettes.
Porter des chaussures solides et isolantes, y compris en milieu humide.
Porter des gants à isolation électrique et de protection contre la chaleur appropriés.
Porter un casque de protection.
Risque lié au rayonnement d'arc électrique, aux rayons UV, à la chaleur et aux étincelles nocifs pour les yeux et la peau
Cela peut entraîner des blessures et des dommages corporels.
Utiliser un écran de protection avec un élément filtrant conforme.
Derrière l'écran de protection, porter des lunettes de protection conformes avec protection latérale.
Risque lié à l'augmentation de la pollution sonore.
Cela peut entraîner des lésions auditives.
Utiliser une protection auditive lors du soudage.
L'appareil émet un niveau de puissance acoustique < 80 dB(A) (réf. 1 pW) en marche à vide ainsi que dans la phase de refroidissement après fonctionnement au point de travail maximal autorisé en charge normale, conformément à la norme EN 60974-1.
Une valeur d'émission rapportée au poste de travail ne peut pas être indiquée pour le soudage (et le découpage) car celle-ci est fonction du mode opératoire de soudage utilisé et des conditions environnementales. Elle dépend de paramètres les plus divers tels que le mode opératoire de soudage (MIG/MAG, TIG), le type de courant choisi (continu, alternatif), la plage de puissance, la nature du métal fondu, le comportement à la résonance de la pièce à usiner, l'environnement du poste de travail, etc.
Risque lié au soudage (risque d'éblouissement, d'étincelles, de fumées de soudage nocives, de bruit, ...)
Cela peut entraîner des dommages corporels.
Tenir à distance les personnes non autorisées pendant le fonctionnement de l'appareil et lors du process de soudage.
Avertir les personnes se trouvant à proximité de tous les dangers du soudage.
Mettre à leur disposition des moyens de protection appropriés.
Mettre en place des écrans et des rideaux de protection.
Risque lié aux gaz et aux vapeurs nocifs.
Les fumées de soudage contiennent des substances cancérogènes selon la monographie 118 du centre international de recherche sur le cancer.
Effectuer une aspiration ponctuelle et une aspiration de la pièce.
Si possible, utiliser la torche de soudage avec un dispositif d'aspiration intégré.
Tenir le visage à l'écart des fumées de soudage et des dégagements gazeux.
Ne pas respirer les fumées et les dégagements gazeux nocifs.
Veiller à assurer une aération suffisante.
Un taux de ventilation d'au moins 20 m³/h (11.77 cfm) doit être respecté à tout moment.
Si la ventilation n'est pas suffisante, utiliser un casque de soudage avec apport d'air.
Danger en cas de dispositifs de sécurité manquants, défectueux ou manipulés.
Cela peut entraîner des dommages corporels graves (également pour des tiers), des dommages matériels ainsi que des résultats de soudage altérés.
Faire fonctionner l'appareil uniquement quand tous les dispositifs de sécurité sont pleinement opérationnels.
Les dispositifs de sécurité dont la fonctionnalité n'est pas totale doivent être remis en état par des spécialistes qualifiés avant la mise en marche de l'appareil.
Ne jamais mettre les dispositifs de sécurité hors circuit ou hors service.
Avant de mettre l'appareil en marche, s'assurer que personne ne peut être mis en danger.
Danger dû aux pièces en rotation telles que les ventilateurs, engrenages, galets, arbres ou bobines de fil.
Cela peut entraîner des dommages corporels.
Tenir les mains, cheveux, vêtements et outils à l'écart des pièces en mouvement.
Ne pas intervenir manuellement dans les engrenages en rotation de l'entraînement du fil ou dans des pièces d'entraînement en rotation.
Danger en cas de capots manquants ou ouverts.
Cela peut entraîner des dommages corporels.
Avant le fonctionnement, s'assurer que tous les capots et les panneaux latéraux sont présents et montés correctement.
Pendant le fonctionnement, s'assurer que tous les capots et panneaux latéraux sont fermés.
Ouvrir les capots et les panneaux latéraux uniquement pendant la durée des opérations de montage et de maintenance.
Risque lié aux bouteilles de gaz de protection sous pression.
Cela peut entraîner des dommages corporels et matériels graves, à la suite d'explosions.
Protéger les bouteilles de gaz de protection sous pression contre les fortes chaleurs, les chocs mécaniques, les scories, les flammes nues, les étincelles et les arcs électriques.
Ne pas souder sur des bouteilles de gaz de protection sous pression.
Tenir les bouteilles de gaz de protection éloignées des circuits de soudage et autres circuits électriques.
Ne pas suspendre la torche de soudage à une bouteille de gaz de protection.
Laisser le capuchon de protection sur la soupape de la bouteille de gaz de protection si celle-ci n'est pas utilisée.
Monter les bouteilles de gaz de protection verticalement et les sécuriser contre les chutes conformément aux instructions.
Respecter les indications du fabricant ainsi que les directives nationales et internationales relatives aux bouteilles de gaz de protection et aux accessoires.
Avant chaque transport par grue d'une installation de soudage avec chariot, retirer la bouteille de gaz de protection.
Respecter les consignes de sécurité et de maintenance relatives à la bouteille de gaz de protection ou à une alimentation centrale en gaz.
Danger en cas de fuite de gaz de protection non détectée.
Le gaz de protection est incolore et inodore. Une fuite peut entraîner la raréfaction de l'oxygène dans l'air ambiant.
Cela peut entraîner la mort par suffocation et des dommages corporels graves.
Veiller à assurer une ventilation suffisante.
Un taux de ventilation d'au moins 20 m³ / heure doit être respecté à tout moment.
Fermer la soupape de la bouteille de gaz de protection ou d'une alimentation en gaz centrale si aucun soudage n'est effectué.
Tourner le visage loin de la sortie lorsqu'une soupape d'une bouteille de gaz de protection est ouverte.
Avant toute mise en service, vérifier que la bouteille de gaz de protection ou l'alimentation en gaz centrale ne présente pas de fuite non contrôlée.
En cas d'utilisation d'un adaptateur, procéder à l'étanchéification du filetage côté appareil du raccord de gaz de protection à l'aide d'une bande en Téflon.
Danger en cas de gaz de protection contaminé.
Cela peut entraîner des dommages matériels et des résultats de soudage défectueux.
La qualité du gaz de protection doit répondre aux exigences suivantes :
Taille des particules solides < 40 μm
Point de rosée sous pression < -20 °C
max. Teneur en huile < 25 mg/m³
Risque lié aux composants, pièces et liquides chauds.
Cela peut entraîner des brûlures et des dommages corporels.
Ne pas toucher la pièce à usiner pendant et après le soudage.
Laisser refroidir les composants chauds, les pièces chaudes et les liquides chauds avant de les toucher (par exemple, les torches de soudage).
Éteindre un refroidisseur existant avant de débrancher les tuyaux à réfrigérant.
Risque lié aux scories sortant des pièces à usiner en cours de refroidissement.
Cela peut entraîner des brûlures et des dommages corporels.
Il convient de porter les équipements de protection également pour les travaux de finition sur les pièces à usiner, et de veiller à une protection suffisante des autres personnes.
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Risque d'électrocution en cas de poussières électro-conductrices dans l'appareil.
Cela peut entraîner des dommages corporels et matériels graves.
Utiliser l'appareil uniquement si le filtre à air est monté. Le filtre à air constitue un dispositif de sécurité essentiel pour atteindre l'indice de protection IP 23.

Pour que l'avance du fil-électrode soit optimale, les galets d'entraînement doivent être adaptés au diamètre du fil ainsi qu'à l'alliage du fil.
Utiliser uniquement les galets d'entraînement adaptés au fil-électrode.
Vous trouverez un aperçu des galets d'entraînement disponibles et de leurs possibilités d'utilisation dans le catalogue de pièces de rechange en ligne (OETK).
 | Catalogue de pièces de rechange en ligne (OETK) : |
Risque en cas d'éjection des supports des galets d'entraînement.
Cela peut entraîner des dommages corporels et des blessures.
Lors du déverrouillage du levier, ne pas placer les doigts à gauche et à droite du levier.


Danger en cas de chute des bouteilles de gaz.
Cela peut entraîner des dommages corporels et matériels graves.
Installer les bouteilles de gaz de manière stable sur un sol ferme et plan. Sécuriser les bouteilles de gaz contre les chutes.
Respecter les consignes de sécurité des fabricants de bouteilles de gaz.

Lors de l'établissement d'une connexion de mise à la masse, respecter les points suivants :
Le non-respect de cette consigne peut affecter les résultats de soudage ainsi que le soudage pulsé.
Utiliser un câble de mise à la masse propre pour chaque appareil de soudage.
Maintenir le câble positif et le câble de mise à la masse de même longueur et aussi près que possible l'un de l'autre.
Séparer physiquement les câbles des circuits de soudage des différents appareils de soudage.
Ne pas poser plusieurs câbles de mise à la masse en parallèle ;
si une pose en parallèle ne peut être évitée, respecter une distance minimale de 30 cm entre les câbles du circuit de soudage.
Maintenir le câble de mise à la masse aussi court que possible, prévoir une grande section de câble.
Ne pas croiser les câbles de mise à la masse.
Éviter les matériaux ferromagnétiques entre le câble de mise à la masse et le faisceau de liaison.
Ne pas enrouler les câbles de mise à la masse longs – effet de bobine !
Poser les câbles de mise à la masse longs en boucle.

Ne pas acheminer les câbles de mise à la masse dans des tuyaux en fer, des chemins de câbles métalliques ou des traverses en acier, éviter les conduits de câbles ;
(un acheminement des câbles positifs et des câbles de mise à la masse dans un même tuyau en fer ne pose pas de problème).
Dans le cas de plusieurs câbles de mise à la masse, séparer autant que possible les points de masse les uns des autres au niveau du composant et empêcher les circuits de courant de se croiser sous chaque arc électrique.

Une connexion de mise à la masse commune à plusieurs appareils de soudage ne permettra pas d'obtenir des résultats de soudage optimaux !
En cas de soudage sur un composant avec plusieurs appareils de soudage, une connexion de mise à la masse commune peut grandement influencer les résultats de soudage.
Déconnecter le circuit électrique de soudage !
Prévoir une connexion de mise à la masse pour chaque circuit électrique de soudage !
Ne pas utiliser de câble de mise à la masse commun !
Danger lié à l'effet de ressort du fil-électrode bobiné.
Cela peut entraîner des blessures et des dommages corporels.
Maintenir fermement l'extrémité du fil-électrode lors de la mise en place de la bobine de fil, afin d'éviter les blessures par retour brusque du fil-électrode.
Risque de blessure en cas de basculement de la bobine.
Cela peut entraîner des blessures et des dommages corporels.
Veiller à ce que la bobine de fil soit bien fixée sur le porte-bobine.
Danger lié au basculement de la bobine de fil lorsque la bague de sécurité est placée à l'envers.
Cela peut entraîner des dommages corporels et des dysfonctionnements.
Toujours placer la bague de sécurité conformément à l'illustration suivante.


En cas de travail avec des bobines type panier, utiliser exclusivement l'adaptateur pour bobines type panier fourni lors de la livraison de l'appareil !
Danger lié à l'effet de ressort du fil-électrode bobiné.
Cela peut entraîner des dommages corporels.
Porter des lunettes de protection.
Maintenir fermement l'extrémité du fil-électrode lors de la mise en place de la bobine de fil/bobine type panier, afin d'éviter les blessures par retour brusque du fil-électrode.
Danger en cas de basculement de la bobine type panier.
Cela peut entraîner des blessures et des dommages corporels.
Veiller à ce que l'adaptateur pour bobines type panier avec la bobine type panier soit bien fixé sur le porte-bobine.
Placer la bobine type panier sur l'adaptateur pour bobines type panier fourni de manière à ce que les crans de la bobine type panier reposent à l'intérieur des rainures de guidage de l'adaptateur pour bobines type panier.
Danger lié au basculement de la bobine type panier lorsque la bague de sécurité est placée à l'envers.
Cela peut entraîner des dommages corporels et des dysfonctionnements.
Toujours placer la bague de sécurité conformément à l'illustration suivante.


Un branchement incorrect du commutateur de pôle peut entraîner de mauvaises caractéristiques de soudage ou endommager l'appareil.
Raccorder le commutateur de pôle conformément au fil-électrode utilisé.
Pour savoir si le fil-électrode doit être soudé sur (+) ou sur (-), consulter l'emballage du fil-électrode.

Danger lié à l'effet de ressort du fil-électrode bobiné.
Cela peut entraîner des dommages corporels.
Porter des lunettes de protection.
Maintenir fermement l'extrémité du fil-électrode lors de la mise en place de la bobine de fil/bobine type panier, afin d'éviter les blessures par retour brusque du fil-électrode.
Danger lié à l'extrémité à arêtes vives du fil-électrode.
Cela peut endommager la torche de soudage.
Bien ébarber l'extrémité du fil-électrode avant de l'introduire.
Poser le faisceau de liaison de la torche de soudage le plus droit possible.

Danger en cas de sortie du fil-électrode.
Cela peut entraîner des dommages corporels.
Tenir la torche de soudage de façon à ce que son extrémité ne soit pas dirigée vers le visage ou le corps.
Utiliser des lunettes de protection adaptées.
Ne pas diriger la torche de soudage en direction d'autres personnes.
S'assurer que le fil-électrode soit en contact avec des objets conducteurs d'électricité uniquement lorsque cela est prévu.

L'enfilage du fil-électrode peut être effectué en appuyant sur une touche Insertion du fil présente dans l'installation de soudage ou en appuyant sur la gâchette de torche.
La fenêtre de dialogue « Insertion du fil » s'affiche sur les écrans de l'appareil de soudage et du dévidoir.

Instructions pour l'insertion du fil
Si un contact est établi avec la masse lors de l'insertion du fil, le fil-électrode est automatiquement arrêté.
En appuyant une fois sur la gâchette de torche, le fil-électrode avance de 1 mm.
Régler la pression d'appui de manière à ce que le fil-électrode ne soit pas déformé, tout en garantissant une avance parfaite du fil.

Les valeurs indicatives de pression d'appui figurent sur l'autocollant placé sur l'entraînement à 4 galets.
La bobine de fil ne doit plus se dévider après le relâchement de la gâchette de torche.
Le cas échéant, réajuster le frein.


Danger en cas de montage incorrect.
Cela peut entraîner des dommages corporels et matériels.
Ne pas démonter le frein.
Faire effectuer les travaux de maintenance et d'entretien du frein uniquement par un personnel spécialisé et formé.

Le frein est uniquement disponible en version complète.
L'illustration du frein est uniquement présentée à titre d'information !
IMPORTANT ! Pour des résultats de soudage optimaux, le fabricant recommande d'effectuer un ajustage R/L lors de chaque mise en service et de chaque changement sur l'installation de soudage.
Vous trouverez des informations supplémentaires concernant l'ajustage R/L dans le menu Setup / MIG/MAG / Ajustage R/L à partir de la page (→).
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Risque d'électrocution en cas de poussières électro-conductrices dans l'appareil.
Cela peut entraîner des dommages corporels et matériels graves.
Utiliser l'appareil uniquement si le filtre à air est monté. Le filtre à air constitue un dispositif de sécurité essentiel pour atteindre l'indice de protection IP 23.



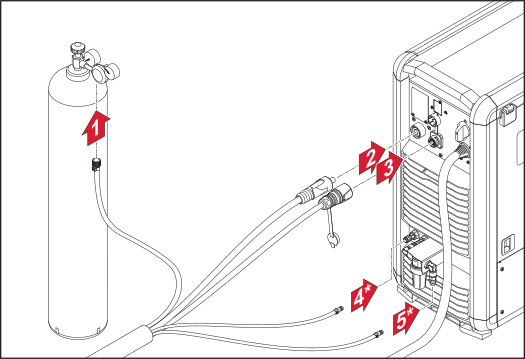

| * | Uniquement lorsque les connecteurs de réfrigérant sont montés dans le dévidoir et sur le faisceau de liaison refroidi par eau |
Danger par surchauffe en raison d'un faisceau de liaison mal posé.
Cela peut endommager les composants de l'installation de soudage.
Poser le faisceau de liaison sans boucle
Ne pas couvrir le faisceau de liaison
Ne pas enrouler le faisceau de liaison à côté ou autour de la bouteille de gaz
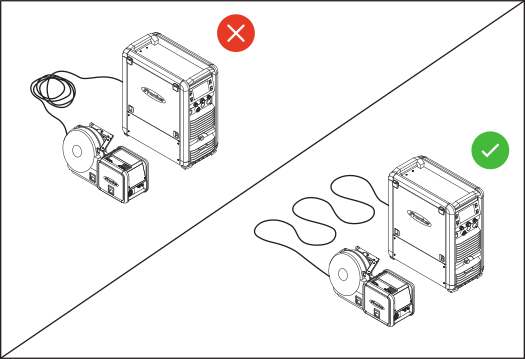
IMPORTANT !


Danger en cas de chute des bouteilles de gaz.
Cela peut entraîner des dommages corporels et matériels graves.
Installer les bouteilles de gaz de manière stable sur un sol ferme et plan. Sécuriser les bouteilles de gaz contre les chutes.
Respecter les consignes de sécurité des fabricants de bouteilles de gaz.

Lors de l'établissement d'une connexion de mise à la masse, respecter les points suivants :
Le non-respect de cette consigne peut affecter les résultats de soudage ainsi que le soudage pulsé.
Utiliser un câble de mise à la masse propre pour chaque appareil de soudage.
Maintenir le câble positif et le câble de mise à la masse de même longueur et aussi près que possible l'un de l'autre.
Séparer physiquement les câbles des circuits de soudage des différents appareils de soudage.
Ne pas poser plusieurs câbles de mise à la masse en parallèle ;
si une pose en parallèle ne peut être évitée, respecter une distance minimale de 30 cm entre les câbles du circuit de soudage.
Maintenir le câble de mise à la masse aussi court que possible, prévoir une grande section de câble.
Ne pas croiser les câbles de mise à la masse.
Éviter les matériaux ferromagnétiques entre le câble de mise à la masse et le faisceau de liaison.
Ne pas enrouler les câbles de mise à la masse longs – effet de bobine !
Poser les câbles de mise à la masse longs en boucle.

Ne pas acheminer les câbles de mise à la masse dans des tuyaux en fer, des chemins de câbles métalliques ou des traverses en acier, éviter les conduits de câbles ;
(un acheminement des câbles positifs et des câbles de mise à la masse dans un même tuyau en fer ne pose pas de problème).
Dans le cas de plusieurs câbles de mise à la masse, séparer autant que possible les points de masse les uns des autres au niveau du composant et empêcher les circuits de courant de se croiser sous chaque arc électrique.

IMPORTANT ! Pour des caractéristiques de soudage optimales, poser le câble de mise à la masse aussi près que possible du faisceau de liaison.
Une connexion de mise à la masse commune à plusieurs appareils de soudage ne permettra pas d'obtenir des résultats de soudage optimaux !
En cas de soudage sur un composant avec plusieurs appareils de soudage, une connexion de mise à la masse commune peut grandement influencer les résultats de soudage.
Déconnecter le circuit électrique de soudage !
Prévoir une connexion de mise à la masse pour chaque circuit électrique de soudage !
Ne pas utiliser de câble de mise à la masse commun !
IMPORTANT ! Pour des résultats de soudage optimaux, le fabricant recommande d'effectuer un ajustage R/L lors de chaque mise en service et de chaque modification sur l'installation de soudage. Plus d'informations sur l'ajustage R/L dans le menu Setup / MIG/MAG / Ajustage R/L à partir de la page (→).
Si un contact est établi avec la masse lors de l'insertion du fil, le fil-électrode est automatiquement arrêté.
En appuyant une fois sur la gâchette de torche, le fil-électrode avance de 1 mm.
Le filtre et la tôle de montage sont fournis avec le refroidisseur optionnel.
Le filtre doit être monté avant la mise en service du refroidisseur !
Le refroidisseur ne doit pas être utilisé sans filtre.


Le filtre et la tôle de montage sont fournis avec le refroidisseur optionnel.
Le filtre doit être monté avant la mise en service du refroidisseur !
Le refroidisseur ne doit pas être utilisé sans filtre.
Lors du montage en usine du refroidisseur optionnel, un bidon de 5 l de réfrigérant est fourni.
Danger en cas d'utilisation de réfrigérant inapproprié.
Cela peut entraîner des dommages matériels.
Utiliser le refroidisseur exclusivement avec Cooling Liquid FCL10/20.
En raison de leur conductivité électrique ou pour des raisons de compatibilité matérielle, les autres réfrigérants ne sont pas recommandés.
Ne pas mélanger plusieurs réfrigérants.
Lors du changement de réfrigérant, remplacer la totalité du réfrigérant.
Danger en cas de fuite de réfrigérant.
Cela peut entraîner des dommages corporels et matériels.
En cas de présence de réfrigérant sur l'extérieur de l'appareil, procéder à un nettoyage immédiat.
S'assurer que le réfrigérant ne peut pas pénétrer à l'intérieur du refroidisseur.

IMPORTANT ! Concernant la cartouche filtrante dans l'orifice de remplissage avant chaque remplissage du réservoir de réfrigérant :
Avant toute mise en service du refroidisseur, s'assurer :
que le refroidisseur contient assez de réfrigérant ;
que le réfrigérant est exempt d'impuretés ;
que la torche de soudage est raccordée.
Dans le menu des composants de l'appareil de soudage, les modes de service suivants peuvent être réglés pour le refroidisseur :
Détails sur les paramètres du refroidisseur à partir de la page (→).
À la fin du soudage, la pompe fonctionne encore pendant 2 minutes, avant de s'arrêter.
Vidanger le réfrigérant
Danger si le réfrigérant est trop chaud.
Cela peut entraîner des brûlures.
Avant d'effectuer toute opération, laisser refroidir le réfrigérant à une température de +25 °C/+77 °F.
Éteindre le refroidisseur avant de débrancher les tuyaux à réfrigérant.

Dès que le tuyau pour vidanger le refroidisseur est branché sur la sortie de réfrigérant, le réfrigérant s'écoule.
Le levage de l'appareil de soudage sur la face avant favorise la vidange complète du refroidisseur.
Le réfrigérant ne doit pas être éliminé dans les égouts.
Le réfrigérant doit être éliminé uniquement en conformité avec les prescriptions nationales et régionales en vigueur.
Lors du changement de réfrigérant, remplacer la totalité du réfrigérant.

En mode Duo, un appareil de soudage avec entraînement du fil intégré est utilisé avec un dévidoir externe supplémentaire.
Le mode Duo permet de partager deux lignes de process de soudage avec un seul appareil de soudage. Le changement de ligne de process de soudage s'effectue via la gâchette de torche, l'appareil de soudage, les éléments de commande du dévidoir ou une commande à distance.
Pour les appareils Multiprocess, en plus des deux lignes de process de soudage MIG/MAG, il est également possible de passer à une ligne de process de soudage TIG.
La torche de soudage TIG est connectée à l'appareil de soudage, la commutation des lignes de process de soudage peut également être effectuée via la torche de soudage TIG.
Pour la ligne de process de soudage TIG, le commutateur de pôle de l'appareil de soudage doit être débranché manuellement.
Danger en cas de torches de soudage ou d'électrodes inutilisés.
En mode Duo, le potentiel de soudage est dû aux électrodes des torches de soudage ou des porte-électrodes inutilisés.
Cela peut entraîner des dommages corporels et matériels dus à des tensions ou des arcs électriques inattendus.
Ne poser les torches de soudage inutilisées que de manière isolée par rapport à la masse.
Ne pas poser la torche de soudage inutilisée sur la pièce à usiner.
Le mode Duo est possible avec des systèmes de soudage à refroidissement par gaz et par eau.
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Risque d'électrocution en cas de poussières électro-conductrices dans l'appareil.
Cela peut entraîner des dommages corporels et matériels graves.
Utiliser l'appareil uniquement si le filtre à air est monté. Le filtre à air constitue un dispositif de sécurité essentiel pour atteindre l'indice de protection IP 23.


L'appareil de soudage peut être verrouillé en appuyant sur une combinaison de touches ou au moyen d'un lecteur externe NFC-Key, pour éviter par ex. un accès non souhaité ou la modification des paramètres de soudage.
Pour verrouiller et déverrouiller l'appareil de soudage, celui-ci doit être actionné.
NFC-Key = carte NFC ou porte-clé NFC
La gestion des utilisateurs sur l'appareil de soudage ou sur le SmartManager offre d'autres fonctions pour le verrouillage et le déverrouillage ainsi que pour la connexion et la déconnexion de différentes personnes.
Plus de détails

Déverrouiller l'appareil de soudage
Plus de détails sur le rôle prédéfini « locked » sous Gestion des utilisateurs à partir de la page (→).
Pour verrouiller et déverrouiller l'appareil de soudage à l'aide d'un(e) NFC-Key, l'option OPT/s NFC Reader /TMC doit être connectée à l'appareil de soudage.
Verrouiller l'appareil de soudage

Déverrouiller l'appareil de soudage
Plus de détails sur le rôle prédéfini « locked » sous Gestion des utilisateurs à partir de la page (→).
Si l'option OPT/s NFC Reader /TMC est connectée, la gestion des utilisateurs est également disponible dans le menu Setup de l'appareil de soudage.
Plus de détails sur la gestion des utilisateurs à partir de la page (→).
Lorsque l'option OPT/s NFC Reader /TMC est connectée, les voyants d'état suivants peuvent être affichés sur le lecteur NFC-Key :


Le mode de service « Mode 4 temps » est conçu pour les soudures d'une certaine longueur.

Le mode de service « Mode spécial 2 temps » se prête particulièrement bien au soudage de matériaux dans les plages de puissance élevées. En mode spécial 2 temps, l'arc électrique commence à faible puissance, permettant ainsi une stabilisation plus simple de l'arc électrique.
Activer le mode spécial 2 temps :

Le mode de service « Mode spécial 4 temps » propose des possibilités de réglage du courant de démarrage et final par rapport au mode 4 temps.

Le mode de service « Soudage par points » est conçu pour assembler par soudage des tôles qui se chevauchent.

Le mode de service « Soudage par points » est conçu pour assembler par soudage des tôles qui se chevauchent.
Presser puis relâcher la gâchette de torche - prédébit de gaz GPr - phase d'intensité de soudage sur la durée de soudage par points SPt - post-débit de gaz GPo.
Appuyer à nouveau sur la gâchette de torche avant la fin de la durée de soudage par points (< SPt) pour arrêter immédiatement le processus.

Le soudage par intervalle en mode 2 temps est conçu pour les soudures courtes sur des tôles fines afin d'éviter un affaissement du matériau de base.

Le soudage par intervalle en mode 4 temps est conçu pour les soudures longues sur des tôles fines afin d'éviter un affaissement du matériau de base.

GPr
Pré-débit de gaz
IS
Phase de courant d'amorçage : échauffement rapide du matériau de base malgré la forte dissipation thermique du début de soudage
tS
Durée du courant d'amorçage
SL1
Pente 1 : diminution continue du courant d'amorçage jusqu'à atteindre l'intensité de soudage
I
Phase d'intensité de soudage : mise à température uniforme du matériau de base chauffé par la première chaleur
IE
Phase de courant final
tE
Durée du courant final
SL2
Pente 2 : diminution continue de l'intensité de soudage jusqu'à atteindre le courant final
GPo
Post-débit de gaz
SPt
Durée de soudage par points.
Iwt
Durée d'impulsion du soudage par intervalle
Ibt
Durée de pause par intervalle
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.
Le refroidisseur intégré au système de soudage commence à fonctionner.
IMPORTANT ! Pour des résultats de soudage optimaux, le fabricant recommande d'effectuer un ajustage R/L lors de chaque mise en service et de chaque modification sur l'installation de soudage.
Plus d'informations sur l'ajustage R/L dans le menu Setup / MIG/MAG / Ajustage R/L disponibles à partir de la page (→).

Molette de réglage gauche | Molette de réglage centrale | Molette de réglage droite |
|---|---|---|
Matériau d'apport | Vitesse d'avance du fil 1) 4) Intensité de soudage 1) Épaisseur de tôle 1) | Mode opératoire de soudage
|
Diamètre du fil-électrode | Mode de service 5) | |
Gaz de protection | Easy JOB | |
Propriété de la caractéristique | Assistant | |
Correction pulsée 2) 6) |
| Correction de la hauteur d'arc électrique 2) 3) 6) |
| 1) | Si l'un de ces paramètres de soudage est modifié dans les modes opératoires de soudage Pulsé et Standard, les autres paramètres sont également ajustés. |
| 2) | pour le mode opératoire de soudage Pulsé |
| 3) | pour le mode opératoire de soudage Standard |
| 4) | pour le mode opératoire de soudage Manuel |
| 5) | selon le mode opératoire de soudage |
| 6) | Selon le mode opératoire de soudage sélectionné, le paramètre affiché sur l'écran de soudage peut être défini. Plus de détails à partir de la page (→). |
| 7) | uniquement pour les appareils /XT |
Si l'un des paramètres de soudage est modifié dans les modes opératoires de soudage Pulsé et Standard, les autres paramètres sont également ajustés.
Paramètres de soudage pour Pulsé et Standard |
Vitesse d'avance du fil *
1,0 à 25 m/min / 39,4 à 984,3 ipm (selon la caractéristique)
Courant [A] *
Plage de réglage : selon le mode opératoire de soudage et le programme de soudage sélectionnés.
Une valeur indicative calculée à partir des paramètres programmés est affichée automatiquement avant le début du soudage. La valeur réelle actuelle est affichée au cours du soudage.
Épaisseur de tôle [mm/inch] *
Plage de réglage : selon le mode opératoire de soudage et le programme de soudage sélectionnés.
Correction pulsée
Pour corriger l'énergie d'impulsion en cas de soudage pulsé
La correction pulsée est réglée à l'aide de la molette de réglage gauche.
-10 à +10
Réglage usine : 0
- ... faible force de détachement de la goutte
0 ... force de détachement de la goutte neutre
+ ... force de détachement de la goutte plus élevée
Correction dynamique
Pour régler le courant de court-circuit et le courant de rupture de court-circuit lors du soudage standard
La correction dynamique est réglée à l'aide de la molette de réglage gauche.
-10 à +10
Réglage usine : 0
| -10 | arc électrique plus dur (courant plus élevé en cas de rupture de court-circuit, augmentation des projections de soudure) |
| +10 | arc électrique plus doux (courant plus faible en cas de rupture de court-circuit, formation réduite de projections de soudure) |
Correction de la hauteur de l'arc électrique
Pour corriger la hauteur de l'arc électrique
La correction de longueur d'arc est réglée avec la molette de réglage droite.
-10 à +10
Réglage usine : 0
- ... hauteur d'arc électrique plus courte
0 ... hauteur d'arc électrique neutre
+ ... hauteur d'arc électrique plus longue
| * | Si l'un de ces trois paramètres est modifié, les autres paramètres sont également ajustés. |
Pour Pulsé et Standard, les paramètres suivants peuvent être réglés pour être affichés à l'écran de soudage :
Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→).
Paramètres de soudage pour le mode manuel |
Vitesse d'avance du fil
Pour régler un arc électrique plus ferme et plus stable
1,0 à 25 m/min / 39,4 à 984,3 ipm
Dynamique
Pour influencer la dynamique de court-circuit au moment du transfert de goutte
La dynamique est réglée avec la molette de réglage gauche.
0 à 10
Réglage usine : 1,5
0 ... arc électrique plus ferme et plus stable
10 ... arc électrique plus doux et à faibles projections
Tension [V]
La tension est réglée avec la molette de réglage droite.
Plage de réglage : selon le mode opératoire de soudage et le programme de soudage sélectionnés.
Une valeur indicative calculée à partir des paramètres programmés est affichée automatiquement avant le début du soudage. La valeur réelle actuelle est affichée au cours du soudage.
Pour le mode manuel, les paramètres suivants peuvent être définis pour l'affichage sur l'écran de soudage :
Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→).
Plus de détails sur les paramètres Setup à partir de la page (→).
Danger en cas de sortie du fil-électrode.
Cela peut entraîner des dommages corporels.
Tenir la torche de soudage de façon à ce que son extrémité ne soit pas dirigée vers le visage ou le corps.
Utiliser des lunettes de protection adaptées.
Ne pas diriger la torche de soudage en direction d'autres personnes.
S'assurer que le fil-électrode soit en contact avec des objets conducteurs d'électricité uniquement lorsque cela est prévu.
Les données numériques de soudage sont enregistrées comme valeur moyenne à chaque fin de soudage et s'affichent à l'écran.
Il est possible que des paramètres réglés sur un panneau de commande de l'un des composants périphériques tels que le dévidoir ou la commande à distance ne puissent pas être modifiés sur le panneau de commande de l'appareil de soudage.
L'assistant des paramètres de soudage assiste le soudeur lors du choix des paramètres de soudage. La recommandation de paramètres peut être acceptée ou enregistrée en tant que job.
L'assistant des paramètres de soudage assiste le soudeur lors du choix des paramètres de soudage. La recommandation de paramètres peut être acceptée ou enregistrée en tant que job.


Les paramètres de soudage peuvent maintenant être soudés ou enregistrés en tant qu'EasyJob.
Le soudage par points est effectué pour les assemblages accessibles d'un seul côté sur des tôles qui se chevauchent.
Le soudage par intervalle doit être désactivé pour le soudage par points.
Menu Setup - MIG/MAG - Mode de service Setup - Intervalle = off
Dès que le mode de service Soudage par points a été sélectionné, le paramètre Durée de soudage par points est disponible dans le menu supplémentaire de gauche.
La durée de soudage par points peut également être réglée dans le menu supplémentaire.
Pour plus de détails sur le menu supplémentaire à partir de la page (→).
Danger en cas de sortie du fil-électrode.
Cela peut entraîner des dommages corporels.
Tenir la torche de soudage de façon à ce que son extrémité ne soit pas dirigée vers le visage ou le corps.
Utiliser des lunettes de protection adaptées.
Ne pas diriger la torche de soudage en direction d'autres personnes.
S'assurer que le fil-électrode soit en contact avec des objets conducteurs d'électricité uniquement lorsque cela est prévu.
Procédure à suivre pour réaliser un point de soudure :
Les paramètres de début et de fin de soudage sont également actifs pour le soudage par points.
Dans le menu Setup, sous MIG/MAG / Début/Fin, il est ainsi possible de définir un début et une fin de soudage pour le soudage par points.
Lorsque le temps de courant final est activé, le soudage ne se termine pas à l'issue de la durée de soudage par points paramétrée, mais lorsque les durées de Slope (rampe) et de courant final sont écoulées.
Option alternative pour activer l'intervalle :
Appuyer sur la molette de réglage centrale pendant plus de deux secondes
Le menu Fonctions s'ouvre.
Sélectionner et activer l'intervalle
Une fois l'intervalle activé, les paramètres Durée d'impulsion du soudage par intervalle, Temps de pause par intervalle et Cycles par intervalle sont disponibles dans les menu supplémentaires de gauche et de droite.
Danger en cas de sortie du fil-électrode.
Cela peut entraîner des dommages corporels.
Tenir la torche de soudage de façon à ce que son extrémité ne soit pas dirigée vers le visage ou le corps.
Utiliser des lunettes de protection adaptées.
Ne pas diriger la torche de soudage en direction d'autres personnes.
S'assurer que le fil-électrode soit en contact avec des objets conducteurs d'électricité uniquement lorsque cela est prévu.
Procédure à suivre pour le soudage par intervalle :
EasyJob = Enregistrer les paramètres de soudage actuels
L'EasyJob enregistré peut être appelé à tout moment en appuyant sur une touche.
Selon les touches multifonctionnelles existantes, 4 EasyJobs au maximum peuvent être enregistrés.
Les EasyJobs sont enregistrés sous les numéros 1 à 4.
L'enregistrement d'un EasyJob écrase l'EasyJob enregistré sous le même numéro !
Après env. 3 secondes, une touche avec un cadre vert et le symbole d'enregistrement s'affiche à l'écran.

Les paramètres sont enregistrés. Les paramètres enregistrés en dernier sont activés.
EasyJob = Enregistrer les paramètres de soudage actuels
L'EasyJob enregistré peut être appelé à tout moment en appuyant sur une touche.
Selon les touches multifonctionnelles existantes, 4 EasyJobs au maximum peuvent être enregistrés.
Les EasyJobs sont enregistrés sous les numéros 1 à 4.
L'enregistrement d'un EasyJob écrase l'EasyJob enregistré sous le même numéro !
Après env. 3 secondes, une touche avec un cadre vert et le symbole d'enregistrement s'affiche à l'écran.
Les paramètres sont enregistrés. Les paramètres enregistrés en dernier sont activés.
Si l'option OPT/s Job est disponible, jusqu'à 1 000 jobs peuvent être enregistrés et reproduits sur l'appareil de soudage.
La sauvegarde de jobs peut uniquement être effectuée en dehors du mode de soudage. Lors de la sauvegarde de jobs, les paramètres de process et certains préréglages de la machine sont également pris en compte, en plus des paramètres de soudage actuels.

| * | Explication de la saisie de texte à la page (→), étape 2 |
Avant d'appeler un job, s'assurer que l'installation de soudage correspondant au job est montée et installée.
IMPORTANT ! En mode Job, seul le paramètre de soudage « JOB » peut être modifié, les autres paramètres de soudage peuvent uniquement être consultés ou modifiés dans le cadre des seuils de correction du job.
La fonction de chargement d'EasyJob permet de charger les données d'un job enregistré ou de charger des EasyJobs dans l'écran de soudage. Les paramètres de soudage correspondant peuvent être affichés, soudés, modifiés ou enregistrés comme nouveau job ou EasyJob.
La fonction de chargement d'EasyJob permet de charger les données d'un job enregistré ou de charger des EasyJobs dans l'écran de soudage. Les paramètres de soudage correspondant peuvent être affichés, soudés, modifiés ou enregistrés comme nouveau job ou EasyJob.

Des seuils de correction pour la puissance de soudage et la hauteur d'arc peuvent être définis individuellement pour chaque job.
Si des seuils de correction sont définis pour un job, la puissance de soudage et la hauteur d'arc peuvent être corrigées lors du soudage en mode job, dans les limites établies pour le job concerné.
| * | Explication de la saisie de texte à la page (→), étape 2 |
Le soudage TIG sans Multiprocess concerne les appareils suivants :
Fortis 400 C /GW*
Fortis 500 C /GW*
Fortis 320 /GW
Fortis 400 /GW
Fortis 500 /GW
| * | Les appareils Fortis 400 C /GW et Fortis 500 C /GW sont livrés de série sans fonction Multiprocess. |
Le soudage TIG sans Multiprocess concerne les appareils suivants :
Fortis 400 C /GW*
Fortis 500 C /GW*
Fortis 320 /GW
Fortis 400 /GW
Fortis 500 /GW
| * | Les appareils Fortis 400 C /GW et Fortis 500 C /GW sont livrés de série sans fonction Multiprocess. |
Le soudage TIG sans Multiprocess concerne les appareils suivants :
Fortis 400 C /GW*
Fortis 500 C /GW*
Fortis 320 /GW
Fortis 400 /GW
Fortis 500 /GW
| * | Les appareils Fortis 400 C /GW et Fortis 500 C /GW sont livrés de série sans fonction Multiprocess. |
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.
Risque de dommages corporels et matériels par décharge électrique.
Dès que l'interrupteur secteur est placé sur - I -, l'électrode en tungstène de la torche de soudage est conductrice de courant.
Veiller à ce que l'électrode en tungstène n'entre en contact ni avec des personnes, ni avec des pièces conductrices, ni avec des éléments mis à la terre (par ex. boîtier, etc.).
Il est possible que des paramètres réglés sur un panneau de commande de l'un des composants périphériques tels que le dévidoir ou la commande à distance ne puissent pas être modifiés sur le panneau de commande de l'appareil de soudage.
Tension de décrochage
pour le réglage d'une valeur de tension, pour laquelle le soudage peut être arrêté en soulevant légèrement la torche de soudage TIG. 10,0 - 30,0 V
Réglage usine : 14 V
Courant principal (I1)
3 à 270 A ... Fortis 270 C
3 à 320 A ... Fortis 320 C / Fortis 320
3 à 400 A ... Fortis 400 C / Fortis 400
3 à 500 A ... Fortis 500 C / Fortis 500
Réglage usine : 50 A
Sensibilité Comfort Stop
Pour activer / désactiver la fonction TIG Comfort Stop
off / 0,1 à 1,0 V
Réglage usine : 0,8 V
À la fin du soudage, l'intensité de soudage se déconnecte automatiquement dès que la hauteur d'arc augmente nettement. On empêche ainsi l'arc électrique de s'allonger inutilement en relevant la torche de soudage TIG avec vanne de gaz.
Déroulement :

L'arc électrique s'amorce lorsque l'électrode en tungstène touche la pièce à souder.


*) Abaissement intermédiaire
Lors de l'abaissement intermédiaire, l'intensité de soudage est abaissée au courant de descente réglé I2 pendant la phase de courant principal.


| GPr | Temps de prédébit de gaz |
| SPt | Durée de soudage par points |
| IS | Courant de démarrage : réchauffement délicat avec peu d'intensité de soudage afin de positionner correctement le matériau d'apport. |
| IE | Courant final : pour éviter que le matériau de base ne surchauffe localement par accumulation de chaleur à la fin du soudage. Ceci permet d'empêcher un éventuel affaissement de la soudure. |
| tUP | Phase UpSlope : augmentation continue du courant de démarrage jusqu'au courant principal (intensité de soudage) I1 |
| tDOWN | Phase d'évanouissement : réduction continue de l'intensité de soudage jusqu'au courant de cratère final |
| I1 | Phase de courant principal (intensité de soudage) : uniformisation de la température du matériau de base chauffé par la première arrivée de chaleur |
| I2 | Courant de descente : abaissement intermédiaire de l'intensité de soudage pour éviter la surchauffe locale du matériau de base |
| GPO | Post-débit de gaz |
Si l'option Multiprocess OPT/s MP 400/500 ou OPT/s MP 400/500 XT /600V est présente sur l'appareil de soudage, les connecteurs suivants sont également disponibles sur l'appareil de soudage :
Si l'option Multiprocess est disponible, davantage de paramètres de soudage TIG sont également disponibles.
Préparation pour le soudage TIG si une option Multiprocess est disponible sur l'appareil de soudage :
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.
Risque de dommages corporels et matériels par décharge électrique.
Dès que l'interrupteur secteur est placé sur - I -, l'électrode en tungstène de la torche de soudage est conductrice de courant.
Veiller à ce que l'électrode en tungstène n'entre en contact ni avec des personnes, ni avec des pièces conductrices, ni avec des éléments mis à la terre (par ex. boîtier, etc.).
Il est possible que des paramètres réglés sur un panneau de commande de l'un des composants périphériques tels que le dévidoir ou la commande à distance ne puissent pas être modifiés sur le panneau de commande de l'appareil de soudage.
Pour les appareils de soudage Fortis 270 C et Fortis 320 C ou si l'option Multiprocess OPT/s MP 400/500 ou OPT/s MP 400/500 XT /600V est disponible sur l'appareil de soudage, les paramètres de soudage TIG suivants sont disponibles :
Courant de démarrage IS
0 à 200 % (du courant principal)
Réglage usine : 50 %
UpSlope
off ; 0,1 à 30,0 s
Réglage usine : 0,5 s
IMPORTANT ! La valeur UpSlope enregistrée vaut pour les modes 2 temps et 4 temps.
Courant principal I1
3 à 270 A ... Fortis 270 C
3 à 320 A ... Fortis 320 C
3 à 400 A ... Fortis 400 C
3 à 500 A ... Fortis 500 C
Réglage usine : -
IMPORTANT ! Pour les torches de soudage à fonction Up/Down, il est possible de sélectionner toute la plage de réglage pendant la marche à vide de l'appareil.
Courant de descente I2
uniquement en mode 4 temps
0 à 200 % (du courant principal I1)
Réglage usine : 50 %
I2 < 100 %
Réduction brève, adaptée de l'intensité de soudage
(par exemple en cas de changement du fil d'apport pendant le process de soudage)
I2 > 100 %
Augmentation brève, adaptée de l'intensité de soudage
(par exemple pour souder sur les points de soudage avec une puissance supérieure)

Les valeurs de Rampe1 et Rampe2 peuvent être réglées dans les paramètres de soudage TIG.
Évanouissement
off ; 0,1 à 30,0 s
Réglage usine : 1,0 s
IMPORTANT ! La valeur d'évanouissement enregistrée vaut pour les modes 2 temps et 4 temps.
Courant final IE
0 à 100 % (du courant principal)
Réglage usine : 30 %
Pour TIG, les paramètres suivants peuvent être définis pour l'affichage sur l'écran de soudage :
Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→).
Plus de détails sur les paramètres Setup à partir de la page (→).
L'arc électrique s'amorce lorsque l'électrode en tungstène touche la pièce à souder.
Procédure à suivre pour l'amorçage de l'arc électrique au moyen de l'amorçage par contact :

Une surcharge de l'électrode en tungstène peut entraîner un détachement de matière au niveau de l'électrode, ceci apportant des impuretés dans le bain de fusion.
En cas de surcharge de l'électrode en tungstène, le voyant « Électrode surchargée » s'allume dans la zone centrale de l'écran (plus de détails à partir de la page (→)).
Le voyant « Électrode surchargée » dépend du diamètre d'électrode paramétré et de l'intensité de soudage.
L'intensité de soudage réglée au début du soudage ne doit pas toujours être considérée comme adéquate pour l'ensemble du processus de soudage :
La fonction Soudage TIG pulsé (soudage TIG avec intensité de soudage pulsée) peut être une solution :
un courant de base plus faible (2) augmente après une montée rapide pour atteindre un courant d'impulsion nettement supérieur, puis retombe après un rapport cyclique (5) au courant de base (2).
Avec le soudage TIG pulsé, de petites sections du point de soudage fondent rapidement, puis durcissent à nouveau tout aussi rapidement.
Dans les applications manuelles, avec le soudage TIG pulsé, le fil d'apport est placé en phase de courant maximal (uniquement possible dans la basse plage de fréquence de 0,25 à 5 Hz).
Le soudage TIG pulsé est utilisé pour souder des tubes en acier dans des situations contraignantes ou pour souder des tôles minces.
Mode de fonctionnement du soudage TIG pulsé :

Légende :
(1) Courant principal, (2) Courant de base, (3) Courant de démarrage, (4) UpSlope, (5) Fréquence d'impulsion *
(6) Rapport cyclique, (7) Évanouissement, (8) Courant final
* (1/F-P = intervalle de temps entre deux impulsions)
L'appareil de soudage prédéfinit le courant de base et le rapport cyclique.
L'intensité de soudage réglée au début du soudage ne doit pas toujours être considérée comme adéquate pour l'ensemble du processus de soudage :
La fonction Soudage TIG pulsé (soudage TIG avec intensité de soudage pulsée) peut être une solution :
un courant de base plus faible (2) augmente après une montée rapide pour atteindre un courant d'impulsion nettement supérieur, puis retombe après un rapport cyclique (5) au courant de base (2).
Avec le soudage TIG pulsé, de petites sections du point de soudage fondent rapidement, puis durcissent à nouveau tout aussi rapidement.
Dans les applications manuelles, avec le soudage TIG pulsé, le fil d'apport est placé en phase de courant maximal (uniquement possible dans la basse plage de fréquence de 0,25 à 5 Hz).
Le soudage TIG pulsé est utilisé pour souder des tubes en acier dans des situations contraignantes ou pour souder des tôles minces.
Mode de fonctionnement du soudage TIG pulsé :
Légende :
(1) Courant principal, (2) Courant de base, (3) Courant de démarrage, (4) UpSlope, (5) Fréquence d'impulsion *
(6) Rapport cyclique, (7) Évanouissement, (8) Courant final
* (1/F-P = intervalle de temps entre deux impulsions)
L'appareil de soudage prédéfinit le courant de base et le rapport cyclique.
La fonction de pointage est disponible pour le soudage TIG.
Dès qu'une durée est réglée pour le paramètre Setup Pointage (4), les modes 2 temps et 4 temps sont réglés sur la fonction de pointage. Le déroulement des modes de service reste le même.
Le voyant Pointage (TAC) s'allume dans la zone centrale de l'écran.
Pendant cette durée, une intensité de soudage pulsée est disponible pour favoriser la fusion du bain de fusion au pointage de deux composants.
Mode de fonctionnement de la fonction de pointage avec le soudage TIG :
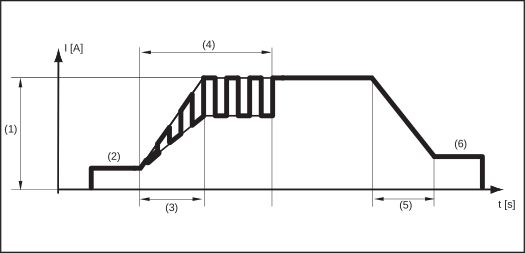
Légende :
(1) Courant principal, (2) Courant de démarrage, (3) UpSlope, (4) Durée de l'intensité de soudage pulsée pour le process de pointage, (5) Évanouissement, (6) Courant final
La règle suivante s'applique pour l'intensité de soudage pulsée :
L'appareil de soudage règle automatiquement les paramètres du mode pulsé en fonction du courant principal programmé (1).
Il est inutile de régler les paramètres du mode pulsé.
En fonction de la durée de pointage réglée, l'intensité de soudage pulsée peut durer jusqu'à la phase de courant final (6).
Une fois la durée de pointage écoulée, le soudage se poursuit avec une intensité de soudage constante, les paramètres du mode pulsé éventuellement réglés sont disponibles.
Pour savoir si les électrodes enrobées doivent être soudées sur le pôle positif ou sur le pôle négatif, consulter l'emballage ou l'impression des électrodes enrobées.
Pour savoir si les électrodes enrobées doivent être soudées sur le pôle positif ou sur le pôle négatif, consulter l'emballage ou l'impression des électrodes enrobées.
Pour savoir si les électrodes enrobées doivent être soudées sur le pôle positif ou sur le pôle négatif, consulter l'emballage ou l'impression des électrodes enrobées.
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.
Risque de dommages corporels et matériels par décharge électrique.
Dès que l'interrupteur secteur est placé sur - I -, l'électrode enrobée dans le porte-électrode est conductrice de courant.
Veiller à ce que l'électrode enrobée n'entre en contact ni avec des personnes, ni avec des pièces conductrices, ni avec des éléments mis à la terre (par ex. le boîtier, etc.).
Le soudage CEL n'est possible qu'avec les appareils de soudage /XT.
Pour le soudage manuel à l'électrode enrobée, les paramètres suivants peuvent être réglés et affichés :
Courant d'amorçage
Pour régler la valeur de courant d'amorçage dans une plage de 0 à 200 % de l'intensité de soudage réglée afin d'éviter les inclusions de scories ou les défauts de liaison.
Le courant d'amorçage dépend de chaque type d'électrode.
0 à 200 %
Réglage usine : 150 %
Le courant d'amorçage est actif pendant la durée de courant d'amorçage réglée dans le menu Setup.
Courant principal [A]
Plage de réglage : selon l'appareil de soudage existant.
Une valeur indicative calculée à partir des paramètres programmés est affichée automatiquement avant le début du soudage. La valeur réelle actuelle est affichée au cours du soudage.
Dynamique
Pour influencer la dynamique de court-circuit au moment du transfert de goutte
0 à 100
Réglage usine : 20
0 ... arc électrique plus doux et à plus faibles projections
100 ... arc électrique plus ferme et plus stable
Pour le soudage manuel à l'électrode enrobée, les paramètres Setup suivants peuvent être définis en tant que dernier paramètre de soudage :
Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→).
Plus de détails sur les paramètres Setup à partir de la page (→).
Pour le soudage CEL, les paramètres suivants peuvent être réglés et affichés sous « Soudage » :
Courant d'amorçage
Pour régler la valeur de courant d'amorçage dans une plage de 0 à 200 % de l'intensité de soudage réglée afin d'éviter les inclusions de scories ou les défauts de liaison.
Le courant d'amorçage dépend de chaque type d'électrode.
0 à 200 %
Réglage usine : 150 %
Le courant d'amorçage est actif pendant la durée de courant d'amorçage réglée dans les paramètres de process.
Courant principal [A]
Plage de réglage : selon l'appareil de soudage existant.
Une valeur indicative calculée à partir des paramètres programmés est affichée automatiquement avant le début du soudage. La valeur réelle actuelle est affichée au cours du soudage.
Dynamique
Pour influencer la dynamique de court-circuit au moment du transfert de goutte
0 à 100
Réglage usine : 20
0 ... arc électrique plus doux et à plus faibles projections
100 ... arc électrique plus ferme et plus stable
Pour le soudage manuel à l'électrode enrobée, les paramètres Setup suivants peuvent être définis en tant que dernier paramètre de soudage :
Plus de détails sur la définition du paramètre affiché à l'écran de soudage à partir de la page (→).
Plus de détails sur les paramètres Setup à partir de la page (→).
Quand l'arc électrique devient plus court, la tension de soudage peut s'abaisser au point que l'électrode enrobée peut rester collée. En outre, l'électrode enrobée peut cuire à bloc.
Une fois activée, la fonction Anti-Stick empêche l'électrode enrobée de cuire à bloc. Le système de soudage met l'intensité de soudage hors service dès que l'électrode enrobée commence à coller. Le soudage peut continuer sans problème dès que l'électrode enrobée a été détachée de la pièce à souder.
La fonction Anti-Stick est activée et désactivée dans le menu Électrode enrobée.
Le soudage à l'électrode pulsé est un mode opératoire de soudage par électrodes enrobées avec une intensité de soudage pulsée, par exemple pour souder des tubes en acier dans des situations de contrainte ou pour souder des tôles minces.
L'intensité de soudage réglée au début du soudage ne doit pas toujours être considérée comme adéquate pour l'ensemble du processus de soudage :Lors du soudage à l'électrode pulsé, un courant de base inférieur IG augmente après une montée rapide au courant d'impulsion nettement supérieur IP, puis retombe au courant de base IG après un certain temps tdcy.
Le courant de base, le courant d'impulsion et le temps sont spécifiés par l'appareil de soudage en fonction de la fréquence d'impulsion FP réglée.
Avec le soudage à l'électrode pulsé, de petites sections du point de soudage fondent rapidement, puis durcissent à nouveau tout aussi rapidement.
Intensité de soudage en cas de soudage à l'électrode pulsé :

Pour le soudage à l'électrode pulsé, la caractéristique d'électrode doit être réglée sur « Constante I ».
Danger en cas d'erreur de manipulation et d'erreur en cours d'opération.
Cela peut entraîner des dommages corporels et matériels graves.
Toutes les fonctions et tous les travaux décrits dans le présent document doivent uniquement être exécutés par du personnel techniquement qualifié.
Ce document doit être lu et compris dans son intégralité.
Lire et comprendre toutes les consignes de sécurité et la documentation utilisateur de cet appareil et de tous les composants périphériques.
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux de maintenance ou d'entretien, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Après ouverture de l'appareil, s'assurer, à l'aide d'un appareil de mesure approprié, que les composants à charge électrique (condensateurs, par ex.) sont déchargés.
IMPORTANT ! Un câble de mise à la masse avec une section de câble de 120 mm² est nécessaire pour le gougeage.
Risque de dommages corporels et matériels par décharge électrique.
Dès que l'interrupteur secteur est placé sur - I -, l'électrode dans la torche de gougeage est conductrice de courant.
Veiller à ce que l'électrode n'entre en contact ni avec des personnes, ni avec des pièces conductrices ou des éléments mis à la terre (par ex. le boîtier).
Danger en cas de bruit de fonctionnement fort.
Cela peut entraîner des dommages corporels.
Utiliser des protections auditives appropriées lors du gougeage !
Il est possible que des paramètres réglés sur un panneau de commande de l'un des composants périphériques tels que le dévidoir ou la commande à distance ne puissent pas être modifiés sur le panneau de commande de l'appareil de soudage.
Les paramètres de tension de décrochage et de temps du courant de démarrage sont ignorés.
En cas d'intensités de courant plus élevées, guider la torche de gougeage avec les deux mains !
Utiliser un casque de soudage adapté.
L'angle de placement de l'électrode carbone et la vitesse de gougeage déterminent la profondeur du joint.
Les paramètres de gougeage correspondent aux paramètres de soudage manuel à l'électrode enrobée, voir page (→).

Les menus disponibles sont affichés :

|
|
| * | Pour les appareils de soudage /XT, le menu CEL est également affiché. |

Un menu sélectionné est mise en évidence à l'écran entre deux lignes bleues.
Le premier paramètre ou groupe de paramètres du menu est sélectionné et peut être édité.
Un paramètre ou un groupe de paramètres sélectionné est également mis en évidence sur l'écran entre deux lignes bleues.

Les menus disponibles sont affichés :
|
|
| * | Pour les appareils de soudage /XT, le menu CEL est également affiché. |
Un menu sélectionné est mise en évidence à l'écran entre deux lignes bleues.
Le premier paramètre ou groupe de paramètres du menu est sélectionné et peut être édité.
Un paramètre ou un groupe de paramètres sélectionné est également mis en évidence sur l'écran entre deux lignes bleues.
Ouvrir le groupe de paramètres
Les paramètres présents dans le groupe sont affichés et peuvent être modifiés.
Régler les paramètres
La valeur du paramètre est mise en évidence et peut maintenant être modifiée

L'icône du menu est affichée en blanc.
Peu importe où l'on se trouve dans le menu Setup, après avoir appuyé sur la touche Menu, l'écran de soudage s'affiche.
Appuyer à nouveau sur la touche Menu permet d'afficher le dernier menu consulté.
Dans le menu Setup, certains paramètres sont affichés en gris, car ils n'ont aucune fonction, compte-tenu des réglages actuellement sélectionnés.
Les paramètres grisés peuvent être sélectionnés mais ne peuvent pas être modifiés.
Les paramètres grisés n'ont aucune influence sur le process de soudage en cours ou sur le résultat du soudage.
Les données du système actuelles s'affichent.
 | Intensité de soudage en A. | ||||||
 | Tension de soudage en V | ||||||
| Vitesse d'avance du fil en m/min ou ipm. | ||||||
 | Puissance d'arc électrique à partir des valeurs actuelles en kW Si la vitesse de soudage est connue, l'énergie électrique de soudage peut être calculée : E = IP/vs
| ||||||
 | Durée de la soudure actuelle en s | ||||||
 | Énergie d'arc électrique en kJ E = IE/L
L'énergie d'arc électrique est privilégiée en cas de soudage manuel pour le calcul de l'énergie électrique de soudage. | ||||||
 | Heures de fonctionnement totales de l'appareil de soudage en h | ||||||
 | Temps d'arc en h | ||||||
 | Soudure actuelle | ||||||
| Entraînement du fil dans l'appareil de soudage | ||||||
 | Dévidoir externe |
Les données du système actuelles s'affichent.
| Intensité de soudage en A. | ||||||
| Tension de soudage en V | ||||||
| Vitesse d'avance du fil en m/min ou ipm. | ||||||
| Puissance d'arc électrique à partir des valeurs actuelles en kW Si la vitesse de soudage est connue, l'énergie électrique de soudage peut être calculée : E = IP/vs
| ||||||
| Durée de la soudure actuelle en s | ||||||
| Énergie d'arc électrique en kJ E = IE/L
L'énergie d'arc électrique est privilégiée en cas de soudage manuel pour le calcul de l'énergie électrique de soudage. | ||||||
| Heures de fonctionnement totales de l'appareil de soudage en h | ||||||
| Temps d'arc en h | ||||||
| Soudure actuelle | ||||||
| Entraînement du fil dans l'appareil de soudage | ||||||
| Dévidoir externe |
Pour le début et la fin du soudage, les paramètres de process suivants peuvent être réglés et affichés :
Courant d'amorçage
pour régler le courant d'amorçage en soudage MIG/MAG (par ex. lors d'un amorçage de soudage de l'aluminium)
0 à 400 % (de l'intensité de soudage)
Réglage usine : 135 %
Courant d'amorçage
zpour définir la durée pendant laquelle le courant d'amorçage doit être activé
off / 0,1 à 10,0 s
Réglage usine : off
Rampe 1
pour définir la durée pendant laquelle le courant de d'amorçage diminue ou augmente jusqu'à atteindre l'intensité de soudage
0,0 à 9,9 s
Réglage usine : 1,0 s
Rampe 2
pour définir la durée pendant laquelle l'intensité de soudage diminue ou augmente jusqu'à atteindre le courant de cratère final (courant final).
0,0 à 9,9 s
Réglage usine : 1,0 s
Courant final
pour définir le courant de cratère final (courant final), afin
0 à 400 % (de l'intensité de soudage)
Réglage usine : Vitesse de soudage
Temps de courant final
pour définir la durée pendant laquelle le courant final doit être activé
off / 0,1 à 10,0 s
Réglage usine : off
Retour du fil
Pour régler la valeur de retour du fil (= valeur de combinaison du mouvement de retour du fil et d'une durée) lors d'un soudage MIG/MAG manuel
Le retour du fil dépend de l'équipement de la torche de soudage.
0,0 à 10,0
Réglage usine : 0,0
Soudage par points
2 temps / 4 temps
Réglage d'usine : 4 temps
Durée de soudage par points
0,1 à 10,0 s
Réglage usine : 1,0 s
Intervalle
Pour activer / désactiver le soudage par intervalle
off/on
Réglage usine : off
Cycles par intervalle
Continu / 1 à 99
Réglage usine : continu
Durée d'impulsion du soudage par intervalle
0,01 à 9,9 s
Réglage usine : 0,3 s
Durée de pause par intervalle
off / 0,01 à 9,9 s
Réglage usine : 0,3 s
Pour les mix de process, les paramètres de process suivants peuvent être réglés sous « Mix de process » :
Correction supérieure de la durée de puissance
Pour régler la durée de la phase de process chaude lors d'un mix de process
-10,0 à +10,0
Réglage usine : 0
Les corrections supérieure et inférieure de la durée de puissance permettent de régler le rapport entre les phases de process chaude et froide.
Une augmentation de la correction supérieure de durée de puissance entraîne une réduction de la fréquence de process et un allongement de la phase de process en mode pulsé.
Une réduction de la correction supérieure de durée de puissance entraîne une augmentation de la fréquence de process et un raccourcissement de la phase de process en mode pulsé.
Correction inférieure de la durée de puissance
Pour régler la durée de la phase de process froide lors d'un mix de process
-10,0 à +10,0
Réglage usine : 0
Les corrections supérieure et inférieure de la durée de puissance permettent de régler le rapport entre les phases de process chaude et froide.
Correction inférieure de puissance
Pour régler le gain d'énergie pour la phase de process froide lors d'un mix de process
-10,0 à +10,0
Réglage usine : 0
Une augmentation de la correction inférieure de puissance entraîne une vitesse d'avance du fil plus élevée et ainsi un apport d'énergie plus élevé dans la phase froide de process standard.

| (1) | Correction inférieure de puissance |
| (2) | Correction durée temps froid |
| (3) | Correction durée temps chaud |
| vD | Vitesse d'avance du fil |
Dans les préréglages du gaz, les paramètres de process suivants peuvent être réglés et affichés :
Pré-débit de gaz
Pour régler le temps de débit de gaz avant l'amorçage de l'arc électrique
0 à 9,9 s
Réglage usine : 0,1 s
Post-débit de gaz
Pour régler le temps de débit de gaz après la coupure de l'arc électrique
0 à 60 s
Réglage usine : 0,5 s
Pour le soudage SynchroPuls, les paramètres de process suivants peuvent être réglés :
(1) Synchropuls
pour activer/désactiver SynchroPuls
off/on
Réglage usine : on
(2) Vitesse d'avance du fil
pour régler la vitesse moyenne d'avance du fil et, donc, la puissance de soudage en mode Synchropuls
Par ex. : 2 à 25 m/min (ipm)
(en fonction de la vitesse d'avance du fil et de la caractéristique de soudage)
Réglage usine : 5,0 m/min
(3) Variation vitesse d'avance du fil
Pour régler la variation de l'avance du fil :
en mode SynchroPuls, la vitesse d'avance du fil réglée est alternativement revue à la hausse et à la baisse, à hauteur de la variation de l'avance du fil. Les paramètres concernés s'adaptent en fonction de l'accélération ou du ralentissement de la vitesse d'avance du fil.
0,1 à 3,0 m/min / 5 à 115 ipm
Réglage usine : 2,0 m/min
(4) Fréquence F
pour régler la fréquence en mode SynchroPuls
OFF / 0,5 à 5,0 Hz
Réglage usine : OFF
(5) Rapport cyclique (élevé)
pour évaluer la durée de la période du point de travail le plus élevé pendant une période SynchroPuls
10 à 90 %
Réglage usine : 50 %
(6) Correction de l'arc électrique (élevée)
pour corriger la hauteur d'arc électrique au niveau du point de travail supérieur en mode SynchroPuls (= vitesse moyenne d'avance du fil plus variation de la vitesse d'avance du fil)
-10,0 à +10,0
Réglage usine : 0,0
- ... arc électrique court
0 ... hauteur d'arc non corrigée
+ ... arc électrique plus long
Si SynchroPuls est activé, la correction normale de la hauteur d'arc n'a aucun effet sur le process de soudage.
La correction de la hauteur d'arc électrique n'est alors plus affichée dans les paramètres de soudage.
(7) Correction de l'arc électrique basse
pour corriger la hauteur d'arc au niveau du point de travail inférieur en mode SynchroPuls (= vitesse moyenne d'avance du fil moins la variation de la vitesse d'avance du fil)
-10,0 à +10,0
Réglage usine : 0,0
- ... arc électrique court
0 ... hauteur d'arc non corrigée
+ ... arc électrique plus long

Courant d'amorçage (manuel)
Pour définir le courant d'amorçage lors d'un soudage MIG/MAG manuel
100 à 500 A (Fortis 270 C)
100 à 550 A (Fortis 320 C, Fortis 320)
100 à 600 A (Fortis 400 C, Fortis 400)
100 à 600 A (Fortis 500 C, Fortis 500)
Réglage usine : 500 A
Retour du fil (manuel)
Pour régler la valeur de retour du fil (= valeur de combinaison du mouvement de retour du fil et d'une durée) lors d'un soudage MIG/MAG manuel standard
Le retour du fil dépend de l'équipement de la torche de soudage.
0,0 à 10,0
Réglage usine : 0,0
Inclinaison de la caractéristique
auto / U constante / 1 000 à 8 A/V
Réglage usine : auto
auto :
une inclinaison de la caractéristique fixe est définie.
U constante :
l'appareil de soudage règle immédiatement une modification de la hauteur de l'arc.
8 A/V :
l'appareil de soudage ne règle pas ou presque pas une modification de la hauteur de l'arc.
Ajuster la résistance du circuit de soudage (R) et l'inductance du circuit de soudage (L), lorsque l'un des composants suivants de l'installation de soudage est modifié :
Conditions pour l'ajustage R/L :
L'installation de soudage doit être entièrement montée : un circuit de soudage fermé avec torche de soudage et faisceau de liaison de torche de soudage, dévidoirs, câble de mise à la masse, faisceaux de liaison.
Réaliser l'ajustage R/L :
Les valeurs actuelles de l'inductance du circuit de soudage et de la résistance du circuit de soudage s'affichent.
La deuxième étape de l'assistant d'ajustage R/L s'affiche.
La troisième étape de l'assistant d'ajustage R/L s'affiche.
La quatrième étape de l'assistant d'ajustage R/L s'affiche.
Une fois la mesure réussie, les valeurs actuelles sont affichées.
Valeurs limites de l'inductance du circuit de soudage | |
Fortis 270 C | 15 µH |
Fortis 400 / 500 | 25 µH |
Des valeurs d'inductance plus élevées peuvent affecter les résultats de soudage. Pour y remédier, optimiser la pose des faisceaux de tuyaux et des câbles de mise à la terre (voir aussi à partir de la page (→) ou(→)).
Pour le début et la fin du soudage TIG, les paramètres de process suivants peuvent être réglés et affichés :
Temps de courant d'amorçage
Le temps de courant d'amorçage indique la durée de la phase de courant d'amorçage.
off / 0,01 à 30,0 s
Réglage usine : off
IMPORTANT ! Le temps de courant d'amorçage n'est valable que pour le mode 2 temps et le soudage par points. En mode 4 temps, la durée de la phase de courant d'amorçage se détermine au moyen de la gâchette de torche.
Temps de courant final
Le temps de courant final indique la durée de la phase de courant final.
off / 0,01 à 30 s
Réglage usine : off
IMPORTANT ! Le temps de courant final n'est valable que pour le mode 2 temps et le soudage par points. En mode 4 temps, la durée de la phase de courant final se détermine au moyen de la gâchette de torche.
Durée de soudage par points
(uniquement lorsque le mode de service Soudage par points est réglé)
0,02 à 120 s
Réglage usine : 5,0 s
Tension de coupure de l'arc électrique
pour le réglage d'une valeur de tension, pour laquelle le soudage peut être arrêté en soulevant légèrement la torche de soudage TIG.
10,0 à 30,0 V
Réglage usine : 14 V
Gâchette de torche
on/off
Réglage usine : on
on
Le démarrage du soudage est réalisé grâce à la gâchette de la torche.
off
Le démarrage du soudage est réalisé par contact de l'électrode en tungstène avec la pièce à souder ;
spécialement adapté aux torches de soudage sans gâchette de torche, déroulement de l'amorçage en fonction des paramètres d'amorçage.
Sensibilité Comfort Stop
Pour activer / désactiver la fonction TIG Comfort Stop
off / 0,1 à 10,0 V
Réglage usine : 0,8 V
À la fin du soudage, l'intensité de soudage se déconnecte automatiquement dès que la hauteur d'arc augmente nettement. On empêche ainsi l'arc électrique de s'allonger inutilement en relevant la torche de soudage TIG avec vanne de gaz.
Déroulement :
Diamètre de l'électrode
Plage de réglage : off ; 1,0 à 6,4 mm
Réglage usine : 2,4 mm
Pointage
Fonction de pointage – Durée de l'intensité de soudage pulsée au début du processus de pointage.
off / 0,1 à 9,9 s / on
Réglage usine : off
off
Fonction de pointage hors service.
0,1 à 9,9 s
Le temps réglé commence avec la phase UpSlope. Une fois cette durée écoulée, le soudage continue avec l'intensité de soudage constante, les paramètres du mode pulsé éventuellement réglés sont disponibles.
on
L'intensité de soudage pulsée est maintenue jusqu'à la fin du processus de pointage.
Le voyant Pointage (TAC) s'affiche dans la zone centrale de l'écran tant qu'une valeur a été réglée.
Fréquence d'impulsion
off / 0,20 à 990 Hz
Réglage usine : off
La fréquence d'impulsion réglée est également reprise pour le courant de descente I2.
Le voyant Soudage pulsé s'affiche dans la zone centrale de l'écran tant qu'une valeur est indiquée pour la fréquence d'impulsion.
Dans les préréglages du gaz, les paramètres de process suivants peuvent être réglés et affichés :
Pré-débit de gaz
Pour régler le temps de débit de gaz avant l'amorçage de l'arc électrique
0,0 à 9,9 s
Réglage usine : 0,4 s
Post-débit de gaz
Pour régler le temps de débit de gaz après la coupure de l'arc électrique
auto / 0 à 60 s
Réglage usine : auto
auto
En fonction du diamètre de l'électrode et de l'intensité de soudage, l'appareil de soudage calcule le post-débit de gaz optimal et le règle automatiquement.
Ajuster la résistance du circuit de soudage (R) et l'inductance du circuit de soudage (L), lorsque l'un des composants suivants de l'installation de soudage est modifié :
Conditions pour l'ajustage R/L :
L'installation de soudage doit être entièrement montée : un circuit de soudage fermé avec torche de soudage et faisceau de liaison de torche de soudage, dévidoirs, câble de mise à la masse, faisceaux de liaison.
Réaliser l'ajustage R/L :
Les valeurs actuelles de l'inductance du circuit de soudage et de la résistance du circuit de soudage s'affichent.
La deuxième étape de l'assistant d'ajustage R/L s'affiche.
La troisième étape de l'assistant d'ajustage R/L s'affiche.
La quatrième étape de l'assistant d'ajustage R/L s'affiche.
Une fois la mesure réussie, les valeurs actuelles sont affichées.
Pour le début et la fin du soudage manuel à l'électrode enrobée, les paramètres de process suivants peuvent être réglés et affichés :
Temps du courant de démarrage
Pour définir la durée pendant laquelle le courant de démarrage doit être activé
0,0 à 2,0 s
Réglage usine : 0,5 s
Tension de décrochage
Pour le réglage d'une valeur de tension, pour laquelle le soudage peut être arrêté en soulevant légèrement l'électrode enrobée.
20 à 90 V
Réglage usine : 90 V
La hauteur d'arc dépend de la tension de soudage. Pour mettre fin au soudage, il est habituellement nécessaire de relever nettement l'électrode enrobée. Le paramètre Tension de décrochage permet de limiter la tension de soudage à une valeur qui permet d'arrêter le process de soudage en ne relevant que légèrement l'électrode enrobée.
IMPORTANT ! Si le process de soudage est souvent interrompu involontairement pendant le process de soudage, régler la tension de décrochage sur une valeur plus élevée.
Caractéristique
pour sélectionner la caractéristique d'électrode
constante I / 0,1 à 20,0 A/V / constante P / gougeage
Réglage usine : Constante I

| (1) | Droite de travail pour électrode enrobée |
| (2) | Droite de travail pour électrode enrobée en cas de hauteur d'arc augmentée |
| (3) | Droite de travail pour électrode enrobée en cas de hauteur d'arc réduite |
| (4) | Caractéristique avec le paramètre « Constante I » sélectionné (intensité de soudage constante) |
| (5) | Caractéristique avec le paramètre « 0,1 - 20 » sélectionné (caractéristique tombante à inclinaison réglable) |
| (6) | Caractéristique avec le paramètre « Constante P » sélectionné (puissance de soudage constante) |
| (7) | Exemple de dynamique réglée lorsque la caractéristique (4) est sélectionnée |
| (8) | Exemple de dynamique réglée lorsque la caractéristique (5) ou (6) est sélectionnée |
Constante I (intensité de soudage constante)
0,1 à 20,0 A/V (caractéristique tombante à inclinaison réglable)
Constante P (puissance de soudage constante)
Gougeage

| (1) | Droite de travail pour électrode enrobée |
| (2) | Droite de travail pour électrode enrobée en cas de hauteur d'arc augmentée |
| (3) | Droite de travail pour électrode enrobée en cas de hauteur d'arc réduite |
| (4) | Caractéristique avec le paramètre « Constante I » sélectionné (intensité de soudage constante) |
| (5) | Caractéristique avec le paramètre « 0,1 - 20 » sélectionné (caractéristique tombante à inclinaison réglable) |
| (6) | Caractéristique avec le paramètre « Constante P » sélectionné (puissance de soudage constante) |
| (7) | Exemple de dynamique réglée lorsque la caractéristique (5) ou (6) est sélectionnée |
| (8) | Modification du courant possible avec caractéristique (5) ou (6) sélectionnée, en fonction de la tension de soudage (hauteur d'arc) |
| (a) | Point de travail avec hauteur d'arc élevée |
| (b) | Point de travail avec intensité de soudage IH réglée |
| (c) | Point de travail avec hauteur d'arc réduite |
Les caractéristiques représentées (4), (5) et (6) sont valables lors de l'utilisation d'une électrode enrobée dont les caractéristiques correspondent à la droite de travail (1) avec une hauteur d'arc déterminée.
En fonction de l'intensité de soudage (I) réglée, le point d'intersection (point de travail) des caractéristiques (4), (5) et (6) est décalé le long de la droite de travail (1). Le point de travail renseigne sur la tension et l'intensité de soudage actuelles.
En cas de réglage fixe de l'intensité de soudage (IH), le point de travail peut se déplacer le long des caractéristiques (4), (5) et (6), en fonction de la tension de soudage momentanée. La tension de soudage U dépend de la hauteur d'arc.
Si la hauteur d'arc change, par ex. en fonction de la droite de travail (2), le point de travail est l'intersection de la caractéristique correspondante (4), (5) ou (6) avec la droite de travail (2).
En ce qui concerne les caractéristiques (5) et (6) : l'intensité de soudage (I) diminue ou augmente également en fonction de la tension de soudage (hauteur d'arc) lorsque la valeur réglée pour IH est constante.
Anti-Stick
Pour activer/désactiver la fonction Anti-Stick
off/on
Réglage usine : on
Quand l'arc électrique devient plus court, la tension de soudage peut s'abaisser au point que l'électrode enrobée peut rester collée. En outre, l'électrode enrobée peut cuire à bloc.
La fonction Anti-Stick empêche l'électrode enrobée de cuire à bloc. L'appareil de soudage met hors service l'intensité de soudage après 1,5 seconde si l'électrode enrobée commence à coller. Le soudage peut continuer sans problème dès que l'électrode enrobée est détachée de la pièce à souder.
Soudage à l'électrode pulsé
pour activer ou désactiver la fréquence d'impulsion
off / 0,20 à 100 Hz
Réglage usine : off
Plus de détails sur le soudage à l'électrode pulsé à partir de la page (→).
Le menu CEL n'est disponible que pour les appareils /XT.
Le menu CEL n'est disponible que pour les appareils /XT.
Pour le début et la fin du soudage CEL, les paramètres de process suivants peuvent être réglés et affichés :
Temps du courant de démarrage
Pour définir la durée pendant laquelle le courant de démarrage devrait être activé
0,0 à 2,0 s
Réglage usine : 0,5 s
Tension de décrochage
Pour le réglage d'une valeur de tension, pour laquelle le soudage peut être arrêté en soulevant légèrement l'électrode enrobée.
20 à 90 V
Réglage usine : 90 V
La hauteur d'arc dépend de la tension de soudage. Pour mettre fin au soudage, il est habituellement nécessaire de relever nettement l'électrode enrobée. Le paramètre Tension de décrochage permet de limiter la tension de soudage à une valeur qui permet d'arrêter le process de soudage en ne relevant que légèrement l'électrode enrobée.
IMPORTANT ! Si le process de soudage est souvent interrompu involontairement pendant le process de soudage, régler la tension de décrochage sur une valeur plus élevée.
Anti-Stick
Pour activer/désactiver la fonction Anti-Stick
off/on
Réglage usine : on
Quand l'arc électrique devient plus court, la tension de soudage peut s'abaisser au point que l'électrode enrobée peut rester collée. En outre, l'électrode enrobée peut cuire à bloc.
La fonction Anti-Stick empêche l'électrode enrobée de cuire à bloc. L'appareil de soudage met hors service l'intensité de soudage après 1,5 seconde si l'électrode enrobée commence à coller. Le soudage peut continuer sans problème dès que l'électrode enrobée est détachée de la pièce à souder.
Éclairage intérieur
pour activer / désactiver l'éclairage intérieur
off / 1 à 60 s / on
Réglage usine : off 5 s
off
L'éclairage intérieur est désactivé.
1 à 60 s
L'éclairage intérieur s'allume pendant la période définie.
on
L'éclairage intérieur est allumé en permanence.
Éclairage intérieur
pour activer / désactiver l'éclairage intérieur
off / 1 à 60 s / on
Réglage usine : off 5 s
off
L'éclairage intérieur est désactivé.
1 à 60 s
L'éclairage intérieur s'allume pendant la période définie.
on
L'éclairage intérieur est allumé en permanence.
Pour le refroidisseur optionnel, les paramètres de process suivants peuvent être réglés et affichés :
Mode de service du refroidisseur
Pour définir si un refroidisseur est désactivé ou s'il doit fonctionner automatiquement
auto / off
Réglage usine : auto
auto :
Le refroidisseur se met en marche dès le début de l'opération du soudage. À partir d'une température retour du réfrigérant de 40 °C (104 °F), le ventilateur commence à fonctionner. Le débit de réfrigérant commence à environ 1 l/min (0.26 gal./min [US]) et augmente jusqu'à 1,5 l/min (0.40 gal./min [US]) à mesure que la température retour du réfrigérant augmente.
En cas de dysfonctionnement du circuit de refroidissement, un message d'erreur correspondant est affiché.
À la fin du soudage, le refroidisseur fonctionne encore pour le temps de fonctionnement réglé du refroidisseur. Une fois le temps de fonctionnement du refroidisseur écoulé, ce dernier se met hors service.
off :
Le refroidisseur est désactivé.
Ne fonctionne pas, même si l'opération de soudage commence.
IMPORTANT ! Si une torche AL est utilisée sur un appareil de soudage avec refroidisseur, régler le paramètre de mode de service du refroidisseur sur « off ».
Temps de fonctionnement du refroidisseur
Temps de fonctionnement du refroidisseur après la fin du soudage
2 à 20 minutes
Réglage usine : 2 minutes
Temps de filtration débitmètre
Uniquement en combinaison avec l'option de refroidisseur Capteur de flux OPT/s CU.
L'option Capteur de flux est intégrée dans les versions de refroidisseur OPT/s CU1200 MC.
pour définir la durée entre l'interrogation du débitmètre et l'émission d'un message d'avertissement
5 à 25 s
Réglage usine : 5 s
Limite d'avertissement débit du refroidisseur
Uniquement en combinaison avec l'option de refroidisseur Capteur de flux OPT/s CU.
L'option Capteur de flux est intégrée dans la version de refroidisseur OPT/s CU1200 MC.
Lorsque ce paramètre est activé, un avertissement est généré si la valeur réglée n'est pas atteinte.
off / 0,75 à 0,95 l/min
Réglage usine : off
Pour l'entraînement du fil intégré et pour un dévidoir séparé d'une installation de soudage, les paramètres de process suivants peuvent être réglés et affichés :
Vitesse d'insertion du fil
Pour régler la vitesse d'avance du fil-électrode dans le faisceau de liaison de la torche de soudage
2 à 25 m/min / 78 à 984 ipm
Réglage usine : 10 m/min
La vitesse d'insertion du fil peut également être réglée dans la fenêtre qui s'ouvre lorsque l'on appuie sur la touche « Insertion du fil » :
Appuyer sur la touche « Insertion du fil »
Appuyer sur la molette de réglage et la tourner pour modifier la valeur de la vitesse d'insertion du fil
Pour l'appareil de soudage, les paramètres de process suivants peuvent être réglés et affichés :
Sécurité dépassement fil à l'amorçage
Longueur de fil jusqu'à la mise hors circuit de sécurité
off / 5 à 100 mm (0,2 à 3,94 in.)
Réglage usine : off
Le paramètre de process Sécurité dépassement fil à l'amorçage est une fonction de sécurité.
En particulier lorsque les vitesses d'avance du fil sont élevées, la longueur de fil amenée jusqu'à la mise hors circuit de sécurité peut différer de la longueur de fil réglée.
Fonctionnement :
Le prédébit de gaz démarre dès que l'on appuie sur la gâchette de torche. L'entraînement du fil et le processus d'amorçage sont ensuite enclenchés. S'il n'y a pas de flux de courant lors de l'avance de la longueur de fil réglée, l'installation s'éteint automatiquement.
Appuyer à nouveau sur la gâchette de torche pour effectuer une nouvelle tentative.
Dépassement du temps d'amorçage
Durée jusqu'à la mise hors circuit de sécurité après échec de l'amorçage.
0,1 à 9,9 s
Réglage usine : 5,0 s
Sélection de job par gâchette de torche
Passage au job suivant au moyen de la gâchette de torche
Le changement peut s'effectuer lors d'une marche à vide ou d'un soudage.
on / off
Réglage usine : off
Les données suivantes s'affichent dans l'enregistrement :

| (1) | Filtre |
| (2) | Utilisateur connecté |
| (3) | Numéro du soudage |
| (4) | Date (jjmmaa) |
| (5) | Heure (hhmmss) |
| (6) | Durée du soudage en s |
| (7) | Intensité de soudage en A (valeur moyenne) |
| (8) | Tension de soudage en V (valeur moyenne) |
| (9) | Vitesse d'avance du fil en m/min |
| (10) | Énergie d'arc électrique en kJ (pour plus de détails, voir page (→)) |
| (11) | Nº de job |
Les données suivantes peuvent être affichées avec la fonction de filtre (1) :

Pour parcourir la liste, tourner une molette de réglage.
Appuyer sur la molette de réglage pour afficher les détails de l'enregistrement.
Les données suivantes s'affichent dans l'enregistrement :
| (1) | Filtre |
| (2) | Utilisateur connecté |
| (3) | Numéro du soudage |
| (4) | Date (jjmmaa) |
| (5) | Heure (hhmmss) |
| (6) | Durée du soudage en s |
| (7) | Intensité de soudage en A (valeur moyenne) |
| (8) | Tension de soudage en V (valeur moyenne) |
| (9) | Vitesse d'avance du fil en m/min |
| (10) | Énergie d'arc électrique en kJ (pour plus de détails, voir page (→)) |
| (11) | Nº de job |
Les données suivantes peuvent être affichées avec la fonction de filtre (1) :
Pour parcourir la liste, tourner une molette de réglage.
Appuyer sur la molette de réglage pour afficher les détails de l'enregistrement.
Rampe pour changement de job
définit le temps entre le job actuel sélectionné et le suivant
0,0 à 10,0 s
Réglage usine : 0 s
Rampe pour changement de job
définit le temps entre le job actuel sélectionné et le suivant
0,0 à 10,0 s
Réglage usine : 0 s
Seuil de puissance supérieur
pour définir le seuil de puissance supérieur pour un job
0 à 20 %
Réglage usine : 0 %
Seuil de puissance inférieur
pour définir le seuil de puissance inférieur pour un job
-20 à 0 %
Réglage usine : 0 %
Seuil supérieur de correction de la hauteur d'arc
pour régler le seuil supérieur de la correction de la hauteur d'arc pour un job
0,0 à 10,0
Réglage usine : 0
Seuil inférieur de correction de la hauteur d'arc
pour régler le seuil inférieur de la correction de la hauteur d'arc pour un job
-10,0 à 0,0
Réglage usine : 0
Vous trouverez plus d'informations sur les seuils de correction de job au chapitre Mode Job à la page (→).
Limite supérieure du débit principal
pour régler la limite supérieure du débit principal pour un job
0 à 20 %
Réglage usine : 0 %
Limite inférieure du débit principal
pour régler la limite inférieure du débit principal pour un job
-20 à 0 %
Réglage usine : 0 %
Surveillance rupture d'arc
ignorer / erreur
Réglage usine : ignorieren
ignorer :
La surveillance de la coupure de l'arc électrique est désactivée.
L'appareil de soudage continue à fonctionner et aucun message d'erreur ne s'affiche à l'écran.
Erreur :
La surveillance de la coupure de l'arc électrique est activée.
Si l'arc est coupé et qu'il n'y a pas de débit de courant pendant une période de coupure réglée, l'installation s'éteint automatiquement et un message d'erreur s'affiche à l'écran.
Temps de filtrage de la rupture de l'arc
En cas de dépassement de la période définie, une erreur est émise.
0,1 - 9,9 s
Réglage usine 0,2 s
Surveillance force moteur dévidoir
Ignorer / Avertissement / Erreur
Réglage usine : Ignorer
Ignorer ... Pas de réaction
Avertissement ... Un avertissement s'affiche
Erreur ... Le process de soudage est interrompu, un message d'erreur s'affiche
Force maximale
0 à 999 N
Réglage usine : 100 N
Temps de dépassement maximal
0,1 à 10,0 s
Réglage usine : 3 s
Les paramètres peuvent être réglés lorsque l'appareil se trouve en mode monophasé.
Valeur de courant du fusible
Fortis 270 /XT : off / 10 - 35 A
Fortis 320 /XT : off / 10 - 63 A
Fortis 400 /XT : off / 10 - 63 A
Fortis 500 /XT : off / 10 - 63 A
Réglage usine : off
Réaction
off / limitation de puissance / avertissement
Réglage usine : off
off :
pas de réaction
Limitation de puissance :
la puissance de soudage de sortie est limitée en fonction de la caractéristique de soudage et de la valeur de courant du fusible.
Avertissement :
est réglé automatiquement si une valeur de courant du fusible > off a été réglée.
En cas de dépassement d'une limite, le symbole du mode monophasé change de couleur en rouge, mais il n'y a aucune limitation de la puissance de soudage de sortie.
Taux d'échantillonnage
pour activer / désactiver le taux d'échantillonnage pour l'enregistrement
off / 0,1 à 100,0 s
Réglage usine : off
off
Le taux d'échantillonnage est désactivé, seules des valeurs moyennes sont enregistrées.
0,1 à 100 s
La documentation est enregistrée avec le taux d'échantillonnage réglé.
Une telle gestion des utilisateurs est utile lorsque plusieurs utilisateurs travaillent avec un seul et même appareil de soudage.
La gestion des utilisateurs se fait au moyen de différents rôles et de codes NFC.
Divers rôles sont affectés aux utilisateurs en fonction de leur niveau de formation ou de leurs qualifications respectives.
Gestion des utilisateurs
La gestion des utilisateurs intègre tous les utilisateurs enregistrés dans l'appareil de soudage. Divers rôles sont affectés aux utilisateurs en fonction de leur niveau de formation ou de leurs qualifications respectives.
NFC-Key
Une carte NFC ou un porte-clé NFC est attribué à un utilisateur spécifique qui est enregistré sur l'appareil de soudage.
Carte NFC et porte-clé NFC seront communément désignés comme NFC-Key dans ces Instructions de service.
IMPORTANT ! Chaque utilisateur doit disposer d'un(e) NFC-Key individuel(le).
Rôle
Les rôles servent à administrer les utilisateurs enregistrés (= gestion des utilisateurs). Les droits d'accès et les opérations que les utilisateurs peuvent réaliser sont déterminés dans les rôles.
Sous Gestion des utilisateurs, 2 rôles sont prédéfinis par défaut :
Administrateur
avec tous les droits et toutes les possibilités
Le rôle « Administrateur » ne peut pas être supprimé, renommé ou modifié.
Le rôle « Administrateur » contient l'utilisateur prédéfini « Admin » qui ne peut pas être supprimé. Un nom, une langue, une unité, un mot de passe Web et un(e) NFC-Key peuvent être attribués à l'utilisateur « Admin ».
La gestion des utilisateurs est activée dès qu'un(e) NFC-Key a été attribué(e) à « Admin ».
locked
préréglé en usine avec les droits sur les modes opératoires de soudage, sans paramètre de process et préréglages
Le rôle « locked »
Aucun(e) NFC-Key ne peut être affecté(e) au rôle « locked ».
Si aucun(e) NFC-Key n'a été attribué(e) à l'utilisateur prédéfini « Admin », chaque NFC-Key fonctionne pour verrouiller et déverrouiller l'appareil de soudage (aucune gestion des utilisateurs, voir également section « Verrouillage et déverrouillage de l'appareil de soudage à l'aide d'un(e) NFC-Key », page (→)).
L'application systématique d'une procédure définie est obligatoire pour la création de rôles et de codes NFC.
Fronius recommande de mettre en place un ou deux codes Administrateur. Dans le pire des cas, un appareil de soudage ne peut plus être utilisé sans les droits d'administrateur.
Procédure
En fonction des réglages, la perte d'un code NFC Administrateur peut aller jusqu'à empêcher l'utilisation de l'appareil de soudage ! Conserver l'un des deux codes NFC Administrateur dans un lieu sécurisé.
Si un(e) NFC-Key a été attribué(e) à l'utilisateur prédéfini « Admin » dans la gestion des utilisateurs, cette dernière est activée.
Créer un deuxième code Administrateur :
| * | Explication de la saisie de texte à la page (→), étape 2 |
|  | ... impossible |
|  | ... possible |
|  | ... masqué |
|  | ... lecture seule |
|  | ... lecture et écriture |
| * | Explication de la saisie de texte à la page (→), étape 2 |
Pour des raisons de protection des données, utiliser uniquement des numéros d'identité personnels et aucun nom complet lors de la création d'utilisateurs.
| * | Explication de la saisie de texte à la page (→), étape 2 |
Procédure à suivre lorsque
Pour régler le rétro-éclairage
0 à 10
Réglage usine : 10 (le plus mis en évidence)
Pour régler le rétro-éclairage
0 à 10
Réglage usine : 10 (le plus mis en évidence)
Pour activer / désactiver le réglage du voyant d'état
off/on
Réglage usine : on
Pour activer / désactiver l'affichage Mean (affichage en grand des valeurs moyennes sur toute la zone d'affichage, après la fin du soudage)
Mean = valeur moyenne
off/on
Réglage usine : off
La date et l'heure peuvent être attribuées automatiquement ou réglées manuellement.
 ... supprimer à droite du curseur
 ... supprimer à gauche du curseur
Régler la date et l'heure manuellement
pour le réglage manuel de la date et de l'heure, Régler automatiquement la date et l'heure ne doit pas être sélectionné.
Unités
Métrique / impérial
Réglage usine : métrique
Normes
EN / AWS
Réglage usine : EN
EN
Désignation du matériau d'apport selon les normes européennes
(par ex. AlMg 5, CuSi3, Steel, etc.)
AWS
Désignation du matériau d'apport selon les normes de l'American Welding Standard
(par ex. ER 5356, ER CuSi-A, ER 70 S-6, etc.)
Les données suivantes s'affichent :
Les données suivantes s'affichent :
La question de sécurité pour confirmer la réinitialisation du mot de passe du site Internet s'affiche.
Le mot de passe du site Internet est réinitialisé aux réglages d'usine.
Réglages d'usine
Bluetooth
on/off
Réglage usine : on
La marque verbale et les logos Bluetooth® sont des marques déposées appartenant à Bluetooth SIG, Inc. et leur utilisation par le fabricant fait l'objet d'une licence.
WLAN
on/off
Réglage usine : off
Activer le WLAN :
Le WLAN est désactivé (pas de case cochée) :
Ethernet IP
pour le réglage manuel des paramètres du réseau
Lorsque DHCP est activé, les paramètres réseau Adresse IP, Masque de sous-réseau, Serveur DNS de passerelle standard 1 et Serveur DNS 2 sont grisés et ne peuvent pas être réglés.
La question de sécurité relative aux réglages d'usine s'affiche.
Les appareils de soudage disposent de leur propre site Internet grâce à SmartManager.
Dès que l'option OPT/s Ethernet est montée dans l'appareil de soudage, elle peut être connectée à un ordinateur ou intégrée à un réseau via un réseau WLAN ou à l'aide d'un câble de réseau.
Le SmartManager de l'appareil de soudage peut être consulté via l'adresse IP de l'appareil.
La consultation du site Internet requiert au moins IE 10 ou un autre navigateur moderne.
Selon la configuration de l'installation, les extensions du logiciel et les options disponibles, les informations qui apparaissent sur le SmartManager peuvent varier.
Exemples d'informations affichées :
|
|

Réglages d'usine pour le nom d'utilisateur et le mot de passe
Le SmartManager de l'appareil de soudage s'affiche.
2 fonctions d'aide existent pour se connecter au SmartManager :
Lancer la fonction de déverrouillage ?
Avec cette fonction, un appareil de soudage involontairement verrouillé peut être à nouveau déverrouillé et activé pour toutes les fonctions.
Un fichier TXT est enregistré dans le dossier de téléchargement de l'ordinateur avec le nom suivant :
unlock_SN[numéro de série]_AAAA_MM_JJ_hhmmss.txt
Fronius répond par e-mail avec un fichier de déverrouillage unique du nom suivant :
response_SN[numéro de série]_AAAA_MM_JJ_hhmmss.txt
L'appareil de soudage est déverrouillé une seule fois.
Mot de passe oublié ?
Après avoir cliqué sur « Mot de passe oublié ? », une remarque s'affiche, indiquant que le mot de passe peut être réinitialisé sur l'appareil de soudage (voir aussi « Restaurer le mot de passe du site Internet », page (→)).

En cliquant sur ce symbole :
Modifier le mot de passe pour SmartManager :
| * | Un mot de passe doit respecter les critères suivants :
|

En cliquant sur ce symbole, l'affichage des caractéristiques, des données matériau et certains paramètres de soudage pour le SmartManager de l'appareil de soudage peuvent être élargis.
Les réglages dépendent de l'utilisateur connecté.

Cliquer sur le code de la langue pour afficher les langues disponibles pour le SmartManager.

Pour la modifier, cliquer sur la langue souhaitée.
L'état actuel de l'appareil de soudage s'affiche entre le logo Fronius et l'appareil de soudage indiqué.
 | Attention / Avertissement |
 | Erreur sur l'appareil de soudage * |
 | L'appareil de soudage soude |
 | L'appareil de soudage est prêt à fonctionner (en ligne) |
 | L'appareil de soudage n'est pas prêt à fonctionner (hors ligne) |
| * | En cas d'erreur, une ligne d'erreur rouge avec le numéro d'erreur s'affiche au-dessus de la ligne avec le logo Fronius. Cliquer sur la ligne d'erreur permet d'afficher la description de l'erreur. |
Cliquer sur le logo Fronius permet d'ouvrir le site internet www.fronius.com
Les données actuelles de l'installation de soudage s'affichent.
Les données système affichées varient en fonction du mode opératoire de soudage, de l'équipement et des packs de soudage disponibles.
par ex. données système pour MIG/MAG :

|
|
Les données actuelles de l'installation de soudage s'affichent.
Les données système affichées varient en fonction du mode opératoire de soudage, de l'équipement et des packs de soudage disponibles.
par ex. données système pour MIG/MAG :
|
|
L'entrée Documentation affiche les 100 derniers enregistrements dans le journal. Ces enregistrements de journal peuvent être des soudages, des erreurs, des avertissements, des notifications et des événements.
Le bouton « Filtre temporel » permet de filtrer les données affichées selon une période donnée. Il faut alors saisir la date (aaaa MM jj) et l'heure (hh mm) de début et de fin.
En cas de filtre vide, les soudages les plus récents sont à nouveau chargés.
L'affichage des soudages, des erreurs, des avertissements, des notifications et des événements peut être désactivé.
Les données suivantes s'affichent :

| (1) | Numéro du soudage |
| (2) | Début (date et heure) |
| (3) | Durée du soudage en s |
| (4) | Intensité de soudage en A (valeur moyenne) |
| (5) | Tension de soudage en V (valeur moyenne) |
| (6) | Vitesse d'avance du fil en m/min |
| (7) | IP - puissance d'arc électrique en W (à partir des valeurs actuelles selon la norme ISO /TR 18491) |
| (8) | IE - énergie d'arc électrique en kJ (somme de tous les soudages selon la norme ISO/TR 18491) |
Cliquer sur un enregistrement du journal pour afficher les détails.
Détails des soudures :
Section n °

| (9) | Durée de la séquence de soudage en s |
| (10) | Intensité de soudage en A (valeur moyenne) |
| (11) | Tension de soudage en V (valeur moyenne) |
| (12) | Vitesse d'avance du fil en m/min |
| (13) | Vitesse de soudage (cm/min) |
| (14) | Puissance d'arc électrique à partir des valeurs instantanées en W |
| (15) | Énergie d'arc électrique en kJ |
| (16) | Nº de job |
| (17) | Process |

Il est possible d'afficher d'autres valeurs en cliquant sur le bouton « Ajouter colonne » :
Si l'option OPT/s Documentation est présente sur l'appareil de soudage, il est également possible d'afficher des sections individuelles des soudures.

Les boutons « PDF » et « CSV » permettent d'exporter la documentation au format souhaité.
Pour les exportations CSV, l'option OPT/s Documentation doit être présente sur l'appareil de soudage.
L'entrée Documentation affiche les 100 derniers enregistrements dans le journal. Ces enregistrements de journal peuvent être des soudages, des erreurs, des avertissements, des notifications et des événements.
Le bouton « Filtre temporel » permet de filtrer les données affichées selon une période donnée. Il faut alors saisir la date (aaaa MM jj) et l'heure (hh mm) de début et de fin.
En cas de filtre vide, les soudages les plus récents sont à nouveau chargés.
L'affichage des soudages, des erreurs, des avertissements, des notifications et des événements peut être désactivé.
Les données suivantes s'affichent :
| (1) | Numéro du soudage |
| (2) | Début (date et heure) |
| (3) | Durée du soudage en s |
| (4) | Intensité de soudage en A (valeur moyenne) |
| (5) | Tension de soudage en V (valeur moyenne) |
| (6) | Vitesse d'avance du fil en m/min |
| (7) | IP - puissance d'arc électrique en W (à partir des valeurs actuelles selon la norme ISO /TR 18491) |
| (8) | IE - énergie d'arc électrique en kJ (somme de tous les soudages selon la norme ISO/TR 18491) |
Cliquer sur un enregistrement du journal pour afficher les détails.
Détails des soudures :
Section n °
| (9) | Durée de la séquence de soudage en s |
| (10) | Intensité de soudage en A (valeur moyenne) |
| (11) | Tension de soudage en V (valeur moyenne) |
| (12) | Vitesse d'avance du fil en m/min |
| (13) | Vitesse de soudage (cm/min) |
| (14) | Puissance d'arc électrique à partir des valeurs instantanées en W |
| (15) | Énergie d'arc électrique en kJ |
| (16) | Nº de job |
| (17) | Process |
Il est possible d'afficher d'autres valeurs en cliquant sur le bouton « Ajouter colonne » :
Si l'option OPT/s Documentation est présente sur l'appareil de soudage, il est également possible d'afficher des sections individuelles des soudures.
Les boutons « PDF » et « CSV » permettent d'exporter la documentation au format souhaité.
Pour les exportations CSV, l'option OPT/s Documentation doit être présente sur l'appareil de soudage.
Dans les réglages de base, il est possible d'activer et de régler le taux d'échantillonnage pour la documentation.
De plus, la force du moteur M1 - M3, la valeur réelle du débit de gaz et la vitesse de soudage peuvent être activées pour la documentation.
Si l'option OPT/s Jobs est disponible sur l'appareil de soudage, l'entrée « Données job » permet :
| * | La visualisation et l'exportation au format PDF fonctionnent également lorsque l'option OPT/s n'est pas présente sur l'appareil de soudage. |
Si l'option OPT/s Jobs est disponible sur l'appareil de soudage, l'entrée « Données job » permet :
| * | La visualisation et l'exportation au format PDF fonctionnent également lorsque l'option OPT/s n'est pas présente sur l'appareil de soudage. |
Dans l'Affichage du job, tous les jobs enregistrés dans l'installation de soudage sont listés.
Cliquer sur un job pour afficher les données et les paramètres enregistrés pour ce job.
Les données et les paramètres des jobs n'apparaissent que dans l'Affichage du job. La largeur des colonnes de paramètres et de valeurs peut facilement être ajustée en faisant glisser le pointeur de la souris.
Pour ajouter facilement d'autres jobs, cliquer sur le bouton « Ajouter colonne » de la liste avec les données affichées.
Tous les jobs ajoutés sont comparés au job sélectionné.
Les jobs existants de l'installation de soudage peuvent être optimisés si l'option OPT/s Jobs est présente sur l'appareil de soudage.

Pour vous aider lors de l'édition du job, vous pouvez ajouter facilement d'autres jobs en cliquant sur « Ajouter Job » de la liste avec les données affichées.
Créer un job

Cette fonction permet de transférer vers l'installation de soudage des jobs enregistrés de façon externe si l'option OPT/i Jobs est présente sur l'appareil de soudage.
Cette fonction permet d'enregistrer des jobs de manière externe depuis l'appareil de soudage si l'option OPT/i Jobs est présente sur l'appareil de soudage.
Les jobs sont exportés au format XML dans le dossier de téléchargements de l'ordinateur.
Les fonctions Affichage du job et Éditer job permettent d'exporter des jobs existants de l'installation de soudage au format PDF ou CSV.
Pour l'exportation CSV, l'option OPT/i Jobs doit être présente sur l'appareil de soudage.
Les réglages PDF ou CSV s'affichent.
Un PDF ou un fichier CSV des jobs sélectionnés est créé et enregistré selon les réglages du navigateur utilisé.
Dans « Paramètre du process », les paramètres généraux du process et les paramètre du process pour Composants et Surveillance d'un appareil de soudage peuvent être visualisés et modifiés.
Modifier le paramètre du process
Dans « Paramètre du process », les paramètres généraux du process et les paramètre du process pour Composants et Surveillance d'un appareil de soudage peuvent être visualisés et modifiés.
Modifier le paramètre du process
Dans « Désignation et emplacement », la configuration de l'appareil de soudage peut être visualisée et modifiée.
Sous Affichage des paramètres, il est possible de définir les paramètres de soudage et les fonctions spéciales pour l'appareil de soudage.
Les paramètres / fonctions sélectionnés sont affichés à l'écran de l'appareil de soudage dans les paramètres de soudage.
La date et l'heure peuvent être définies automatiquement ou manuellement.
Les paramètres suivants peuvent être réglés sous Paramètres réseau :
Gestion
WLAN
WeldCube Air
Connecter l'appareil de soudage au WeldCube Air
(ou bien cliquer sur les icônes du nuage en haut à droite)

L'entrée « Sauvegarde et restauration » permet
L'entrée « Sauvegarde et restauration » permet
Démarrer la sauvegarde
Recherche fichier restauration
En cas de questions sur la configuration, contactez votre administrateur réseau.
L'entrée « Gestion des utilisateurs » permet :
La gestion des utilisateurs est créée sur l'appareil de soudage et peut donc être enregistrée avec la fonction Exportation/importation et transférée sur d'autres appareils de soudage.
L'entrée « Gestion des utilisateurs » permet :
La gestion des utilisateurs est créée sur l'appareil de soudage et peut donc être enregistrée avec la fonction Exportation/importation et transférée sur d'autres appareils de soudage.
Les utilisateurs existants peuvent être visualisés, modifiés et supprimés, de nouveaux utilisateurs peuvent être créés.
Visualiser / modifier un utilisateur :
Supprimer un utilisateur :
Créer un utilisateur :
Les rôles utilisateur existants peuvent être visualisés, modifiés et supprimés, de nouveaux rôles utilisateur peuvent être créés.
Visualiser / modifier un rôle utilisateur :
Le rôle « Administrateur » ne peut pas être modifié.
Supprimer le rôle utilisateur :
Les rôles « Administrateur » et « Locked » ne peuvent pas être modifiés.
Créer un rôle utilisateur :
Exporter des utilisateurs et des rôles utilisateur d'un appareil de soudage
La gestion des utilisateurs de l'appareil de soudage est enregistrée dans le dossier de téléchargement de l'ordinateur.
Format de fichier : userbackup_SNxxxxxxxx_YYYY_MM_DD_hhmmss.user
SN = numéro de série, YYYY = année, MM = mois, DD = jour
hh = heure, mm = minute, ss = seconde
Importer des utilisateurs et des rôles utilisateur sur un appareil de soudage
La gestion des utilisateurs est enregistrée sur l'appareil de soudage.
Pour activer un serveur CENTRUM
(CENTRUM = Central User Management)
L'entrée « Vue d'ensemble » permet d'afficher les composants et les options de l'installation de soudage avec toutes les informations disponibles les concernant, par ex. version du micrologiciel, numéro de l'article, numéro de série, date de production, etc.
L'entrée « Vue d'ensemble » permet d'afficher les composants et les options de l'installation de soudage avec toutes les informations disponibles les concernant, par ex. version du micrologiciel, numéro de l'article, numéro de série, date de production, etc.
Cliquer sur le bouton « Développer les groupes » pour afficher des détails supplémentaires sur les différents composants périphériques.
Exemple d'appareil de soudage :
Cliquer sur le bouton « Réduire les groupes » permet de masquer les détails des composants périphériques.
Cliquer sur le bouton « Exporter la vue d'ensemble des composants en tant que ... » pour créer un fichier XML à partir des détails sur les composants périphériques. Ce fichier XML peut être ouvert ou enregistré.
L'entrée « Mise à jour » permet d'actualiser le micrologiciel de l'appareil de soudage.
La version du micrologiciel installée sur l'appareil de soudage s'affiche.
Une fois la mise à jour effectuée, l'appareil de soudage doit être redémarré le cas échéant.
Une fois la mise à jour du système terminée, une confirmation correspondante s'affiche.

Pendant le redémarrage, le SmartManager n'est pas accessible.
Après le redémarrage, le SmartManager peut ne plus être accessible.
Si vous sélectionnez « Non », les nouvelles fonctions du logiciel seront activées lors du prochain démarrage/arrêt.

Cliquer sur le lien permet d'afficher des informations sur les licences Open Source.
 | L'application mobile Fronius WeldConnect peut aussi être appelée dans l'entrée « Mise à jour ». |
Les fonctions suivantes peuvent être effectuées avec WeldConnect :
Fronius WeldConnect est disponible dans les versions suivantes :
Plus d'informations sur Fronius WeldConnect sous :
Les données suivantes peuvent être affichées sous Packs de fonction :
Les données suivantes peuvent être affichées sous Packs de fonction :
L'entrée « Vue d'ensemble des caractéristiques » permet
Chacune des caractéristiques affichées peut être cherchée, triée et filtrée.
Les données suivantes concernant les caractéristiques sont affichées :
Pour trier les caractéristiques par ordre ascendant ou descendant, cliquer sur la flèche à côté de l'information correspondante.
La largeur des colonnes peut facilement être ajustée en faisant glisser le pointeur de la souris.

Après avoir cliqué sur l'icône « Afficher les filtres », les critères de filtre disponibles s'affichent. À l'exception de « ID » et de « remplacé par », les courbes synergiques peuvent être filtrées en fonction de toutes les informations.
Sélectionner la première case de sélection = tout sélectionner
Pour masquer les critères de filtre, cliquer sur l'icône « Masquer les filtres ».
L'entrée « Capture d'écran » permet de créer à tout moment une représentation numérique de l'affichage de l'appareil de soudage, indépendamment de la navigation ou des valeurs réglées.
Selon le navigateur utilisé, différentes fonctions sont disponibles pour enregistrer la capture d'écran, l'affichage peut varier.
Les appareils de soudage sont dotés d'un système de sécurité intelligent n'utilisant pas du tout de fusibles ou presque. L'appareil de soudage peut être exploité normalement après l'élimination d'une panne éventuelle.
Les éventuels pannes, avertissements ou messages d'état s'affichent à l'écran sous forme de boîtes de dialogue en texte clair.
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux de maintenance ou d'entretien, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Après ouverture de l'appareil, s'assurer, à l'aide d'un appareil de mesure approprié, que les composants à charge électrique (condensateurs, par ex.) sont déchargés.
Danger en cas de connexions insuffisantes des conducteurs de terre.
Cela peut entraîner des dommages corporels et matériels.
Les vis du boîtier constituent une connexion de conducteur de terre appropriée pour la mise à la terre du corps de l'appareil.
Les vis du boîtier ne doivent en aucun cas être remplacées par d'autres vis qui n'offriraient pas ce type de connexion à la terre autorisée.
« Limite de courant » est une fonction de sécurité pour le soudage MIG/MAG offrant
En cas de puissance de soudage trop élevée, l'arc électrique deviendra de plus en plus court et risque de s'éteindre. Pour empêcher l'extinction de l'arc électrique, l'appareil de soudage réduit la vitesse d'avance du fil et ainsi la puissance de soudage.
Un avertissement correspondant s'affiche sur l'écran de l'appareil de soudage.
| Cause : | ligne d'alimentation interrompue, fiche secteur non branchée. |
| Solution : | vérifier la ligne d'alimentation, brancher la fiche secteur. |
| Cause : | prise ou fiche secteur défectueuse. |
| Solution : | remplacer les pièces défectueuses. |
| Cause : | protection par fusibles du réseau |
| Solution : | remplacer la protection par fusibles du réseau. |
| Cause : | court-circuit au niveau de l'alimentation 24 V du connecteur SpeedNet ou du capteur externe. |
| Solution : | débrancher les composants raccordés. |
| Cause : | surcharge, facteur de marche dépassé. |
| Solution : | tenir compte du facteur de marche. |
| Cause : | le dispositif de protection thermique automatique s'est mis hors service. |
| Solution : | attendre la phase de refroidissement ; l'appareil de soudage se remet en service automatiquement au bout d'un bref laps de temps |
| Cause : | alimentation en air de refroidissement restreinte |
| Solution : | garantir l'accessibilité des canaux d'air de refroidissement |
| Cause : | ventilateur de l'appareil de soudage défectueux |
| Solution : | contacter le service après-vente |
| Cause : | raccordement à la masse incorrect. |
| Solution : | vérifier la polarité de la connexion à la masse |
| Cause : | câble de courant interrompu dans la torche de soudage |
| Solution : | remplacer la torche de soudage. |
| Cause : | fiche de commande non branchée. |
| Solution : | brancher la fiche de commande. |
| Cause : | torche de soudage ou câble de commande de la torche de soudage défectueux. |
| Solution : | remplacer la torche de soudage. |
| Cause : | faisceau de liaison défectueux ou mal branché (n'est pas valable pour les appareils de soudage avec entraînement de fil intégré) |
| Solution : | vérifier le faisceau de liaison. |
| Cause : | Bouteille de gaz vide |
| Remède : | Remplacer la bouteille de gaz |
| Cause : | Robinet détendeur défectueux |
| Remède : | Remplacer le robinet détendeur |
| Cause : | Le tuyau de gaz n’est pas monté ou est endommagé |
| Remède : | Monter ou remplacer le tuyau de gaz |
| Cause : | Torche de soudage défectueuse |
| Remède : | Remplacer la torche de soudage |
| Cause : | Électrovanne de gaz défectueuse |
| Remède : | Contacter le service après-vente |
| Cause : | paramètres de soudage incorrects, paramètres de correction incorrects |
| Solution : | vérifier les réglages. |
| Cause : | connexion de mise à la masse incorrecte. |
| Solution : | établir un bon contact avec la pièce à souder. |
| Cause : | plusieurs appareils de soudage soudent sur un seul composant |
| Solution : | augmenter la distance entre les faisceaux de liaison et les câbles de mise à la masse ; ne pas utiliser de câble de mise à la masse commun. |
| Cause : | pas ou pas assez de gaz de protection. |
| Solution : | vérifier le robinet détendeur, le tuyau de gaz, l'électrovanne de gaz, le raccord de gaz de protection de la torche de soudage, etc. |
| Cause : | fuite au niveau de la torche de soudage. |
| Solution : | remplacer la torche de soudage. |
| Cause : | mauvais tube contact ou tube contact usé |
| Solution : | remplacer le tube contact |
| Cause : | mauvais alliage ou mauvais diamètre du fil |
| Solution : | contrôler le fil-électrode en place |
| Cause : | mauvais alliage ou mauvais diamètre du fil |
| Solution : | vérifier la compatibilité du matériau de base avec le soudage |
| Cause : | gaz de protection inapproprié pour cet alliage de fil |
| Solution : | utiliser le bon gaz de protection |
| Cause : | Gaz de protection contaminé, amenée de fil, torche de soudage ou pièce à souder encrassées ou soumises à des charges magnétiques |
| Solution : | Effectuer un ajustage R/L ; ajuster la longueur de l'arc ; vérifier le gaz de protection, l'amenée de fil, la position de la torche de soudage ou la pièce à souder à la recherche d'une contamination/d'un encrassement ou de charges magnétiques |
| Cause : | Frein trop serré |
| Solution : | Desserrer le frein |
| Cause : | Trou du tube de contact trop étroit |
| Solution : | Utiliser un tube de contact approprié |
| Cause : | L'âme de guidage du fil dans la torche de soudage est défectueuse |
| Solution : | Vérifier que l'âme de guidage du fil n'est ni pliée, ni encrassée, etc. |
| Cause : | Les galets d'entraînement ne sont pas adaptés au fil-électrode utilisé |
| Solution : | Utiliser des galets d'entraînement adaptés |
| Cause : | La pression d'appui des galets d'entraînement est incorrecte |
| Solution : | Optimiser la pression d'appui |
| Cause : | pose incorrecte du faisceau de liaison de torche |
| Remède : | Poser le faisceau de liaison de torche le plus droit possible, éviter les courbures |
| Cause : | torche de soudage insuffisamment dimensionnée |
| Solution : | respecter le facteur de marche et les limites de charge |
| Cause : | uniquement pour les installations refroidies par eau : débit de réfrigérant trop faible |
| Solution : | contrôler le niveau, le débit, l'encrassement, etc. du réfrigérant. Plus d'informations dans la section suivante « Diagnostic d'erreur du refroidisseur » à partir de la page (→). |
| Cause : | niveau de réfrigérant trop faible |
| Solution : | rajouter du réfrigérant. |
| Cause : | goulot d'étranglement ou corps étranger dans le circuit de refroidissement |
| Solution : | éliminer le goulot d'étranglement ou le corps étranger |
| Cause : | réfrigérant encrassé |
| Solution : | remplacer le réfrigérant, puis purger le refroidisseur |
| Cause : | Filtre de retour de réfrigérant et/ou préfiltre de réfrigérant posé |
| Solution : | rincer le filtre de réfrigérant à l'eau claire ou remplacer la cartouche filtrante |
| Cause : | pompe à réfrigérant défectueuse |
| Solution : | contacter le service après-vente |
| Cause : | pompe à réfrigérant bloquée |
| Solution : | contacter le service après-vente |
| Cause : | Refroidisseur ou filtre à air encrassé |
| Solution : | Souffler de l'air comprimé sec au travers du refroidisseur (voir à partir de la page (→)) Nettoyer le filtre à air (voir à partir de la page (→)) |
| Cause : | ventilateur défectueux |
| Solution : | contacter le service après-vente |
| Cause : | pompe à réfrigérant défectueuse |
| Solution : | contacter le service après-vente |
| Cause : | torche de soudage insuffisamment dimensionnée |
| Solution : | respecter le facteur de marche et les limites de charge |
| Cause : | débit de réfrigérant trop faible |
| Solution : | vérifier le niveau de réfrigérant. Rajouter du réfrigérant si nécessaire. Vérifier la pureté du réfrigérant. Remplacer le réfrigérant si nécessaire. |
| Cause : | pompe à réfrigérant bloquée - débit de réfrigérant trop faible |
| Solution : | contacter le service après-vente |
Lorsqu'il fonctionne dans des conditions normales, l'appareil de soudage exige un minimum de maintenance et d'entretien. Il est toutefois indispensable de respecter certaines consignes, afin de garder l'installation de soudage en bon état de marche pendant des années.
Lorsqu'il fonctionne dans des conditions normales, l'appareil de soudage exige un minimum de maintenance et d'entretien. Il est toutefois indispensable de respecter certaines consignes, afin de garder l'installation de soudage en bon état de marche pendant des années.
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux de maintenance ou d'entretien, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Après ouverture de l'appareil, s'assurer, à l'aide d'un appareil de mesure approprié, que les composants à charge électrique (condensateurs, par ex.) sont déchargés.
Danger en cas de connexions insuffisantes des conducteurs de terre.
Cela peut entraîner des dommages corporels et matériels.
Les vis du boîtier constituent une connexion de conducteur de terre appropriée pour la mise à la terre du corps de l'appareil.
Les vis du boîtier ne doivent en aucun cas être remplacées par d'autres vis qui n'offriraient pas ce type de connexion à la terre autorisée.
Risque lié aux composants et pièces chauds.
Cela peut entraîner des brûlures.
Laisser refroidir les composants et les pièces chauds tels que les torches de soudage avant de travailler avec.
Les pièces provenant d'autres fournisseurs n'offrent pas de garantie de construction et de fabrication conformes aux exigences de qualité et de sécurité.
Les orifices d'entrée et de sortie d'air ne doivent en aucun cas être recouverts, pas même partiellement.
Pour remplir le refroidisseur, utiliser exclusivement le réfrigérant Cooling Liquid FCL10/20.
En raison de leur conductivité électrique ou pour des raisons de compatibilité matérielle, les autres réfrigérants ne sont pas recommandés.
Danger en cas d'utilisation d'air comprimé.
Cela peut entraîner des dommages matériels.
Respecter une certaine distance en soufflant l'air comprimé sur les composants électroniques.
Plus de détails sur le remplacement du réfrigérant à partir de la page (→).
Plus de détails sur le remplacement du réfrigérant à partir de la page (→).
En cas d'encrassement important, la protection de l'écran peut être remplacée comme suit :
Risque d'électrocution.
Cela peut entraîner des dommages corporels et matériels graves.
Avant d'entamer les travaux de maintenance ou d'entretien, déconnecter tous les appareils et composants concernés et les débrancher du réseau électrique.
S'assurer que tous les appareils et composants concernés ne peuvent pas être remis en marche.
Après ouverture de l'appareil, s'assurer, à l'aide d'un appareil de mesure approprié, que les composants à charge électrique (condensateurs, par ex.) sont déchargés.


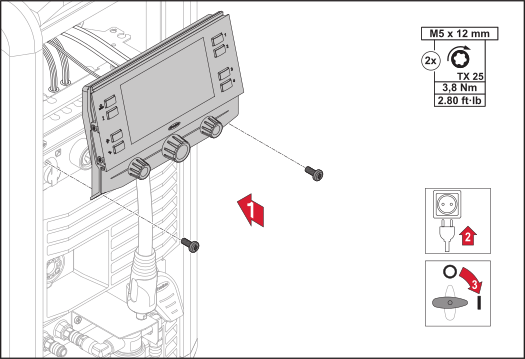
Le nettoyage du filtre à air est décrit à l'aide de l'exemple du filtre à air du refroidisseur.
Le nettoyage du filtre à air de l'appareil de soudage se fait de la même manière.
IMPORTANT ! Si l'installation de soudage est équipée d'un refroidisseur, toujours nettoyer les deux filtres à air !

Danger en cas de fuite de réfrigérant.
Cela peut entraîner des dommages corporels et matériels.
En cas de présence de réfrigérant sur l'extérieur de l'appareil, procéder à un nettoyage immédiat.
S'assurer que le réfrigérant ne peut pas pénétrer à l'intérieur du refroidisseur.
Danger si le réfrigérant est trop chaud.
Cela peut entraîner des brûlures.
Avant d'effectuer toute opération, laisser refroidir le réfrigérant à une température de +25 °C / +77 °F.
Éteindre le refroidisseur avant de débrancher les tuyaux à réfrigérant.

IMPORTANT ! Si la cartouche filtrante ne peut plus être nettoyée sans dispositif d'aide, la remplacer.

Danger lié à l'air comprimé.
Cela peut endommager les composants électroniques.
Respecter une certaine distance en soufflant l'air comprimé sur les composants électroniques.
Danger si le réfrigérant est trop chaud.
Cela peut entraîner des brûlures.
Avant d'effectuer toute opération, laisser refroidir le réfrigérant à une température de +25 °C / +77 °F.
Éteindre le refroidisseur avant de débrancher les tuyaux à réfrigérant.

Maintenir la roue du ventilateur lors du soufflage du refroidisseur afin d'éviter d'endommager le ventilateur.

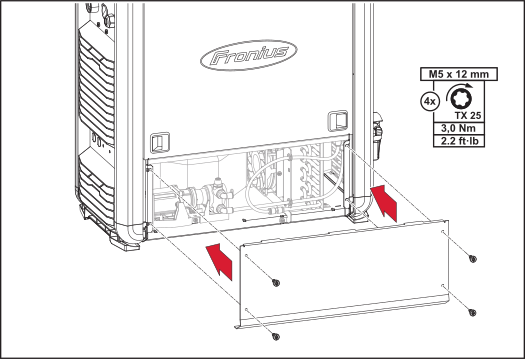
IMPORTANT ! Pour l'actualisation du micrologiciel, un PC ou un ordinateur portable raccordé à l'appareil de soudage via Ethernet est nécessaire.
Le fabricant recommande de faire effectuer au moins tous les 12 mois un contrôle technique de sécurité de l'appareil.
Au cours de ce même intervalle de 12 mois, le fabricant recommande un calibrage des appareils de soudage.
Un contrôle technique de sécurité réalisé par un électricien spécialisé est recommandé :Pour le contrôle technique de sécurité, respecter les normes et les directives nationales et internationales en vigueur.
Vous obtiendrez de plus amples informations concernant le contrôle technique de sécurité et le calibrage auprès de votre filiale Fronius ou de votre Fronius Service Partner. Sur demande, ils vous fourniront les documents nécessaires.
Les déchets d'équipements électriques et électroniques doivent être collectés de manière séparée et recyclés dans le respect de l'environnement, conformément à la directive européenne et à la législation nationale. Les appareils usagés doivent être retournés au revendeur ou déposés dans un système de collecte et d'élimination local agréé. Une élimination correcte de l'appareil usagé favorise le recyclage durable des ressources et empêche les effets négatifs sur la santé et l'environnement.
Matériaux d'emballageConsommation moyenne de fil-électrode à une vitesse d'avance du fil de 5 m/min | |||
| Diamètre du fil-électrode 1,0 mm | Diamètre du fil-électrode 1,2 mm | Diamètre du fil-électrode 1,6 mm |
Fil-électrode en acier | 1,8 kg/h | 2,7 kg/h | 4,7 kg/h |
Fil-électrode en aluminium | 0,6 kg/h | 0,9 kg/h | 1,6 kg/h |
Fil-électrode en CrNi | 1,9 kg/h | 2,8 kg/h | 4,8 kg/h |
Consommation moyenne de fil-électrode à une vitesse d'avance du fil de 10 m/min | |||
| Diamètre du fil-électrode 1,0 mm | Diamètre du fil-électrode 1,2 mm | Diamètre du fil-électrode 1,6 mm |
Fil-électrode en acier | 3,7 kg/h | 5,3 kg/h | 9,5 kg/h |
Fil-électrode en aluminium | 1,3 kg/h | 1,8 kg/h | 3,2 kg/h |
Fil-électrode en CrNi | 3,8 kg/h | 5,4 kg/h | 9,6 kg/h |
Consommation moyenne de fil-électrode à une vitesse d'avance du fil de 5 m/min | |||
| Diamètre du fil-électrode 1,0 mm | Diamètre du fil-électrode 1,2 mm | Diamètre du fil-électrode 1,6 mm |
Fil-électrode en acier | 1,8 kg/h | 2,7 kg/h | 4,7 kg/h |
Fil-électrode en aluminium | 0,6 kg/h | 0,9 kg/h | 1,6 kg/h |
Fil-électrode en CrNi | 1,9 kg/h | 2,8 kg/h | 4,8 kg/h |
Consommation moyenne de fil-électrode à une vitesse d'avance du fil de 10 m/min | |||
| Diamètre du fil-électrode 1,0 mm | Diamètre du fil-électrode 1,2 mm | Diamètre du fil-électrode 1,6 mm |
Fil-électrode en acier | 3,7 kg/h | 5,3 kg/h | 9,5 kg/h |
Fil-électrode en aluminium | 1,3 kg/h | 1,8 kg/h | 3,2 kg/h |
Fil-électrode en CrNi | 3,8 kg/h | 5,4 kg/h | 9,6 kg/h |
Diamètre du fil-électrode | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm | 2 x 1,2 mm (TWIN) |
Consommation moyenne | 10 l/min | 12 l/min | 16 l/min | 20 l/min | 24 l/min |
Taille de la buse de gaz | 4 | 5 | 6 | 7 | 8 | 10 |
Consommation moyenne | 6 l/min | 8 l/min | 10 l/min | 12 l/min | 12 l/min | 15 l/min |
Le facteur de marche (ED) est la période au cours d'un cycle de 10 minutes, pendant laquelle l'appareil peut fonctionner à la puissance indiquée sans surchauffer.
Les valeurs pour le ED indiquées sur la plaque signalétique font référence à une température ambiante de 40 °C.
Si la température ambiante est plus élevée, le ED ou la puissance doivent être réduits en conséquence.
Exemple : soudage avec 150 A à 60 % de ED

Si l'appareil fonctionne sans interruption :
Le facteur de marche (ED) est la période au cours d'un cycle de 10 minutes, pendant laquelle l'appareil peut fonctionner à la puissance indiquée sans surchauffer.
Les valeurs pour le ED indiquées sur la plaque signalétique font référence à une température ambiante de 40 °C.
Si la température ambiante est plus élevée, le ED ou la puissance doivent être réduits en conséquence.
Exemple : soudage avec 150 A à 60 % de ED
Si l'appareil fonctionne sans interruption :
Les caractéristiques techniques valables sont celles de la plaque signalétique pour les appareils configurés pour des tensions spéciales.
Valable pour tous les appareils dont la tension de secteur admissible est inférieure ou égale à 460 V : La fiche secteur standard permet un fonctionnement avec une tension du secteur allant jusqu'à 400 V. Monter une fiche secteur autorisée à cette fin ou installer directement l'alimentation du secteur pour des tensions du secteur allant jusqu'à 460 V.
Aperçu des matières premières critiques :
Un aperçu des matières premières critiques contenues dans cet appareil est disponible à l'adresse Internet suivante :
https://www.fronius.com/welding-technology/downloads
Find downloads: critical
Plage de température pour l'air ambiant : | |
en fonctionnement | -10 °C à + 40 °C / 14 °F à 104 °F |
|
|
Humidité de l'air ambiant relative : | |
à 40 °C / 104 °F | max. 50 % |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 10,8 A |
Courant primaire max. (I1max) | 17,3 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 270 A |
TIG | 3 à 270 A |
Électrode enrobée | 10 à 270 A |
Intensité de soudage à | 40 % / 270 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 27,5 V |
TIG | 10,1 à 20,8 V |
Électrode enrobée | 20,4 à 30,8 V |
Tension à vide | 104,1 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 555 mm |
Poids | 37,0 kg/81.57 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 23,5 W |
Efficacité énergétique de l'appareil de soudage à 270 A / 30,8 V | 88 % |
L'entraînement du fil du Fortis 270 C est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380/400 V |
Courant primaire effectif max. (I1eff) | 10,6/10,8 A |
Courant primaire max (I1max) | 16,8/17,3 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10/+10 % |
Fréquence de réseau | 50/60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 270 A |
TIG | 3 à 270 A |
Électrode enrobée | 10 à 270 A |
Intensité de soudage à | 40 %/270 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 27,5 V |
TIG | 10,1 à 20,8 V |
Électrode enrobée | 20,4 à 30,8 V |
Tension à vide | 104,1 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681/368/555 mm |
Poids | 35,7 kg/78,71 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar/101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement de fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm/0,02 à 0,06 in. |
Diamètre de bobine de fil | 300 mm max. / 11,8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44,1 lb. |
Consommation d'électricité en mode à vide à 400 V | 23,5 W |
Efficacité énergétique de l'appareil de soudage à 270 A/30,8 V | 88 % |
L'entraînement du fil du Fortis 270 C /nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 18 A |
3 x 230 V | 15,6 A |
3 x 380 V | 9,4 A |
3 x 400 V | 8,9 A |
3 x 460 V | 7,8 A |
3 x 600 V | 8,0 A |
1 x 230 V | 36,1 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 28,5 A |
3 x 230 V | 24,6 A |
3 x 380 V | 14,8 A |
3 x 400 V | 8,9 A |
3 x 460 V | 7,8 A |
3 x 600 V | 8,0 A |
1 x 230 V | 30,1 A |
Protection par fusibles du réseau | |
3 x 200/230/380 V | 35 A à action retardée |
3 x 400/460/600 V | 16 A à action retardée |
1 x 230 V | 35 A à action retardée |
Tolérance de la tension du secteur | -10/+6 % |
Fréquence de réseau | 50/60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 270 A |
TIG | 3 à 270 A |
Électrode enrobée | 10 à 270 A |
Intensité de soudage à |
|
U1 = 3 x 200 à 600 V | 40 %/270 A |
U1 = 1 x 230 V | 40 %/240 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 27,5 V |
TIG | 10,1 à 20,8 V |
Électrode enrobée | 20,4 à 30,8 V |
Tension à vide | 70,5 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681/368/555 mm |
Poids | 37,4 kg/82,45 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar/101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement de fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm/0,02 à 0,06 in. |
Diamètre de bobine de fil | 300 mm max. / 11,8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44,1 lb. |
Consommation d'électricité en mode à vide à 400 V | 25,2 W |
Efficacité énergétique de l'appareil de soudage | 87 % |
L'entraînement du fil du Fortis 270 C /XT/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 12,7 A |
Courant primaire max. (I1max) | 20 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10/+10 % |
Fréquence de réseau | 50/60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à | 40 %/320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,1 à 22,8 V |
Électrode enrobée | 20,4 à 32,8 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681/368/555 mm |
Poids | 38,0 kg/83,78 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar/101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement de fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm/0,02 à 0,06 in. |
Diamètre de bobine de fil | 300 mm max. / 11,8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44,1 lb. |
Consommation d'électricité en mode à vide à 400 V | 27,3 W |
Efficacité énergétique de l'appareil de soudage | 89 % |
L'entraînement du fil du Fortis 320 C est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380/400 V |
Courant primaire effectif max. (I1eff) | 13,1/12,7 A |
Courant primaire max. (I1max) | 20,7/20,0 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10/+10 % |
Fréquence de réseau | 50/60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à | 40 %/320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,1 à 22,8 V |
Électrode enrobée | 20,4 à 32,8 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681/368/555 mm |
Poids | 36,7 kg/80,91 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar/101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement de fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm/0,02 à 0,06 in. |
Diamètre de bobine de fil | 300 mm max. / 11,8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44,1 lb. |
Consommation d'électricité en mode à vide à 400 V | 27,3 W |
Efficacité énergétique de l'appareil de soudage | 89 % |
L'entraînement du fil du Fortis 320 C /nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 22,7 A |
3 x 230 V | 19,6 A |
3 x 380 V | 11,0 A |
3 x 400 V | 11,2 A |
3 x 460 V | 9,8 A |
3 x 600 V | 9,7 A |
1 x 230 V | 32,6 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 35,9 A |
3 x 230 V | 31,0 A |
3 x 380 V | 18,5 A |
3 x 400 V | 11,2 A |
3 x 460 V | 9,8 A |
3 x 600 V | 9,7 A |
1 x 230 V | 43,1 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 35 A à action retardée |
3 x 400 / 460 / 600 V | 16 A à action retardée |
1 x 230 V | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à |
|
U1 = 3 x 200 - 600 V | 40 % / 320 A |
U1 = 1 x 230 V | 40 % / 270 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,4 à 22,8 V |
Électrode enrobée | 20,1 à 32,8 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 555 mm |
Poids | 38,5 kg/84.88 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 29,4 W |
Efficacité énergétique de l'appareil de soudage à 320 A / 32,8 V | 89 % |
L'entraînement du fil du Fortis 320 C /XT/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 12,7 A |
Courant primaire max. (I1max) | 20 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10/+10 % |
Fréquence de réseau | 50/60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à | 40 %/320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,1 à 22,8 V |
Électrode enrobée | 20,4 à 32,8 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681/368/763 mm |
Poids | 42,3 kg/93,26 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar/101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement de fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm/0,02 à 0,06 in. |
Diamètre de bobine de fil | 300 mm max. / 11,8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44,1 lb. |
Consommation d'électricité en mode à vide à 400 V | 27,3 W |
Efficacité énergétique de l'appareil de soudage | 89 % |
L'entraînement du fil du Fortis 320 C /GW est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380/400 V |
Courant primaire effectif max. (I1eff) | 13,1/12,7 A |
Courant primaire max. (I1max) | 20,7/20,0 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10/+10 % |
Fréquence de réseau | 50/60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à | 40 %/320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,1 à 22,8 V |
Électrode enrobée | 20,4 à 32,8 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681/368/763 mm |
Poids | 41,0 kg/9,39 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar/101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement de fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm/0,02 à 0,06 in. |
Diamètre de bobine de fil | 300 mm max. / 11,8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44,1 lb. |
Consommation d'électricité en mode à vide à 400 V | 27,3 W |
Efficacité énergétique de l'appareil de soudage | 89 % |
L'entraînement du fil du Fortis 320 C /GW/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 22,7 A |
3 x 230 V | 19,6 A |
3 x 380 V | 11,0 A |
3 x 400 V | 11,2 A |
3 x 460 V | 9,8 A |
3 x 600 V | 9,7 A |
1 x 230 V | 32,6 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 35,9 A |
3 x 230 V | 31,0 A |
3 x 380 V | 18,5 A |
3 x 400 V | 17,7 A |
3 x 460 V | 15,4 A |
3 x 600 V | 15,3 A |
1 x 230 V | 43,1 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 35 A à action retardée |
3 x 400 / 460 / 600 V | 16 A à action retardée |
1 x 230 V | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à |
|
U1 = 1 x 230 V | 40 % / 270 A |
U1 = 3 x 200 - 600 V | 40 % / 320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,4 à 22,8 V |
Électrode enrobée | 20,1 à 32,8 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 42,7 kg / 94.14 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 29,4 W |
Efficacité énergétique de l'appareil de soudage à 320 A / 32,8 V | 89 % |
L'entraînement du fil du Fortis 320 C /GW/XT/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 21,8 A |
Courant primaire max. (I1max) | 28,1 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 42,0 kg / 92.59 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 26,9 W |
Efficacité énergétique de l'appareil de soudage à 400 A / 36 V | 89 % |
L'entraînement du fil du Fortis 400 C /GW est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380 / 400 V |
Courant primaire effectif max. (I1eff) | 22,7 / 21,8 A |
Courant primaire max. (I1max) | 28,9 / 28,1 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 40,1 kg / 88.41 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 26,9 W |
Efficacité énergétique de l'appareil de soudage à 400 A / 36 V | 89 % |
L'entraînement du fil du Fortis 400 C /GW/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 35,8 A |
3 x 230 V | 31,0 A |
3 x 380 V | 18,6 A |
3 x 400 V | 17,7 A |
3 x 460 V | 15,5 A |
3 x 600 V | 15,2 A |
1 x 230 V | 36,3 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 49,0 A |
3 x 230 V | 42,4 A |
3 x 380 V | 25,5 A |
3 x 400 V | 24,2 A |
3 x 460 V | 21,1 A |
3 x 600 V | 19,5 A |
1 x 230 V | 53,7 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 63 A à action retardée |
3 x 400 / 460 / 600 V | 35 A à action retardée |
1 x 208 / 240 V | 50 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à |
|
U1 = 1 x 230 V | 40 % / 320 A |
U1 = 3 x 200 - 600 V | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 43,6 kg / 96.12 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 30,5 W |
Efficacité énergétique de l'appareil de soudage à 400 A / 36 V | 89 % |
L'entraînement du fil du Fortis 400 C /GW/XT/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 600 V |
Courant primaire effectif max. (I1eff) | 16,7 A |
Courant primaire max. (I1max) | 22,0 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 77,6 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 1) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 41,3 kg / 91.05 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
L'entraînement du fil du Fortis 400 C /GW/600/nc est intégré dans l'appareil de soudage.
| 1) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 25,0 A |
Courant primaire max. (I1max) | 36,7 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 42,7 kg / 94.14 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 200 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 27,8 W |
Efficacité énergétique de l'appareil de soudage à 500 A / 40 V | 89 % |
L'entraînement du fil du Fortis 500 C /GW est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380 / 400 V |
Courant primaire effectif max. (I1eff) | 25,6 / 25,0 A |
Courant primaire max. (I1max) | 38,1 / 36,7 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 40,2 kg / 88.63 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 200 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 27,8 W |
Efficacité énergétique de l'appareil de soudage à 500 A / 40 V | 89 % |
L'entraînement du fil du Fortis 500 C /GW/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 43,2 A |
3 x 230 V | 37,4 A |
3 x 380 V | 22,3 A |
3 x 400 V | 21,2 A |
3 x 460 V | 18,5 A |
3 x 600 V | 17,8 A |
1 x 230 V | 36,5 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 68,3 A |
3 x 230 V | 59,2 A |
3 x 380 V | 35,3 A |
3 x 400 V | 33,5 A |
3 x 460 V | 29,2 A |
3 x 600 V | 23,7 A |
1 x 230 V | 53,6 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 63 A à action retardée |
3 x 400 / 460 / 600 V | 35 A à action retardée |
1 x 230 V | 50 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à |
|
U1 = 1 x 230 V | 40 % / 320 A |
U1 = 3 x 200 - 600 V | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 43,7 kg / 96.34 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
Consommation d'électricité en mode à vide à 400 V | 30,2 W |
Efficacité énergétique de l'appareil de soudage à 500 A / 40 V | 89 % |
L'entraînement du fil du Fortis 500 C /GW/XT/nc est intégré dans l'appareil de soudage.
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 600 V |
Courant primaire effectif max. (I1eff) | 19,2 A |
Courant primaire max. (I1max) | 29,1 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 77,6 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 1) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 41,3 kg / 91.05 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Pression max. du gaz de protection | 7 bar / 101 psi |
Vitesse d'avance du fil | 1 à 25 m/min / 40 à 980 ipm |
Entraînement du fil | Entraînement à 4 galets |
Diamètre de fil | 0,6 à 1,6 mm / 0.02 à 0.06 in. |
Diamètre de bobine de fil | 300 mm max. / 11.8 in max. |
Poids de bobine de fil | max. 20,0 kg / max. 44.1 lb. |
L'entraînement du fil du Fortis 500 C /GW/600/nc est intégré dans l'appareil de soudage.
| 1) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 12,7 A |
Courant primaire max. (I1max) | 20,0 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à | 40 % / 320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,1 à 22,8 V |
Électrode enrobée | 20,4 à 32,8 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 39,7 kg / 87.52 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 27,3 W |
Efficacité énergétique de l'appareil de soudage à 320 A / 32,8 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380 / 400 V |
Courant primaire effectif max. (I1eff) | 13,1 / 12,7 A |
Courant primaire max. (I1max) | 20,7 / 20,0 A |
Protection par fusibles du réseau | 16 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à | 40 % / 320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,1 à 22,8 V |
Électrode enrobée | 20,4 à 32,8 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 38,4 kg / 84.66 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 27,3 W |
Efficacité énergétique de l'appareil de soudage à 320 A / 32,8 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 22,7 A |
3 x 230 V | 19,6 A |
3 x 380 V | 11,0 A |
3 x 400 V | 11,2 A |
3 x 460 V | 9,8 A |
3 x 600 V | 9,7 A |
1 x 230 V | 32,6 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 35,9 A |
3 x 230 V | 31,0 A |
3 x 380 V | 18,5 A |
3 x 400 V | 17,7 A |
3 x 460 V | 15,4 A |
3 x 600 V | 15,3 A |
1 x 230 V | 43,1 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 35 A à action retardée |
3 x 400 / 460 / 600 V | 16 A à action retardée |
1 x 208 / 240 V | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 320 A |
TIG | 3 à 320 A |
Électrode enrobée | 10 à 320 A |
Intensité de soudage à |
|
U1 = 1 x 230 V | 40 % / 270 A |
U1 = 3 x 200 - 600 V | 40 % / 320 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 30,0 V |
TIG | 10,4 à 22,8 V |
Électrode enrobée | 20,1 à 32,8 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 40,1 kg / 88.41 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 29,4 W |
Efficacité énergétique de l'appareil de soudage à 320 A / 32,8 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 21,8 A |
Courant primaire max. (I1max) | 28,1 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 39,4 kg / 86.86 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 26,9 W |
Efficacité énergétique de l'appareil de soudage à 400 A / 36 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380 / 400 V |
Courant primaire effectif max. (I1eff) | 22,7 / 21,8 A |
Courant primaire max. (I1max) | 28,9 / 28,1 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 37,5 kg / 88.4 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 26,9 W |
Efficacité énergétique de l'appareil de soudage à 400 A / 36 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 35,8 A |
3 x 230 V | 31,0 A |
3 x 380 V | 18,6 A |
3 x 400 V | 17,7 A |
3 x 460 V | 15,5 A |
3 x 600 V | 15,2 A |
1 x 230 V | 36,3 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 49,0 A |
3 x 230 V | 42,4 A |
3 x 380 V | 25,5 A |
3 x 400 V | 24,2 A |
3 x 460 V | 21,1 A |
3 x 600 V | 19,5 A |
1 x 230 V | 53,7 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 63 A à action retardée |
3 x 400 / 460 / 600 V | 35 A à action retardée |
1 x 230 V | 50 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à |
|
U1 = 1 x 230 V | 40 % / 320 A |
U1 = 3 x 200 - 600 V | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 41,0 kg / 90.39 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 30,5 W |
Efficacité énergétique de l'appareil de soudage à 400 A / 36 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 600 V |
Courant primaire effectif max. (I1eff) | 16,7 A |
Courant primaire max. (I1max) | 22,0 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 400 A |
TIG | 3 à 400 A |
Électrode enrobée | 10 à 400 A |
Intensité de soudage à | 40 % / 400 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 34,0 V |
TIG | 10,1 à 26,0 V |
Électrode enrobée | 20,4 à 36,0 V |
Tension à vide | 77,6 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 1) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 38,7 kg / 85.32 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
| 1) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 400 V |
Courant primaire effectif max. (I1eff) | 25,0 A |
Courant primaire max. (I1max) | 36,7 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 40,1 kg / 88.4 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 27,8 W |
Efficacité énergétique de l'appareil de soudage à 500 A / 40 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 380 / 400 V |
Courant primaire effectif max. (I1eff) | 25,6 / 25,0 A |
Courant primaire max. (I1max) | 38,1 / 36,7 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +10 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 64,4 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 37,6 kg / 82.89 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 27,8 W |
Efficacité énergétique de l'appareil de soudage à 500 A / 40 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 200/230/380/400/460/600 V |
Courant primaire effectif max. (I1eff) |
|
3 x 200 V | 43,2 A |
3 x 230 V | 37,4 A |
3 x 380 V | 22,3 A |
3 x 400 V | 21,2 A |
3 x 460 V | 18,5 A |
3 x 600 V | 17,8 A |
1 x 230 V | 36,5 A |
Courant primaire max. (I1max) |
|
3 x 200 V | 68,3 A |
3 x 230 V | 59,2 A |
3 x 380 V | 35,3 A |
3 x 400 V | 33,5 A |
3 x 460 V | 29,2 A |
3 x 600 V | 23,7 A |
1 x 230 V | 53,6 A |
Protection par fusibles du réseau | |
3 x 200 / 230 / 380 V | 63 A à action retardée |
3 x 400 / 460 / 600 V | 35 A à action retardée |
1 x 230 V | 50 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Impédance secteur max. autorisée Zmax au PCC1) | 75 mOhm |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à |
|
U1 = 1 x 230 V | 40 % / 320 A |
U1 = 3 x 200 - 600 V | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 79,8 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 2) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 41,1 kg / 90.6 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
Consommation d'électricité en mode à vide à 400 V | 30,2 W |
Efficacité énergétique de l'appareil de soudage à 500 A / 40 V | 89 % |
| 1) | Interface avec le réseau électrique public 230/400 V et 50 Hz |
| 2) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension du secteur (U1) | 3 x 600 V |
Courant primaire effectif max. (I1eff) | 19,2 A |
Courant primaire max. (I1max) | 29,1 A |
Protection par fusibles du réseau | 35 A à action retardée |
Tolérance de la tension du secteur | -10 / +6 % |
Fréquence de réseau | 50 / 60 Hz |
Cos phi (1) | 0,99 |
Disjoncteur différentiel recommandé | Type B |
Plage de courant de soudage (I2) |
|
MIG/MAG | 3 à 500 A |
TIG | 3 à 500 A |
Électrode enrobée | 10 à 500 A |
Intensité de soudage à | 40 % / 500 A |
Plage de tension de sortie d'après la caractéristique normalisée (U2) | |
MIG/MAG | 14,2 à 39,0 V |
TIG | 10,1 à 30,0 V |
Électrode enrobée | 20,4 à 40,0 V |
Tension à vide | 77,6 V |
Indice de protection | IP 23 |
Classe d'émission CEM | A 1) |
Dimensions L x l x H | 681 / 368 / 763 mm |
Poids | 38,7 kg / 85.32 lb. |
Émissions sonores max. (LWA) | < 80 dB (A) |
| 1) | Un appareil de la classe d'émissions A n'est pas adapté à une utilisation dans les zones résidentielles avec un approvisionnement direct en énergie depuis le réseau électrique public basse tension. La compatibilité électromagnétique risque d'être influencée par des fréquences radioélectriques conduites ou rayonnées. |
Tension d'alimentation |
|
Absorption de courant | 2,1 A |
Puissance de refroidissement pour |
|
Hauteur de refoulement max. | 50 m |
Débit max. | 1,5 l/min |
Pression de pompe max. | 5 bar |
Durée de vie des pompes | jusqu'à 15 000 h |
Volume de réfrigérant | 5 l |
Indice de protection | IP 23 |
Dimensions L/I/H | 740/340/230 mm |
Poids (sans réfrigérant) | 6 kg |
Surveillance de la température du réfrigérant | Avertissement au-dessus de 68 °C (154,4 °F) Message d'erreur au-dessus de 70 °C (158 °F) |
Capteur de surveillance | Avertissement à 1 - 0,7 l/min Message d'erreur sous 0,7 l/min |
Conformité avec la directive 2014/53/UE – Radio Equipment Directive (RED)
Le tableau suivant contient des informations concernant les bandes de fréquences utilisées et la puissance d'émission HF maximale des produits radio Fronius vendus dans l'UE, conformément aux articles 10.8 (a) et 10.8 (b) de la RED
Plage de fréquences | Modulation |
|---|---|
2 412 - 2 462 MHz | 802.11b : DSSS 802.11g : OFDM 802.11n : OFDM |
2 402 à 2 482 MHz | GFSK |