Ignis 150/180 TIG
downloadElementy obsługowe, przyłącza
Panel obsługowy
Parametry Setup spawania ręcznego elektrodą otuloną
Parametry Setup spawania TIG
Części zamienne
Ostrzeżenia służą do ostrzegania osób o możliwych obrażeniach i uniknięcia obrażeń ciała oraz uszkodzenia produktu. Dotyczą poszczególnych działań związanych z produktem i przy nim.
Wskazuje na bezpośrednio niebezpieczną sytuację.
Zlekceważenie zagrożenia pociąga za sobą poważne obrażenia ciała lub śmierć.
Czynność pozwalająca uniknąć tej sytuacji.
Wskazuje na potencjalnie niebezpieczną sytuację.
Zlekceważenie zagrożenia może pociągać za sobą poważne obrażenia ciała lub śmierć.
Czynność pozwalająca uniknąć tej sytuacji.
Wskazuje na potencjalnie niebezpieczną sytuację.
Zlekceważenie zagrożenia może skutkować niewielkimi lub umiarkowanymi obrażeniami ciała.
Czynność pozwalająca uniknąć tej sytuacji.
Oznacza sytuację grożącą stratami materialnymi.
Jeśli nie uda się uniknąć tej sytuacji, możliwymi skutkami są pogorszenie wyników pracy, materialne uszkodzenie produktu lub innego mienia.
Czynność pozwalająca zapobiec tej sytuacji.
Instrukcje bezpieczeństwa służą bezpiecznemu użytkowaniu produktu. Mają one charakter zapobiegawczy i pomagają zapoznać się z podstawowymi zagrożeniami związanymi z użytkowaniem produktu. Nie odnoszą się konkretnie do poszczególnych działań związanych z produktem i przy nim.
Instrukcję obsługi należy przechowywać wraz z urządzeniem. Jako uzupełnienie do instrukcji obsługi obowiązują ogólne oraz miejscowe przepisy BHP i przepisy dotyczące ochrony środowiska.
Wszystkie wskazówki dotyczące bezpieczeństwa i ostrzeżenia umieszczone na urządzeniu należyUmiejscowienie poszczególnych wskazówek dotyczących bezpieczeństwa i ostrzeżeń na urządzeniu przedstawiono w rozdziale instrukcji obsługi „Informacje ogólne”.
Usterki mogące wpłynąć na bezpieczeństwo użytkowania usuwać przed włączeniem urządzenia.
Zewnętrzne urządzenie wysokiej częstotliwości jest przeznaczone wyłącznie do wspomagania zajarzenia łuku spawalniczego TIG w połączeniu z komponentami systemu Fronius.
Obowiązują warunki środowiskowe, instrukcje bezpieczeństwa i przepisy dotyczące urządzenia spawalniczego.
Inne lub wykraczające ponadto wykorzystanie jest traktowane jako niezgodne z przeznaczeniem.
Użycie zgodne z przeznaczeniem obejmuje równieżUrządzenie jest zaprojektowane do użytku w przemyśle i działalności gospodarczej.
Korzystanie z urządzenia lub jego przechowywanie poza przeznaczonym do tego obszarem jest uznawane za niezgodne z przeznaczeniem.
Zakres temperatur powietrza otoczenia:Powietrze otoczenia: wolne od pyłu, kwasów, gazów lub substancji korozyjnych.
Wysokość nad poziomem morza: maks. 2000 m (6561 ft. 8.16 in.)
Należy regularnie kontrolować personel pod względem wykonywania pracy zgodnie z zasadami bezpieczeństwa.
Przed opuszczeniem stanowiska pracy należy się upewnić, że podczas nieobecności nie grozi niebezpieczeństwo dla ludzi ani ryzyko strat materialnych.
Urządzenia o wysokiej mocy mogą mieć wpływ na jakość energii elektrycznej w sieci ze względu na duży prąd wejściowy.
Może to dotyczyć niektórych typów urządzeń, przyjmując postać:*) zawsze na połączeniu z siecią publiczną
patrz Dane techniczne
W takim przypadku użytkownik lub osoba korzystająca z urządzenia muszą sprawdzić, czy urządzenie może zostać podłączone, w razie potrzeby zasięgając opinii u dostawcy energii elektrycznej.
WAŻNE! Zwracać uwagę na prawidłowe uziemienie przyłącza sieciowego!
Lokalnie obowiązujące uregulowania i wytyczne krajowe mogą wymagać zainstalowania wyłącznika różnicowoprądowego w przypadku podłączenia urządzenia do publicznej sieci elektrycznej.
Typ wyłącznika różnicowoprądowego zalecany przez producenta jest podany w danych technicznych.
Urządzenie wytwarza maksymalny poziom ciśnienia akustycznego <80 dB(A) (ref. 1pW) w trybie jałowym oraz w fazie schładzania po zakończeniu pracy, co odpowiada dopuszczalnemu maksymalnemu punktowi pracy przy obciążeniu znamionowym wg normy EN 60974-1.
Emisja dźwięku w miejscu pracy zależy od różnych parametrów, takich jak:Zalecany jest pomiar poziomu hałasu w miejscu pracy.
Dym powstający podczas spawania zawiera szkodliwe dla zdrowia gazy i opary.
Dym spawalniczy zawiera substancje, które według monografii 118 wydanej przez International Agency for Research on Cancer wywołują raka.
Używać wyciągu punktowego i wyciągu w pomieszczeniu.
Jeśli to możliwe, używać palnika spawalniczego ze zintegrowanym wyciągiem.
Trzymać głowę z dala od powstającego dymu spawalniczego i gazów.
Powstającego dymu oraz szkodliwych gazówZadbać o doprowadzenie świeżego powietrza w wystarczającej ilości. Zadbać o to, aby zawsze był zapewniony przepływ powietrza na poziomie co najmniej 20 m³ na godzinę.
W przypadku niedostatecznej wentylacji stosować przyłbicę spawalniczą z doprowadzeniem powietrza.
Jeśli istnieją wątpliwości co do tego, czy wydajność odciągu jest wystarczająca, należy porównać zmierzone wartości emisji substancji szkodliwych z dozwolonymi wartościami granicznymi.
Za stopień szkodliwości dymu spawalniczego odpowiedzialne są między innymi następujące składniki:Dlatego też należy uwzględnić odpowiednie karty charakterystyki materiałów i podane przez producenta informacje na temat wymienionych składników.
Zalecenia dotyczące scenariuszy narażenia, środków zarządzania ryzykiem i identyfikowania warunków roboczych można znaleźć na stronie internetowej European Welding Association w sekcji Health & Safety (https://european-welding.org).
Palne pary (na przykład pary z rozpuszczalników) nie mogą mieć kontaktu z obszarem promieniowania łuku spawalniczego.
Jeśli nie są prowadzone prace spawalnicze, należy zamknąć zawór butli z gazem ochronnym lub główny dopływ gazu.
Iskry mogą stać się przyczyną pożarów i eksplozji.
Nigdy nie spawać w pobliżu palnych materiałów.
Materiały palne muszą być oddalone co najmniej o 11 metrów (36 ft. 1.07 in.) od łuku spawalniczego lub należy je przykryć odpowiednią osłoną.
Przygotować odpowiednią, atestowaną gaśnicę.
Iskry oraz gorące elementy metalowe mogą przedostać się do otoczenia również przez małe szczeliny i otwory. Należy zastosować odpowiednie środki, aby zapobiec niebezpieczeństwu zranienia lub pożaru.
Nie wykonywać spawania w obszarach zagrożonych pożarem lub eksplozją oraz przy zamkniętych zbiornikach, beczkach lub rurach, jeśli nie są one przygotowane zgodnie z odpowiednimi normami krajowymi i międzynarodowymi.
Nie wolno spawać w pobliżu zbiorników, w których przechowywane są lub były gazy, paliwa, oleje mineralne itp. Ich pozostałości stwarzają niebezpieczeństwo eksplozji.
Porażenie prądem elektrycznym jest zawsze groźne dla życia i może spowodować śmierć.
W obrębie urządzenia i poza nim nie dotykać żadnych części pod napięciem.
W przypadku spawania MIG/MAG i TIG napięcie jest przewodzone również przez drut spawalniczy, szpulę drutu, rolki podające oraz wszystkie elementy metalowe, które są połączone z drutem spawalniczym.
Podajnik drutu zawsze ustawiać na odpowiednio izolowanym podłożu lub stosować odpowiedni, izolowany uchwyt podajnika drutu.
Aby zapewnić odpowiednią ochronę sobie i innym osobom, zastosować suchą podkładkę lub też osłonę izolującą odpowiednio od potencjału ziemi albo masy. Podkładka lub przykrycie musi zakrywać cały obszar między ciałem a potencjałem ziemi lub masy.
Wszystkie kable i przewody muszą być kompletne, nieuszkodzone, zaizolowane i o odpowiednich parametrach. Luźne połączenia, przepalone, uszkodzone lub niedostosowane parametrami kable i przewody należy niezwłocznie wymienić.
Przed każdym użyciem ręcznie sprawdzić solidność połączeń elektrycznych.
W przypadku kabli zasilających z wtykiem bagnetowym należy obrócić kabel o co najmniej 180° wokół osi wzdłużnej i naprężyć.
Nie owijać kabli i przewodów wokół ciała ani jego części.
Elektrody (elektrody topliwej, elektrody wolframowej, drutu spawalniczego itp.)Między elektrodami dwóch źródeł spawalniczych może wystąpić np. zdublowane napięcie trybu pracy jałowej źródła spawalniczego. W przypadku jednoczesnego dotknięcia potencjałów obu elektrod, w pewnych warunkach może wystąpić zagrożenie dla życia.
Wykwalifikowany elektryk powinien regularnie sprawdzać kabel zasilający pod kątem sprawnego działania przewodu ochronnego.
Urządzenia klasy ochrony I do prawidłowego działania potrzebują sieci z przewodem ochronnym i systemu wtykowego ze stykiem przewodu ochronnego.
Użytkowanie urządzenia w sieci bez przewodu ochronnego i gniazda bez styku przewodu ochronnego jest dozwolone wyłącznie wtedy, gdy przestrzega się wszystkich krajowych przepisów dotyczących rozłączenia ochronnego.
W innym przypadku jest to traktowane jako rażące zaniedbanie.
W razie potrzeby zadbać o właściwe uziemienie obrabianego elementu.
Wyłączać nieużywane urządzenia.
Podczas prac na wysokości stosować uprząż zabezpieczającą przed upadkiem.
Przed przystąpieniem do prac przy urządzeniu wyłączyć urządzenie i wyjąć wtyczkę zasilania.
Urządzenie należy zabezpieczyć przed włożeniem wtyczki zasilania i ponownym włączeniem za pomocą czytelnej i zrozumiałej tabliczki ostrzegawczej.
Po otwarciu urządzenia:Jeśli konieczne jest przeprowadzenie prac przy częściach przewodzących napięcie elektryczne, poprosić o pomoc drugą osobę, która w odpowiednim czasie wyłączy urządzenie wyłącznikiem głównym.
Zadbać o odpowiednie połączenie zacisku przyłączeniowego z elementem spawanym.
Zamocować zacisk przyłączeniowy elementu spawanego w miarę możliwości jak najbliżej spawanego miejsca.
Urządzenie ustawić z wystarczającą izolacją od przewodzącego elektrycznie otoczenia, na przykład izolacja od przewodzącego podłoża lub izolacja od przewodzących stelaży.
W przypadku zastosowania rozdzielaczy prądowych, uchwytów z podwójną głowicą itp. należy przestrzegać poniższych zaleceń: Również elektrody nieużywanego uchwytu spawalniczego / uchwytu elektrody przewodzą potencjał. Zadbać o odpowiednią izolację miejsca składowania nieużywanego obecnie uchwytu spawalniczego / uchwytu elektrody.
W zautomatyzowanych zastosowaniach MIG/MAG drut elektrodowy prowadzić do podajnika drutu w pełnej izolacji od zasobnika drutu spawalniczego, dużej szpuli lub szpuli zwykłej.
Klasyfikacja kompatybilności elektromagnetycznej urządzeń wg tabliczki znamionowej lub danych technicznych
W szczególnych przypadkach, mimo przestrzegania wartości granicznych emisji wymaganych przez normy, w przewidzianym obszarze zastosowania mogą wystąpić nieznaczne zakłócenia (np., gdy w pobliżu miejsca ustawienia znajdują się czułe urządzenia lub miejsce ustawienia znajduje się w pobliżu odbiorników radiowych i telewizyjnych).
W takim przypadku użytkownik jest zobowiązany do podjęcia odpowiednich działań, zapobiegających tym zakłóceniom.
Informacje ogólne
Podczas eksploatacji, ze względu na wysokie napięcia i prądy elektryczne, powstają lokalne pola elektromagnetyczne (EMF). Pola elektromagnetyczne występują:
Obowiązujące wartości graniczne narażenia ludzi są dochowane w przypadku użycia zgodnego z przeznaczeniem oraz przy zachowaniu odpowiednich przepisów prawa pracy. Zgodnie z aktualnym stanem wiedzy naukowej, przy przestrzeganiu tych wartości granicznych nie należy spodziewać się żadnych negatywnych skutków dla zdrowia.
W zakładzie spawalniczym
Ze względu na potencjalne zagrożenia dla zdrowia należy zwrócić uwagę na osoby przebywające w pobliżu– nawet jeśli są one oddzielone ścianami – oraz na osoby odwiedzające, a także odpowiednio je poinstruować.
Ze względu na potencjalne zagrożenia dla zdrowia następujące osoby powinny skonsultować się z lekarzem przed udaniem się w pobliże systemów spawania:
Dodatkowe informacje i zalecenia
Dalsze informacje i zalecenia można znaleźć m.in. w normie EN , IEC , 60974‑9:2018.
Karty techniczne urządzeń spawalniczych dotyczące EMF są dostępne na stroniehttps://www.fronius.com/en/download-centergdzie można je pobrać.
Więcej informacji na temat EMF oraz wskazówki dla osób z implantami można znaleźć na naszej stronie internetowej pod adresemhttps://www.fronius.com/en/welding/know-how/welding protection
Aby uzyskać informacje na temat bezpieczeństwa pracy podczas spawania, należy kliknąć Download the Health & Safety brochure now. Również właściwe organy i urzędy z obszaru ochrony pracowników w poszczególnych krajach udostępniają na swoich stronach internetowych obowiązujące lokalnie przepisy.
Nie sięgać dłonią w obszar pracy obracających się kół zębatych napędu drutu, ani w obszar pracy obracających się części napędu.
Pokrywy i elementy boczne wolno otwierać i zdejmować tylko na czas konserwacji i napraw.
Podczas eksploatacjiDrut spawalniczy wydostający się z uchwytu spawalniczego stwarza duże ryzyko skaleczenia (przekłucie dłoni, skaleczenia twarzy i oczu, ...).
Z tego względu uchwyt spawalniczy należy trzymać zawsze z dala od ciała (dotyczy urządzeń z podajnikiem drutu) i należy nosić odpowiednie okulary ochronne.
Nie dotykać elementu spawanego podczas spawania i bezpośrednio po jego zakończeniu — niebezpieczeństwo oparzenia.
Ze stygnących elementów spawanych może odpryskiwać żużel. Dlatego podczas obróbki dodatkowej elementów spawanych należy zawsze stosować zalecane przepisami środki ochrony i należy dbać o wystarczającą ochronę innych osób.
Uchwyt spawalniczy oraz inne elementy wyposażenia o wysokiej temperaturze roboczej należy pozostawić do ostygnięcia, zanim wykona się przy nich jakiekolwiek prace.
W pomieszczeniach zagrożonych pożarem lub eksplozją obowiązują specjalne przepisy
— przestrzegać odpowiednich przepisów krajowych i międzynarodowych.
Urządzenia spawalnicze przeznaczone do pracy w przestrzeniach o podwyższonym zagrożeniu elektrycznym (np. przy kotłach), muszą być oznaczone znakiem bezpieczeństwa (Safety). Samo urządzenie spawalnicze nie może się jednak znajdować w takich pomieszczeniach.
Niebezpieczeństwo oparzenia przez wyciekający płyn chłodzący. Wyłączyć chłodnicę przed rozłączeniem przyłączy dopływu i odpływu płynu chłodzącego.
Podczas stosowania płynu chłodzącego przestrzegać informacji zawartych w karcie charakterystyki bezpieczeństwa płynu chłodzącego. Kartę charakterystyki bezpieczeństwa płynu chłodzącego można otrzymać w punkcie serwisowym lub za pośrednictwem strony internetowej producenta.
Do transportu urządzeń przy użyciu żurawi stosować tylko odpowiedni osprzęt dostarczony przez producenta.
W przypadku zawieszenia podajnika drutu na żurawiu podczas spawania, należy zawsze stosować odpowiednie izolujące zaczepy do zawieszania podajnika drutu (urządzenia MIG/MAG i TIG).
Spawanie za pomocą urządzenia podczas transportu za pomocą żurawia jest dozwolone tylko wtedy, gdy jest to jednoznacznie opisane w instrukcji urządzenia jako użycie zgodne z przeznaczeniem.
Jeśli urządzenie jest wyposażone w pasek lub uchwyt do przenoszenia, służy on wyłącznie do jego ręcznego transportu. Pasek do przenoszenia ręcznego nie nadaje się do transportu żurawiem, wózkiem widłowym i innymi mechanicznymi urządzeniami podnośnikowymi.
Wszystkie elementy mocujące (pasy, sprzączki, łańcuchy itd.), które będą używane razem z urządzeniem lub jego podzespołami, należy poddawać regularnej kontroli (np. pod kątem uszkodzeń mechanicznych, korozji lub zmian wywołanych wpływem środowiska).
Okresy przeprowadzania kontroli oraz ich zakres muszą odpowiadać przynajmniej obowiązującym normom i dyrektywom krajowym.
Niebezpieczeństwo niezauważonego wycieku bezbarwnego i bezwonnego gazu osłonowego w przypadku zastosowania adaptera na przyłączu gazu osłonowego. Gwint adaptera do przyłącza gazu osłonowego po stronie urządzenia należy przed montażem uszczelnić za pomocą taśmy teflonowej.
W razie potrzeby użyć filtrów!
Butle z gazem ochronnym zawierają znajdujący się pod ciśnieniem gaz i w przypadku uszkodzenia mogą wybuchnąć. Ponieważ butle z gazem ochronnym stanowią element wyposażenia spawalniczego, należy obchodzić się z nimi bardzo ostrożnie.
Butle ze sprężonym gazem ochronnym należy chronić przed zbyt wysoką temperaturą, uderzeniami mechanicznymi, żużlem, otwartym ogniem, iskrami i łukiem spawalniczym.
Butle z gazem ochronnym należy montować w pozycji pionowej i mocować zgodnie z instrukcją, aby nie mogły spaść.
Trzymać butle z gazem ochronnym z dala od obwodów spawalniczych lub też innych obwodów elektrycznych.
Nigdy nie zawieszać palnika spawalniczego na butli z gazem ochronnym.
Nigdy nie dotykać butli z gazem ochronnym elektrodą.
Niebezpieczeństwo wybuchu — nigdy nie spawać w pobliżu butli z gazem ochronnym, znajdującej się pod ciśnieniem.
Zawsze należy używać butli z gazem ochronnym odpowiedniej dla danego zastosowania oraz dostosowanego, odpowiedniego wyposażenia (regulatora, przewodów, złączek itp.). Używać butli z gazem ochronnym oraz wyposażenia tylko w dobrym stanie technicznym.
W przypadku otwarcia zaworu butli z gazem ochronnym należy odsunąć twarz od wylotu.
Jeśli nie są prowadzone prace spawalnicze, zawór butli z gazem ochronnym należy zamknąć.
Jeśli butla z gazem ochronnym nie jest podłączona, kapturek należy pozostawić na zaworze butli.
Stosować się do zaleceń producenta oraz odpowiednich przepisów krajowych i międzynarodowych, dotyczących butli z gazem ochronnym oraz elementów wyposażenia.
Wewnętrzne instrukcje oraz kontrole powinny zapewniać czystość i porządek w miejscu pracy.
Urządzenie należy ustawiać i eksploatować wyłącznie zgodnie z informacjami o stopniu ochrony IP, znajdującymi się na tabliczce znamionowej.
Podczas ustawiania urządzenia zapewnić odstęp 0,5 m (1 ft. 7,69 in.) dookoła, aby umożliwić swobodny dostęp i ujście powietrza chłodzącego.
Podczas transportu urządzenia należy zadbać o to, aby były przestrzegane obowiązujące dyrektywy krajowe i lokalne oraz przepisy BHP. Dotyczy to w szczególności wytycznych odnoszących się do zagrożeń podczas transportu i przewożenia.
Nie podnosić i nie transportować włączonych urządzeń. Przed przystąpieniem do transportu lub podnoszenia należy wyłączyć urządzenia i odłączyć je od sieci zasilającej!
Przed uruchomieniem i po przetransportowaniu koniecznie przeprowadzić oględziny urządzenia pod kątem uszkodzeń. Przed uruchomieniem zlecić naprawę wszelkich uszkodzeń przeszkolonemu personelowi technicznemu.
Urządzenia zabezpieczające, które nie są w pełni sprawne, należy naprawić przed włączeniem urządzenia.
Nigdy nie demontować i nie wyłączać urządzeń zabezpieczających.
Przed włączeniem urządzenia upewnić się, czy nie stanowi ono dla nikogo zagrożenia.
Co najmniej raz w tygodniu sprawdzać urządzenie pod kątem widocznych z zewnątrz uszkodzeń i działania urządzeń zabezpieczających.
Butlę z gazem osłonowym należy zawsze dobrze zamocować i zdejmować na czas transportu za pomocą dźwigu.
Ze względu na właściwości płynów chłodzących (przewodnictwo elektryczne, ochrona przed zamarzaniem, zgodność materiałów, palność itp.), do użytku w naszych urządzeniach nadają się tylko oryginalne płyny chłodzące producenta.
Stosować tylko odpowiednie, oryginalne płyny chłodzące producenta.
Nie mieszać oryginalnego płynu chłodzącego producenta z innymi płynami chłodzącymi.
Do obiegu chłodnicy podłączać wyłącznie komponenty systemu producenta.
Płyn Cooling Liquid FCL 10/20 nie jest palny. Płyn chłodzący na bazie etanolu może być palny w określonych warunkach. Płyn chłodzący należy transportować tylko w zamkniętych oryginalnych pojemnikach i trzymać z dala od źródeł zapłonu.
Zużyty płyn chłodzący należy utylizować zgodnie z krajowymi i międzynarodowymi przepisami. Kartę charakterystyki bezpieczeństwa płynu chłodzącego można otrzymać w punkcie serwisowym lub za pośrednictwem strony internetowej producenta.
Przed rozpoczęciem spawania zawsze sprawdzać poziom płynu chłodzącego w wystudzonej instalacji.
W przypadku części obcego pochodzenia nie ma gwarancji, że zostały wykonane i skonstruowane zgodnie z wymogami w zakresie ich wytrzymałości i bezpieczeństwa.
Śruby obudowy mają połączenie z przewodem ochronnym zapewniającym uziemienie elementów obudowy.
Należy zawsze używać oryginalnych śrub obudowy w odpowiedniej liczbie, dokręcając je podanym momentem.
Producent zaleca, aby przynajmniej co 12 miesięcy zlecać przeprowadzenie kontroli zgodności urządzenia z wymogami bezpieczeństwa technicznego.
Producent zaleca również kalibrację urządzeń spawalniczych co 12 miesięcy.
Zaleca się kontrolę zgodności z wymogami bezpieczeństwa technicznego przez elektryka z uprawnieniamiPodczas kontroli zgodności z wymogami bezpieczeństwa technicznego przestrzegać odpowiednich krajowych i międzynarodowych norm oraz dyrektyw.
Dokładniejsze informacje na temat kontroli zgodności z wymogami bezpieczeństwa technicznego oraz kalibracji są dostępne w najbliższym przedstawicielstwie firmy Fronius lub u jej partnerów.
Zużyte urządzenia i baterie/akumulatory oddać do sprzedawcy lub autoryzowanego lokalnego punktu zbiórki. Baterii i akumulatorów nie wolno wyrzucać do domowych pojemników na odpadki. Chronić akumulatory przed wysokimi temperaturami, bezpośrednim działaniem promieni słonecznych, wilgocią i środowiskiem korozyjnym.
Zorganizować bezpieczny odbiór i prawidłową utylizację uszkodzonych, nieszczelnych lub wycofanych z eksploatacji akumulatorów przez firmę zajmującą się recyklingiem akumulatorów lub Partnera Serwisowego Fronius.
Ponadto należy zauważyć, że akumulatory zawierają substancje, które w przypadku niewłaściwej utylizacji mogą mieć znaczący negatywny wpływ na środowisko, a także na zdrowie ludzkie i bezpieczeństwo osób, w szczególności ze względu na wyciek niebezpiecznych substancji, takich jak metale ciężkie lub elektrolity, które mogą zanieczyszczać glebę, wodę i powietrze.
Zapewnia to ochronę środowiska i zrównoważone wykorzystanie zasobów naturalnych.Materiały opakowaniowePełny tekst deklaracji zgodności UE jest dostępny na stronie pod adresem
https://www.fronius.com .
Urządzenia oznaczone znakiem CSA spełniają wymagania najważniejszych norm Kanady i USA.
Prawa autorskie do tego dokumentu pozostają własnością firmy Fronius International GmbH.
Tekst, ilustracje i inne materiały odzwierciedlają stan techniczny w momencie publikacji. Zastrzegamy sobie prawo do zmian. Chętnie przyjmujemy sugestie i informacje dotyczące ewentualnych niezgodności w niniejszym dokumencie.

W połączeniu z cyfrowym inwerterem rezonansowym podczas spawania regulator elektroniczny dostosowuje charakterystykę źródła energii do używanej elektrody. Dzięki temu uzyskuje się doskonałe właściwości zajarzenia i spawania przy najmniejszej możliwej masie i najmniejszych wymiarach.
Dodatkowo źródło energii jest wyposażone w funkcję „Power Factor Correction”, umożliwiającą dostosowanie prądu wejściowego źródła energii do sinusoidalnego napięcia sieciowego. Powoduje to uzyskanie licznych korzyści dla użytkownika, jak np.:W przypadku zastosowania elektrod celulozowych (CEL) doskonałe rezultaty spawania zapewnia możliwość wyboru trybu pracy przystosowanego specjalnie do tego celu.
Spawanie TIG z zajarzeniem stykowym jest znacznym rozszerzeniem obszaru zastosowań.
Zabronione jest usuwanie lub zamalowywanie wskazówek ostrzegawczych i symboli bezpieczeństwa umieszczonych na źródle energii. Wskazówki oraz symbole ostrzegają przed nieprawidłową obsługą, która mogłaby skutkować poważnymi obrażeniami i powodować straty materialne.
Znaczenie symboli bezpieczeństwa umieszczonych na urządzeniu:
 | Spawanie jest niebezpieczne. Aby zapewnić prawidłową pracę przy użyciu urządzenia zgodnie z przepisami, należy spełnić następujące wymagania podstawowe:
|
 | Z opisanych funkcji można korzystać dopiero po przeczytaniu w całości ze zrozumieniem następujących dokumentów:
|
 | Nie wyrzucać zużytych urządzeń razem z odpadami komunalnymi, lecz utylizować je zgodnie z przepisami dotyczącymi bezpieczeństwa. |


Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Urządzenie zbudowano zgodnie z najnowszym stanem wiedzy technicznej i uznanymi zasadami bezpieczeństwa technicznego.
Urządzenie spawalnicze jest przeznaczone wyłącznie do spawania elektrodą topliwą lub TIG w połączeniu z komponentami systemu Fronius.
Inne lub wykraczające poza wyżej opisane użytkowanie jest uznawane za niezgodne z przeznaczeniem.
Do użycia zgodnego z przeznaczeniem zalicza się równieżNiebezpieczeństwo spowodowane przez spadające lub przewracające się urządzenia.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Ustawić urządzenie stabilnie na równym, stałym podłożu.
Po zakończeniu montażu, wszystkie połączenia śrubowe należy skontrolować pod kątem prawidłowego zamocowania.
Powietrze chłodzące
Urządzenie należy ustawić w taki sposób, aby powietrze chłodzące mogło swobodnie przepływać przez szczeliny wentylacyjne z przodu i z tyłu urządzenia.
Pył
Zwracać uwagę, aby metalowy pył wytwarzany podczas prac nie był zasysany przez wentylator urządzenia. Na przykład podczas prac szlifierskich.
Eksploatacja na wolnym powietrzu
Zgodnie ze stopniem ochrony IP 23 urządzenie można ustawić i eksploatować na wolnym powietrzu. Należy unikać bezpośredniego oddziaływania wilgoci (np. w wyniku deszczu).
Źródło energii jest kompatybilne z generatorem.
W celu określenia koniecznej mocy generatora, wymagana jest maksymalna moc pozorna S1max źródła energii.
Maksymalną moc pozorną S1max źródła energii oblicza się następująco:
S1max = I1max x U1
I1max i U1 zgodnie z tabliczką znamionową urządzenia lub danymi technicznymi
Wymaganą moc pozorną generatora SGEN oblicza się na podstawie następującego wzoru:
SGEN = S1max x 1,35
Jeżeli nie odbywa się spawanie z pełną mocą, można zastosować mniejszy generator.
WAŻNE! Moc pozorna generatora SGEN nie może być mniejsza niż maksymalna moc pozorna S1max źródła energii!
W przypadku eksploatacji urządzenia jednofazowego z generatorami trójfazowymi należy pamiętać, że podawana moc pozorna generatora często jest dostępna tylko jako całość złożona z trzech faz generatora. W razie potrzeby zasięgnąć dodatkowych informacji na temat mocy poszczególnych faz generatora u producenta generatora.
Napięcie wytwarzane przez generator nie może być w żadnym przypadku niższe ani wyższe niż zakres tolerancji napięcia sieciowego.
Tolerancja napięcia sieciowego jest podana w rozdziale „Dane techniczne”.
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Z powodu aktualizacji oprogramowania w danym urządzeniu mogą być dostępne funkcje, które nie są opisane w tej instrukcji obsługi lub odwrotnie.
Ponadto poszczególne ilustracje mogą się nieznacznie różnić od faktycznych elementów obsługowych urządzenia. Sposób działania elementów obsługowych jest jednak identyczny.


| (1) | Panel obsługowy |
| (2) | Gniazdo prądowe (-) z zamkiem bagnetowym |
| (3) | Przyłącze TMC (TIG Multi Connector) Po podłączeniu zdalnego sterowania do źródła energii
|
| (4) | Gniazdo prądowe (+) z zamkiem bagnetowym |
| (5) | Pasek do noszenia |
| (6) | Pasek kablowy do mocowania kabla zasilającego i przewodu prądowego Nie używać do transportu urządzenia! |
| (7) | Wyłącznik zasilania |
| (8) | Filtr powietrza |
| (9) | Przyłącze gazu ochronnego |
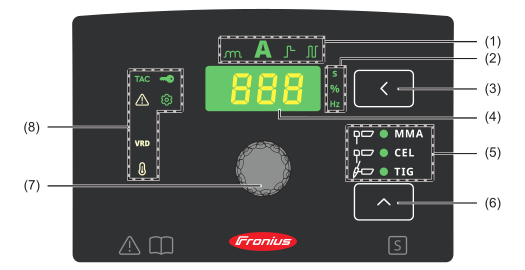
(1) | Wskaźnik ustawionej wartości | |
|  | |
|  | |
|  | |
|  | |
(2) | Wskaźnik jednostki | |
|  | |
|  | |
|  | |
(3) | Przycisk ustawianej wartości |
|
(4) | Wyświetlacz |
|
(5) | Wskaźnik metody spawania | |
|  | |
|  | |
|  | |
(6) | Przycisk metody spawania |
|
(7) | Pokrętło regulacyjne |
|
(8) | Wskazania statusu |
|
|  | |
|  | |
|  | |
|  | |
|  |


Niebezpieczeństwo porażenia prądem elektrycznym. Po włączeniu źródła energii elektroda w uchwycie elektrody przewodzi prąd.
Skutkiem mogą być uszczerbki na zdrowiu osób i straty materialne.
Należy uważać, aby elektroda nie dotknęła osób lub części przewodzących prąd elektryczny albo uziemionych (np. obudowy itp.).
1Przyciskiem Metoda spawania wybrać jedną z poniższych metod spawania: |  | |
|
| |
|
| |
2Naciskać przycisk ustawianej wartości, aż |  | |
|
| |
3Wybrać prąd spawania pokrętłem regulacyjnym.
|  | |
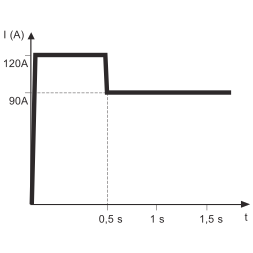
Funkcja służy do ustawiania prądu startowego.
Zakres ustawień: 1–200%
Zasada działania:
Prąd spawania na początku procesu spawania jest w zależności od ustawienia obniżany (Soft-Start) lub podwyższany (gorący start) na 0,5 sekundy.
Zmiana jest podawana procentowo w stosunku do ustawionego prądu spawania.
Czas trwania prądu startowego można zmienić parametrem „Czas trwania prądu startowego” (Hti) w menu Setup.
Ustawianie prądu startowego:
1Naciskać przycisk ustawianej wartości, aż | | |
|
| |
2Obrócić pokrętło regulacyjne, aż zostanie uzyskana żądana wartość.
| | |
Przykłady (ustawiony prąd spawania = 100 A): | |
|---|---|
100% | = prąd startowy 100 A = funkcja nieaktywna |
80% | = prąd startowy 80 A = Soft-Start |
135% | = prąd startowy 135 A = gorący start |
200% | = prąd startowy 160 A w Ignis 150 = gorący start, osiągnięto maksymalny limit prądu! |
200% | = prąd startowy 200 A w Ignis 180 = gorący start |
Aby uzyskać optymalny wynik spawania, w niektórych przypadkach trzeba ustawić dynamikę.
Zakres ustawień: 0–100 (odpowiada podwyższeniu prądu w zakresie 0–200 A)
Zasada działania:
W momencie przejścia kropli lub w przypadku zwarcia dochodzi do krótkotrwałego zwiększenia natężenia prądu w celu uzyskania stabilnego łuku spawalniczego.
Jeżeli pojawia się ryzyko zatopienia elektrody topliwej w jeziorku spawalniczym, działanie to zapobiega zastyganiu jeziorka spawalniczego oraz dłuższemu zwieraniu łuku spawalniczego. Pozwala to w znacznym stopniu wykluczyć ryzyko przywierania elektrody topliwej.
Ustawianie dynamiki:
1Naciskać przycisk ustawianej wartości, aż | | |
|
| |
2Obrócić pokrętło regulacyjne, aż zostanie uzyskana żądana wartość korekcyjna.
| | |
Spawanie łukiem pulsacyjnym to spawanie pulsującym prądem spawania. Jest stosowane podczas spawania rur stalowych w pozycji wymuszonej lub podczas spawania cienkich blach.
W przypadku takich zastosowań prąd spawania ustawiony na początku spawania nie musi być zawsze prądem optymalnym dla całego procesu spawania:Zakres ustawień: 0,2–990 Hz
Zasada działania:Źródło energii dostosowuje parametry „Cykl pracy dcY” i „Prąd podstawowy I-G” do ustawionej wartości prądu pulsującego i częstotliwości impulsów.

Zastosowanie spawania łukiem pulsacyjnym:
1Naciskać przycisk ustawianej wartości, aż | | |
|
| |
2Obrócić pokrętło regulacyjne, aż zostanie uzyskana żądana wartość częstotliwości (Hz).
| | |
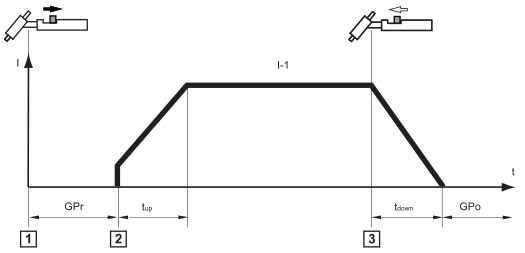
 | Pociągnąć i przytrzymać przycisk palnika. |
 | Zwolnić przycisk palnika (przesuwa się do przodu). |
 | Popchnąć i przytrzymać przycisk palnika. |
 | Puścić przycisk palnika (przesuwa się do tyłu). |
| Pociągnąć i przytrzymać przycisk palnika. |
| Zwolnić przycisk palnika (przesuwa się do przodu). |
| Popchnąć i przytrzymać przycisk palnika. |
| Puścić przycisk palnika (przesuwa się do tyłu). |
W celu uaktywnienia trybu 2-taktowego patrz opis Parametry spawania TIG na stronie (→).
W celu uaktywnienia 4-taktu patrz opis Parametry spawania TIG na stronie (→).
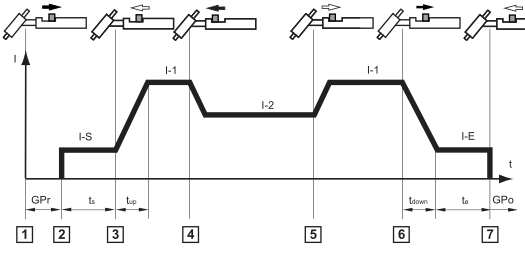
Podczas obniżania międzyoperacyjnego w fazie prądu głównego następuje obniżenie przez spawacza przyciskiem palnika prądu spawania do poziomu ustawionego prądu obniżania I-2 .
W przypadku wybrania metody spawania TIG nie używać czystej elektrody wolframowej (oznaczonej kolorem zielonym).
Spawanie w trybach 2-taktowym i 4-takcie specjalnym jest możliwe tylko wtedy, gdy używany jest palnik spawalniczy z wtykiem TMC.
W przypadku wybrania metody spawania TIG nie używać czystej elektrody wolframowej (oznaczonej kolorem zielonym).
Spawanie w trybach 2-taktowym i 4-takcie specjalnym jest możliwe tylko wtedy, gdy używany jest palnik spawalniczy z wtykiem TMC.
Niebezpieczeństwo spowodowane przez upadające butle z gazem.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Stawiać butle z gazem stabilnie na równym, stałym podłożu. Zabezpieczyć butle gazowe przed przewróceniem.
Przestrzegać przepisów dotyczących bezpieczeństwa określonych przez producenta butli z gazem.

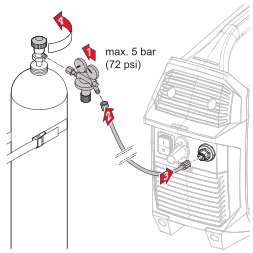


Niebezpieczeństwo porażenia prądem elektrycznym. Po włączeniu źródła energii elektroda w uchwycie spawalniczym przewodzi prąd.
Skutkiem mogą być uszczerbki na zdrowiu osób i straty materialne.
Należy uważać, aby elektroda nie dotknęła osób lub części przewodzących prąd elektryczny albo uziemionych (np. obudowy itp.).


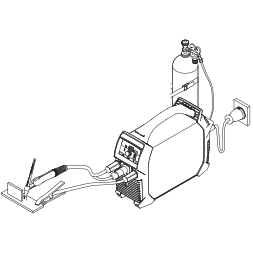
1Przyciskiem Metoda spawania wybrać Spawanie TIG. | | |
|
| |
2Naciskać przycisk ustawianej wartości, aż | | |
|
| |
3Wybrać prąd spawania pokrętłem regulacyjnym. | | |
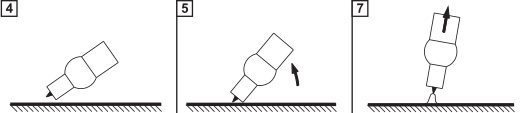
W przypadku używania palnika spawalniczego wyposażonego w przycisk palnika i wtyk TIG Multi Connector (przy fabrycznym ustawieniu 2-taktu): 4Przyłożyć dyszę gazową do miejsca zajarzenia tak, aby odległość między elektrodą wolframową a elementem spawanym wynosiła ok. 2–3 mm (5/64–1/8 in) . 5Powoli prostować palnik spawalniczy, aż elektroda wolframowa zetknie się z elementem spawanym. 6Pociągnąć i przytrzymać przycisk palnika. - Gaz osłonowy wypływa. 7Unieść palnik spawalniczy i przechylić do normalnego położenia. - Nastąpi zajarzenie łuku spawalniczego. 8Przeprowadzić spawanie. | ||
Informacje dotyczące aktywacji i konfiguracji funkcji TIG Comfort Stop zawiera opis Parametry spawania TIG zaczynający się na stronie (→).
Zasada działania i zastosowanie funkcji TIG Comfort Stop:


| (1) | Wypływ gazu przed spawaniem |
| (2) | Wypływ gazu po zakończeniu spawania |
DownSlope:
Czas DownSlope (opadania) tdown wynosi 0,5 s i nie można go zmieniać.
Wypływ gazu po zakończeniu spawania:
Wypływ gazu po zakończeniu spawania można regulować, zmieniając wartość parametru „Wypływ gazu po zakończeniu spawania” (Gas Post flow) w menu Setup.
Spawanie łukiem pulsacyjnym to spawanie pulsującym prądem spawania. Jest stosowane podczas spawania rur stalowych w pozycji wymuszonej lub podczas spawania cienkich blach.
W przypadku takich zastosowań prąd spawania ustawiony na początku spawania nie musi być zawsze prądem optymalnym dla całego procesu spawania:Zakres ustawień: 0,5–100 Hz
Zasada działania:Źródło energii dostosowuje parametry „Cykl pracy dcY” i „Prąd podstawowy I-G” do ustawionej wartości prądu pulsującego i częstotliwości impulsów.
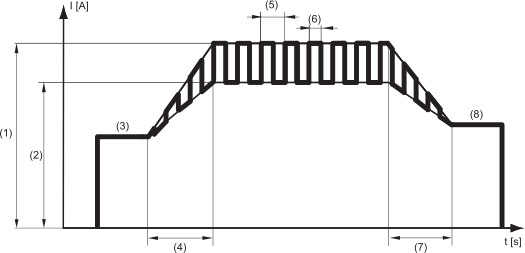
Zastosowanie spawania łukiem pulsacyjnym:
1Naciskać przycisk ustawianej wartości, aż | | |
|
| |
2Obrócić pokrętło regulacyjne, aż zostanie uzyskana żądana wartość częstotliwości (Hz).
| | |
Informacje dotyczące aktywacji i ustawiania sczepiania zawiera opis Parametry spawania TIG zaczynający się na stronie (→).
Charakterystyka prądu spawania
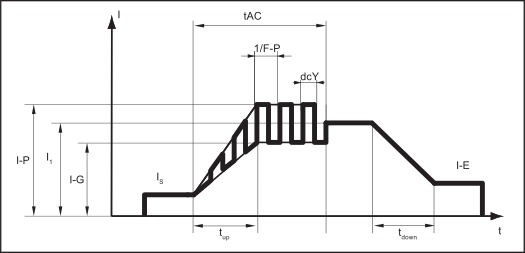
Urządzenie spawalnicze dostosowuje częstotliwość impulsów F-P, prąd pulsujący I-P, Duty cycle (cykl pracy) dcY i prąd podstawowy I-G do ustawionego prądu głównego I1.
Prąd pulsujący rozpoczyna pracęPo upływie czasu tAC spawanie będzie kontynuowane stałym prądem spawania, a parametry pulsowania, jeśli były ustawione, są dostępne.
1Przyciskiem Metoda spawania wybrać metodę spawania, dla której ma zostać zmieniona wartość parametru Setup: | | |
|
| |
|
| |
|
| |
2Nacisnąć przycisk Wartość ustawiana i jednocześnie przycisk Metoda spawania.
|  | |
1Przyciskiem Metoda spawania wybrać metodę spawania, dla której ma zostać zmieniona wartość parametru Setup: | | |
|
| |
|
| |
|
| |
2Nacisnąć przycisk Wartość ustawiana i jednocześnie przycisk Metoda spawania.
| | |

1Nacisnąć przycisk Wartość ustawiana lub przycisk Metoda spawania, aby wyjść z menu Setup. | |
Parametr | Opis | Zakres | Jednostka | |
|---|---|---|---|---|
 | Czas trwania prądu startowego dla funkcji Soft-Start / gorącego startu Ustawienie fabryczne: 0,5 sekundy | 0,1–2,0 | s | |
 | Anti-Stick Przy aktywnej funkcji Anti-Stick w przypadku zwarcia (przywarcia elektrody) łuk spawalniczy gaśnie po upływie 1,5 sekundy. Ustawienie fabryczne: ON (WŁ.) (aktywne) | On (WŁ.) |
| |
 | Rampa startowa Aktywacja/dezaktywacja rampy startowej Ustawienie fabryczne: ON (WŁ.) (aktywne) | On (WŁ.) |
| |
 | Napięcie przerwania łuku (Voltage cut off) Służy do określenia, przy jakiej długości łuku spawalniczego następuje zakończenie procesu spawania. Ustawienie fabryczne: 45 V | 25–90 | V | |
 | Ustawienie fabryczne (FACtory) Tutaj można przywrócić ustawienia fabryczne urządzenia. |
|
| |
|
| no | ||
|
| YES | ||
|
| ALL | ||
| | W celu przywrócenia ustawień fabrycznych wybraną wartość należy potwierdzić, naciskając pokrętło regulacyjne! |
| |
 | Menu Setup, poziom 2 Ustawianie ogólnych parametrów Szczegółowy opis zawiera rozdział „Menu Setup, poziom 2”. |
|
| |
Parametr | Opis | Zakres | Jednostka | |
|---|---|---|---|---|

| Tryb pracy (trigger mode) |
|
| |
| OFF (WYŁ.) |
| ||
| 2t |
| ||
Ustawienie fabryczne: 2t | 4t |
| ||
 | Prąd startowy (I-Start) Ten parametr jest dostępny tylko w trybie 4-takt (tri = 4t) Ustawienie fabryczne: 35% | 1–200 | Procent | |
 | Prąd obniżania Ten parametr jest dostępny tylko w trybie 4-takt (tri = 4t) Ustawienie fabryczne: 50% | 1–200 | Procent | |
 | Prąd końcowy (I-End) Ten parametr jest dostępny tylko w trybie 4-takt (tri = 4t) Ustawienie fabryczne: 30% | 1–100 | Procent | |
 | Czas wstępnego wypływu gazu (Gas Pre flow) Czas trwania wypływu gazu przed spawaniem Ustawienie fabryczne: 0,0 s | 0,0–9,9 | s | |
 | Czas wypływu gazu po zakończeniu spawania (Gas Post flow) Czas, w jakim gaz wypływa po zakończeniu spawania Ustawienie fabryczne: AUt | AUt | s | |
 | Płukanie gazem (Gas purging) Płukanie wstępne gazem osłonowym włącza się, gdy tylko zostanie ustawiona wartość dla GPU. Ze względów bezpieczeństwa do ponownego uruchomienia płukania wstępnego gazem osłonowym wymagane jest ponowne ustawienie wartości parametru „GPU”. WAŻNE! Płukanie wstępne gazem osłonowym jest niezbędne przede wszystkim w przypadku powstania skroplin po dłuższym czasie przestoju w zimnym otoczeniu. Dotyczy to w szczególności długich wiązek uchwytu. Ustawienie fabryczne: off | 0,1–9,9 | minuty | |
 | Czułość Comfort Stop (Comfort Stop Sensitivity) Ten parametr jest dostępny tylko wtedy, gdy parametr tri jest ustawiony na OFF (WYŁ.). Szczegółowy opis zawiera rozdział TIG Comfort Stop zaczynający się na stronie (→) | 0,6–3,5 | V | |
| Napięcie przerwania łuku (Voltage cut off) Służy do określenia, przy jakiej długości łuku spawalniczego następuje zakończenie procesu spawania. Ustawienie fabryczne: 35 V (dla trybu 2-takt, 4-takt i trybu zdalnego sterowania nożnego) Ustawienie fabryczne: 25 V (dla trybu Trigger = oFF) | 10–45 | V | |
 | Sczepianie (tACking) Ustawienie fabryczne: OFF (WYŁ.) Szczegółowe informacje zawiera opis funkcji „Sczepianie” | OFF (WYŁ.) |
| |
| Ustawienie fabryczne (FACtory) Tutaj można przywrócić ustawienia fabryczne urządzenia. |
|
| |
|
| no | ||
|
| YES | ||
|
| ALL | ||
| | W celu przywrócenia ustawień fabrycznych wybraną wartość należy potwierdzić, naciskając pokrętło regulacyjne! |
| |
| Menu Setup, poziom 2 Ustawianie ogólnych parametrów Szczegółowy opis zawiera rozdział „Menu Setup, poziom 2” |
|
| |
Parametry | Opis | Obszar | Jednostka |
|---|---|---|---|
 | Wersja oprogramowania Pełny numer wersji aktualnego oprogramowania jest podzielony na kilka wskazań na wyświetlaczu. Wywołuje się go, obracając pokrętłem regulacyjnym. |
|
|
 | Automatyczne wyłączanie (time Shut down) Jeżeli urządzenia nie jest używane lub obsługiwane przez dłuższy czas, samoczynnie przechodzi ono w tryb czuwania. Naciśnięcie przycisku na panelu obsługowym kończy tryb czuwania — urządzenie jest ponownie gotowe do spawania. Ustawienie fabryczne: OFF (WYŁ.) | 5–60 | minuty |
 | Bezpiecznik Do wyświetlania/ustawiania użytych bezpieczników Ustawienie fabryczne:
Jeżeli ustawiono zabezpieczenie w źródle energii, źródło energii ogranicza wartość prądu pobieranego z sieci — dzięki temu zapobiega natychmiastowemu zadziałaniu wyłącznika ochronnego przewodu. | Przy Przy | Amper |
Ignis 150 — stosunek ustawionego bezpiecznika do prądu spawania: | ||||
Napięcie sieciowe | Ustawiony | Prąd spawania elektrody | Prąd spawania | Cykl pracy |
230 V | 10 A | 110 A | 150 A | 35% |
| 13 A | 130 A | 150 A | 35% |
16 A | 150 A | 150 A | 35% | |
Ignis 180 — stosunek ustawionego bezpiecznika do prądu spawania: | ||||
Napięcie sieciowe | Ustawiony bezpiecznik | Prąd spawania elektrody | Prąd spawania | Cykl pracy |
230 V | 10 A | 125 A | 180 A | 40% |
| 13 A | 150 A | 200 A | 40% |
| 16 A | 180 A | 220 A | 40% |
| OFF (WYŁ.) (tylko w modelu Ignis 180 XT) | 180 A | 220 A | 40% |
120 V* | 15 A | 85 A | 130 A | 40% |
| 16 A | 95 A | 140 A | 40% |
| 20 A (tylko w modelu Ignis 180 XT) | 120 A | 170 A | 40% |
| OFF (WYŁ.) (tylko w modelu Ignis 180 XT) | 120 A | 170 A | 40% |
* W przypadku prądu sieciowego o napięciu 120 V, w zależności od charakterystyki zadziałania użytego wyłącznika ochronnego przewodu może nie nastąpić osiągnięcie pełnego czasu włączenia na poziomie 40% (na przykład w USA Circuit breaker type CH ̴15% cyklu pracy). | ||||
Parametry | Opis | Obszar | Jednostka |
|---|---|---|---|
 | Czas pracy (System on time) Do wyświetlania czasu pracy (liczenie rozpoczyna się natychmiast po włączeniu urządzenia) Całkowity czas pracy jest podzielony na kilka wskazań na wyświetlaczu. Wywołuje się go, obracając pokrętłem regulacyjnym. |
| Godziny, minuty, sekundy |
 | Czas spawania (System Active time) Do wyświetlania czasu spawania (wskazuje jedynie czas spawania) Całkowity czas spawania jest podzielony na kilka wskazań na wyświetlaczu. Wywołuje się go, obracając pokrętłem regulacyjnym. |
| Godziny, minuty, sekundy |
Parametry | Opis | Obszar | Jednostka |
|---|---|---|---|
| Wersja oprogramowania Pełny numer wersji aktualnego oprogramowania jest podzielony na kilka wskazań na wyświetlaczu. Wywołuje się go, obracając pokrętłem regulacyjnym. |
|
|
| Automatyczne wyłączanie (time Shut down) Jeżeli urządzenia nie jest używane lub obsługiwane przez dłuższy czas, samoczynnie przechodzi ono w tryb czuwania. Naciśnięcie przycisku na panelu obsługowym kończy tryb czuwania — urządzenie jest ponownie gotowe do spawania. Ustawienie fabryczne: OFF (WYŁ.) | 5–60 | minuty |
| Bezpiecznik Do wyświetlania/ustawiania użytych bezpieczników Ustawienie fabryczne:
Jeżeli ustawiono zabezpieczenie w źródle energii, źródło energii ogranicza wartość prądu pobieranego z sieci — dzięki temu zapobiega natychmiastowemu zadziałaniu wyłącznika ochronnego przewodu. | Przy Przy | Amper |
Ignis 150 — stosunek ustawionego bezpiecznika do prądu spawania: | ||||
Napięcie sieciowe | Ustawiony | Prąd spawania elektrody | Prąd spawania | Cykl pracy |
230 V | 10 A | 110 A | 150 A | 35% |
| 13 A | 130 A | 150 A | 35% |
16 A | 150 A | 150 A | 35% | |
Ignis 180 — stosunek ustawionego bezpiecznika do prądu spawania: | ||||
Napięcie sieciowe | Ustawiony bezpiecznik | Prąd spawania elektrody | Prąd spawania | Cykl pracy |
230 V | 10 A | 125 A | 180 A | 40% |
| 13 A | 150 A | 200 A | 40% |
| 16 A | 180 A | 220 A | 40% |
| OFF (WYŁ.) (tylko w modelu Ignis 180 XT) | 180 A | 220 A | 40% |
120 V* | 15 A | 85 A | 130 A | 40% |
| 16 A | 95 A | 140 A | 40% |
| 20 A (tylko w modelu Ignis 180 XT) | 120 A | 170 A | 40% |
| OFF (WYŁ.) (tylko w modelu Ignis 180 XT) | 120 A | 170 A | 40% |
* W przypadku prądu sieciowego o napięciu 120 V, w zależności od charakterystyki zadziałania użytego wyłącznika ochronnego przewodu może nie nastąpić osiągnięcie pełnego czasu włączenia na poziomie 40% (na przykład w USA Circuit breaker type CH ̴15% cyklu pracy). | ||||
Parametry | Opis | Obszar | Jednostka |
|---|---|---|---|
| Czas pracy (System on time) Do wyświetlania czasu pracy (liczenie rozpoczyna się natychmiast po włączeniu urządzenia) Całkowity czas pracy jest podzielony na kilka wskazań na wyświetlaczu. Wywołuje się go, obracając pokrętłem regulacyjnym. |
| Godziny, minuty, sekundy |
| Czas spawania (System Active time) Do wyświetlania czasu spawania (wskazuje jedynie czas spawania) Całkowity czas spawania jest podzielony na kilka wskazań na wyświetlaczu. Wywołuje się go, obracając pokrętłem regulacyjnym. |
| Godziny, minuty, sekundy |
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
Niebezpieczeństwo stwarzane przez niedostateczne połączenia przewodu ochronnego.
Skutkiem mogą być uszczerbki na zdrowiu osób i straty materialne.
Śruby obudowy są odpowiednim miejscem do podłączenia przewodu ochronnego uziemienia obudowy.
W żadnym wypadku nie wolno zastępować śrub obudowy innymi, jeśli nie umożliwiają one niezawodnego przyłączenia przewodów ochronnych.
W normalnych warunkach pracy urządzenie wymaga minimalnego nakładu pracy, potrzebnej do utrzymania go w dobrym stanie technicznym i konserwacji. Przestrzeganie kilku ważnych punktów stanowi jednak niezbędny warunek długoletniej eksploatacji urządzenia.

Utylizację wykonywać wyłącznie zgodnie z przepisami dotyczącymi bezpieczeństwa zamieszczonymi w punkcie „Przepisy dotyczące bezpieczeństwa”.
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Wszystkie prace i funkcje opisane w tym dokumencie mogą wykonywać tylko technicznie przeszkoleni pracownicy.
Przeczytać i zrozumieć cały niniejszy dokument.
Przeczytać i zrozumieć wszystkie przepisy dotyczące bezpieczeństwa i dokumentację użytkownika niniejszego urządzenia i wszystkich komponentów systemu.
Niebezpieczeństwo stwarzane przez energię elektryczną.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Przed przeprowadzeniem prac konserwacyjnych lub serwisowych wyłączyć wszystkie używane urządzenia oraz komponenty i odłączyć je od sieci zasilającej.
Zabezpieczyć wszystkie używane urządzenia i komponenty przed ponownym włączeniem.
Po otwarciu urządzenia sprawdzić odpowiednim przyrządem pomiarowym, czy wszystkie elementy naładowane elektrycznie (np. kondensatory) są rozładowane.
Niebezpieczeństwo stwarzane przez niedostateczne połączenia przewodu ochronnego.
Skutkiem mogą być uszczerbki na zdrowiu osób i straty materialne.
Śruby obudowy są odpowiednim miejscem do podłączenia przewodu ochronnego uziemienia obudowy.
W żadnym wypadku nie wolno zastępować śrub obudowy innymi, jeśli nie umożliwiają one niezawodnego przyłączenia przewodów ochronnych.

| Przyczyna: | Zbyt wysoka temperatura robocza |
| Usuwanie: | Zostawić urządzenie do ostygnięcia (nie wyłączać urządzenia — urządzenie jest chłodzone przez wentylator). |
Jeżeli na wyświetlaczu pojawi się litera E oraz 2-znakowy numer błędu (np. E02) i świeci wskaźnik Usterka, oznacza to wewnętrzny kod serwisowy źródła energii.
Przykład:

Mogą też pojawić się dalsze numery błędów. Są one wyświetlane podczas obracania pokrętłem regulacyjnym.

Zanotować wyświetlony numer błędu oraz numer seryjny i konfigurację źródła energii, a następnie powiadomić serwis, przedstawiając szczegółowy opis błędu.
| Przyczyna: | Usterka modułu mocy |
| Rozwiązanie: | Powiadomić serwis |
| Przyczyna: | Nieosiągnięcie napięcia obwodu otwartego: elektroda dotyka elementu spawanego / usterka sprzętowa |
| Rozwiązanie: | Zdjąć uchwyt elektrody z elementu spawanego. Jeżeli po wykonaniu tej czynności kod serwisowy nadal widnieje na wyświetlaczu, powiadomić serwis. |
| Przyczyna: | Błąd podczas uruchamiania systemu |
| Rozwiązanie: | Wyłączyć i włączyć urządzenie. W przypadku wielokrotnego wystąpienia komunikatu powiadomić serwis |
| Przyczyna: | Przepięcie w gnieździe prądowym (> 113 VDC) |
| Rozwiązanie: | Powiadomić serwis |
| Przyczyna: | Błąd pamięci |
| Rozwiązanie: | Powiadomić serwis / nacisnąć pokrętło regulacyjne w celu potwierdzenia komunikatu serwisowego. |
WSKAZÓWKA!W standardowych wariantach urządzenia potwierdzenie komunikatu serwisowego nie wpływa na zakres funkcji źródła energii. W przypadku wszystkich innych wariantów (TIG, itp.) źródło energii po potwierdzeniu ma już ograniczony zakres funkcji — aby przywrócić pełny zakres, należy powiadomić serwis. | |
| Przyczyna: | Zbyt wysoka lub zbyt niska temperatura |
| Rozwiązanie: | Urządzenie użytkować tylko w dopuszczalnej temperaturze otoczenia. W celu uzyskania bliższych informacji na temat warunków otoczenia — patrz część „Warunki otoczenia” w sekcji „Przepisy dotyczące bezpieczeństwa”. |
| Przyczyna: | Użytkowanie urządzenia niezgodne z przeznaczeniem |
| Rozwiązanie: | Urządzenie użytkować wyłącznie zgodnie z jego przeznaczeniem. |
| Przyczyna: | Ustawiono zbyt wysoki prąd spawania |
| Rozwiązanie: | Upewnić się, że urządzenie spawalnicze jest zasilane właściwym napięciem sieciowym; upewnić się, że ustawiono właściwą wartość bezpiecznika; ustawić niższy prąd spawania |
| Przyczyna: | Napięcie sieciowe zbyt wysokie |
| Rozwiązanie: | Natychmiast odłączyć wtyk zasilania; upewnić się, że urządzenie spawalnicze jest zasilane właściwym napięciem sieciowym |
| Przyczyna: | Napięcie sieciowe poza zakresem tolerancji lub zbyt niska obciążalność sieci |
| Rozwiązanie: | Upewnić się, że urządzenie spawalnicze jest zasilane właściwym napięciem sieciowym; upewnić się, że ustawiono odpowiedni bezpiecznik; |
| Przyczyna: | Błąd komunikacji z wyświetlaczem |
| Rozwiązanie: | Wyłączyć i włączyć urządzenie / w przypadku wielokrotnego pojawiania się błędu powiadomić serwis. |
| Przyczyna: | Uszkodzenie wyłącznika zasilania |
| Usuwanie: | Powiadomić serwis. |
| Przyczyna: | Przerwane połączenia z przewodem prądowym |
| Rozwiązanie: | Wykonać prawidłowo połączenia za pomocą przewodu zasilającego. |
| Przyczyna: | Nieprawidłowa masa lub jej brak |
| Rozwiązanie: | Ustanowić połączenie z elementem spawanym |
| Przyczyna: | Przerwany kabel prądowy w uchwycie spawalniczym lub uchwycie elektrody |
| Rozwiązanie: | Wymienić palnik spawalniczy lub uchwyt elektrody |
| Przyczyna: | Przekroczenie czasu włączenia — przeciążenie urządzenia — wentylator pracuje |
| Rozwiązanie: | Przestrzegać czasu włączenia. |
| Przyczyna: | Automatyczny układ termiczny bezpieczeństwa wyłączył urządzenie |
| Rozwiązanie: | Zaczekać na zakończenie fazy stygnięcia urządzenia (nie wyłączać urządzenia — wentylator je chłodzi); źródło energii samoczynnie włączy się po upływie krótkiego czasu |
| Przyczyna: | Uszkodzony wentylator w źródle energii |
| Rozwiązanie: | Powiadomić serwis |
| Przyczyna: | Niewystarczający dopływ powietrza chłodzącego |
| Rozwiązanie: | Zadbać o wystarczający dopływ powietrza chłodzącego. |
| Przyczyna: | Zabrudzenie filtra powietrza |
| Rozwiązanie: | Oczyścić filtr powietrza. |
| Przyczyna: | Usterka modułu mocy |
| Rozwiązanie: | Wyłączyć i ponownie włączyć urządzenie. Jeżeli błąd pojawia się częściej, powiadomić serwis. |
| Przyczyna: | Wybrano złą metodę spawania |
| Rozwiązanie: | Wybrać metodę „Spawanie ręczne elektrodą otuloną” lub „Spawanie ręczne elektrodą otuloną z zastosowaniem elektrody celulozowej” |
| Przyczyna: | Zbyt niski prąd startowy; elektroda podczas procesu zajarzenia pozostaje w stanie przywarcia |
| Rozwiązanie: | Zwiększyć prąd startowy |
| Przyczyna: | Zbyt wysoki prąd startowy; elektroda spala się podczas procesu zajarzenia zbyt szybko lub silnie odpryskuje |
| Rozwiązanie: | Zmniejszyć prąd startowy |
| Przyczyna: | Ustawione zbyt niskie napięcie przerwania łuku (Uco) |
| Usuwanie: | Zwiększyć napięcie przerwania łuku (Uco) w menu Setup. |
| Przyczyna: | Zbyt wysokie napięcie łuku elektrody (np. elektrody rowkowej) |
| Usuwanie: | Jeżeli to możliwe, zastosować elektrodę alternatywną lub źródło prądu spawalniczego o wyższej mocy. |
| Przyczyna: | Zbyt mała ustawiona wartość parametru Dynamika (w przypadku spawania ręcznego elektrodą otuloną) |
| Usuwanie: | Ustawić wyższą wartość parametru Dynamika |
| Przyczyna: | Nieprawidłowa biegunowość elektrody |
| Usuwanie: | Zamienić bieguny elektrody (przestrzegać informacji podanych przez producenta) |
| Przyczyna: | Złe połączenie z masą |
| Usuwanie: | Zamocować zaciski masy bezpośrednio na elemencie spawanym. |
| Przyczyna: | Niekorzystne ustawienia w menu Setup dla wybranej metody |
| Usuwanie: | W menu ustawień należy zoptymalizować parametry dla wybranej metody spawania. |
| Przyczyna: | Nieprawidłowa biegunowość elektrody wolframowej |
| Rozwiązanie: | Podłączyć palnik spawalniczy TIG do gniazda prądowego (-) |
| Przyczyna: | Nieprawidłowy gaz ochronny lub jego brak |
| Rozwiązanie: | Zastosować obojętny gaz ochronny (argon) |
Średnie zużycie drutu elektrodowego przy prędkości podawania drutu 5 m/min | |||
|---|---|---|---|
| Średnica drutu elektrodowego | ||
| 1,0 mm | 1,2 mm | 1,6 mm |
Drut elektrodowy ze stali | 1,8 kg/h | 2,7 kg/h | 4,7 kg/h |
Drut elektrodowy z aluminium | 0,6 kg/h | 0,9 kg/h | 1,6 kg/h |
Drut elektrodowy z CrNi | 1,9 kg/h | 2,8 kg/h | 4,8 kg/h |
Średnie zużycie drutu elektrodowego przy prędkości podawania drutu 10 m/min | |||
|---|---|---|---|
| Średnica drutu elektrodowego | ||
| 1,0 mm | 1,2 mm | 1,6 mm |
Drut elektrodowy ze stali | 3,7 kg/h | 5,3 kg/h | 9,5 kg/h |
Drut elektrodowy z aluminium | 1,3 kg/h | 1,8 kg/h | 3,2 kg/h |
Drut elektrodowy z CrNi | 3,8 kg/h | 5,4 kg/h | 9,6 kg/h |
Średnica drutu elektrodowego | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm | 2 × 1,2 mm (TWIN) |
|---|---|---|---|---|---|
Średnie zużycie | 10 l/min | 12 l/min | 16 l/min | 20 l/min | 24 l/min |
Wielkość dyszy gazowej | 4 | 5 | 6 | 7 | 8 | 10 |
|---|---|---|---|---|---|---|
Średnie zużycie | 6 l/min | 8 l/min | 10 l/min | 12 l/min | 12 l/min | 15 l/min |
Cykl pracy (ED) to przedział czasu 10-minutowego cyklu, w którym urządzenie można użytkować z podaną mocą bez ryzyka przegrzania.
Wartości ED podane na tabliczce znamionowej odnoszą się do temperatury otoczenia 40°C.
Jeśli temperatura otoczenia jest wyższa, należy odpowiednio zmniejszyć moc lub ED.
Przykład: Spawanie prądem 150 A przy 60% ED

Jeśli urządzenie ma pracować bez przerwy:
Cykl pracy (ED) to przedział czasu 10-minutowego cyklu, w którym urządzenie można użytkować z podaną mocą bez ryzyka przegrzania.
Wartości ED podane na tabliczce znamionowej odnoszą się do temperatury otoczenia 40°C.
Jeśli temperatura otoczenia jest wyższa, należy odpowiednio zmniejszyć moc lub ED.
Przykład: Spawanie prądem 150 A przy 60% ED
Jeśli urządzenie ma pracować bez przerwy:
Napięcie sieciowe (U1) | 1 × 230 V | ||
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) | 15 A | ||
Maks. prąd w obwodzie pierwotnym (I1max) | 24 A | ||
Maks. moc pozorna (S1max) | 5,52 kVA | ||
|
|
|
|
Bezpiecznik sieciowy | 16 A zwłoczny | ||
Tolerancja napięcia sieciowego | -20% / +15% | ||
Częstotliwość sieci | 50 / 60 Hz | ||
Cos phi | 0,99 | ||
Maks. dopuszczalna impedancja sieci Zmaks. na PCC1) | 32 mOhm | ||
Zalecany wyłącznik różnicowoprądowy | Typ B | ||
|
|
|
|
Zakres prądu spawania (I2) Elektroda topliwa | 10–150 A | ||
Zakres prądu spawania (I2) Elektroda wolframowa | 10–150 A | ||
|
|
|
|
Prąd spawania podczas spawania ręcznego elektrodą otuloną 10 min / 40°C (104°F) | 35% | 60% | 100% |
Prąd spawania podczas spawania TIG 10 min / 40°C (104°F) | 35% | 60% | 100% |
|
|
|
|
Zakres napięcia wyjściowego wg charakterystyki znormalizowanej (U2) Elektroda topliwa | 20,4–26 V | ||
Zakres napięcia wyjściowego wg charakterystyki znormalizowanej (U2) Elektroda wolframowa | 10,4–16 V | ||
Napięcie biegu jałowego (U0 peak) | 96 V | ||
|
|
|
|
Stopień ochrony | IP 23 | ||
Rodzaj chłodzenia | AF | ||
Kategoria przepięciowa | III | ||
Stopień zanieczyszczenia wg normy IEC60664 | 3 | ||
Klasa EMC urządzenia | A | ||
Znak bezpieczeństwa | S, CE | ||
Maksymalne ciśnienie gazu osłonowego | 5 bar | ||
Wymiary (długość × szerokość × wysokość) | 365 × 130 × 285 mm | ||
Masa | 6,6 kg | ||
Pobór mocy w stanie bezczynności | 15 W | ||
Efektywność energetyczna źródła energii przy | 87% | ||
| 1) | Interfejs do zasilania z publicznej sieci zasilającej 230/400 V i 50 Hz |
Napięcie sieciowe (U1) | 1 × 230 V | ||
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) | 16 A | ||
Maks. prąd w obwodzie pierwotnym (I1max) | 25 A | ||
Maks. moc pozorna (S1max) | 5,75 kVA | ||
Bezpiecznik sieciowy | 16 A zwłoczny | ||
|
|
|
|
Tolerancja napięcia sieciowego | -20% / +15% | ||
Częstotliwość sieci | 50 / 60 Hz | ||
Cos phi | 0,99 | ||
Maks. dopuszczalna impedancja sieci Zmaks. na PCC1) | 285 mOhm | ||
Zalecany wyłącznik różnicowoprądowy | Typ B | ||
|
|
|
|
Zakres prądu spawania (I2) Elektroda topliwa | 10–180 A | ||
Zakres prądu spawania (I2) Elektroda wolframowa | 10–220 A | ||
|
|
|
|
Prąd spawania podczas spawania ręcznego elektrodą otuloną 10 min / 40°C (104°F) | 40% | 60% | 100% |
Prąd spawania podczas spawania TIG 10 min / 40°C (104°F) | 40% | 60% | 100% |
|
|
|
|
Zakres napięcia wyjściowego wg charakterystyki znormalizowanej (U2) Elektroda topliwa | 20,4–27,2 V | ||
Zakres napięcia wyjściowego wg charakterystyki znormalizowanej (U2) Elektroda wolframowa | 10,4–18,8 V | ||
Napięcie biegu jałowego (U0 peak) | 101 V | ||
|
|
|
|
Stopień ochrony | IP 23 | ||
Rodzaj chłodzenia | AF | ||
Kategoria przepięciowa | III | ||
Stopień zanieczyszczenia wg normy IEC60664 | 3 | ||
Klasa EMC urządzenia | A | ||
Znak bezpieczeństwa | S, CE | ||
Maksymalne ciśnienie gazu osłonowego | 5 bar | ||
Wymiary (długość × szerokość × wysokość) | 435 × 160 × 310 mm | ||
Masa | 9,0 kg | ||
Pobór mocy w stanie bezczynności | 15 W | ||
Efektywność energetyczna źródła energii przy | 88% | ||
| 1) | Interfejs do zasilania z publicznej sieci zasilającej 230/400 V i 50 Hz |
Napięcie sieciowe (U1) | 1 × 230 V | 1 × 120 V | 1 × 120 V |
Maks. efektywny prąd w obwodzie pierwotnym (I1eff) | 16 A | 20 A | 15 A |
Maks. prąd w obwodzie pierwotnym (I1max) | 25 A | 29 A | 19 A |
Maks. moc pozorna (S1max) | 5,75 kVA | 3,48 kVA | 2,28 kVA |
Bezpiecznik sieciowy | 16 A zwłoczny | 20 A zwłoczny | 15 A zwłoczny |
Tolerancja napięcia sieciowego | -20% / +15% | ||
Częstotliwość sieci | 50 / 60 Hz | ||
Cos phi | 0,99 | ||
Maks. dopuszczalna impedancja sieci Zmaks. na PCC1) | 285 mOhm | ||
Zalecany wyłącznik różnicowoprądowy | Typ B | ||
Zakres prądu spawania (I2) |
|
|
|
Prąd spawania podczas spawania ręcznego elektrodą otuloną, | 40%/180 A | 40%/120 A | 40%/85 A |
Prąd spawania podczas spawania TIG, | 40%/220 A | 40%/170 A | 40%/140 A |
Zakres napięcia wyjściowego wg charakterystyki znormalizowanej (U2) |
| ||
Napięcie biegu jałowego (U0 peak) | 101 V | ||
Stopień ochrony | IP 23 | ||
Rodzaj chłodzenia | AF | ||
Kategoria przepięciowa | III | ||
Stopień zanieczyszczenia wg normy IEC60664 | 3 | ||
Klasa EMC urządzenia | A | ||
Znak bezpieczeństwa | S, CE | ||
Maksymalne ciśnienie gazu osłonowego | 5 bar | ||
Wymiary (długość × szerokość × wysokość) | 435 × 160 × 310 mm | ||
Masa | 9,2 kg | ||
Pobór mocy w stanie bezczynności przy 230 V | 15 W | ||
Efektywność energetyczna źródła energii przy 180 A / 27,2 V | 88% | ||
| 1) | Interfejs do zasilania z publicznej sieci zasilającej 230/400 V i 50 Hz |

Zestawienie z krytycznymi surowcami:
Zestawienie krytycznych surowców zastosowanych w tym urządzeniu jest dostępne na stronie internetowej pod poniższym adresem:
https://www.fronius.com/welding-technology/downloads
Find downloads: critical
Part Name | Hazardous Substances | |||||||||||||
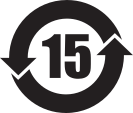 | Lead | Mercury | Cadmium | hexavalent | polybrominated | polybrominated | diethylhexyl phthalate | benzyl butyl phthalate | dibutyl phthalate | di-isobutyl phthalate | ||||
Packaging | O | O | O | O | O | O | O | O | O | O | ||||
Housing | O | O | O | O | O | O | O | O | O | O | ||||
Metal Parts | X | O | O | O | O | O | O | O | O | O | ||||
PCB | X | O | O | O | O | O | O | O | O | O | ||||
Cables and Cable Assemblies | O | O | O | O | O | O | O | O | O | O | ||||
|
|
|
|
|
|
|
|
|
|
| ||||
This table is prepared in accordance with the provisions of SJ/T 11364. | ||||||||||||||
|
|
|
|
|
|
|
|
|
|
| ||||
All parts in this table marked with an "X" comply with the European Union's RoHS legislation. | ||||||||||||||