Ignis 150/180 TIG
downloadЕлементи керування, роз’єми
Панель керування
Параметри налаштування: зварювання стрижневим електродом (MMA)
Параметри налаштування: зварювання TIG
Запасні частини
Попередження призначені для того, щоб застерегти людей щодо можливих травм, а також запобігти пошкодженню виробу та травмуванню персоналу. Вони стосуються конкретних дій, пов’язаних із виробом та його використанням.
Вказує на ситуацію, що становить безпосередню небезпеку.
Якщо небезпеки не уникнути, наслідками можуть бути тяжкі травми або навіть загибель.
Дії, які слід виконати, щоб уникнути ситуації.
Вказує на потенційно небезпечну ситуацію.
Якщо небезпеки не уникнути, ймовірними наслідками можуть бути тяжкі травми або навіть загибель.
Дії, які слід виконати, щоб уникнути ситуації.
Вказує на потенційно небезпечну ситуацію.
Якщо небезпеки не уникнути, ймовірними наслідками можуть бути травми легкого або середнього ступеня тяжкості.
Дії, які слід виконати, щоб уникнути ситуації.
Вказує на ситуацію, яка може призвести до матеріальних збитків.
Якщо не вжити заходів для запобігання такій ситуації, ймовірними наслідками можуть бути погіршення результатів роботи, пошкодження виробу або іншого майна.
Дії, яких слід вжити, щоб уникнути ситуації.
Інструкції з техніки безпеки необхідні для безпечного використання виробу.Вони мають профілактичний характер і допомагають ознайомитися з основними ризиками, пов’язаними з використанням виробу. При цьому вони не стосуються конкретних дій, пов’язаних із виробом і його використанням.
Інструкція з експлуатації має завжди бути доступною в місці використання пристрою. Окрім інструкції з експлуатації, потрібно дотримуватися загальних і місцевих нормативних вимог, що стосуються запобігання нещасним випадкам і захисту навколишнього середовища.
Вимоги до попереджувального та застережного маркування на пристрої:Місця нанесення попереджувального та застережного маркування вказані в інструкції з експлуатації пристрою, розділ «Загальні відомості».
Перед увімкненням пристрою потрібно усунути всі несправності, що можуть становити небезпеку.
Зовнішній високочастотний пристрій призначений виключно для підтримки запалювання дуги TIG у поєднанні з компонентами системи Fronius.
Діють умови навколишнього середовища, інструкції з техніки безпеки та технічні вимоги, передбачені для зварювального апарату.
Будь-який інший спосіб використання вважатиметься таким, що не відповідає призначенню.
Належне застосування також передбачає:Пристрій призначено для використання у виробничих цехах і майстернях.
Експлуатація або зберігання пристрою в умовах, що відрізняються від прописаних тут, вважається неналежним використанням.
Діапазон температур навколишнього середовищаУ навколишньому повітрі не повинно бути пилу, кислот, корозійних газів або речовин тощо.
Пристрій можна використовувати на висотах до 2000 м (6561 фут 8,16 дюйма) над рівнем моря.
Необхідно проводити регулярні інспекції, щоб переконатися, що оператори дотримуються правил техніки безпеки під час роботи.
Перш ніж залишити робоче місце, забезпечте такі умови, щоб за вашої відсутності не сталося травм або пошкодження майна.
Потужні пристрої можуть знизити якість напруги в мережі через високий споживаний струм.
Це може впливати на кількість підключених пристроїв через зазначені нижче фактори:*) у точці підключення до електромережі спільного користування,
див. розділ «Технічні дані».
У цьому разі компанія або особа, що використовує пристрій, повинна переконатися, що пристрій можна підключати до електромережі, за потреби порадившись із представниками енергопостачальної компанії.
ВАЖЛИВО! Переконайтеся, що для підключення до електромережі встановлено належне заземлення.
Відповідно до місцевих і загальнодержавних нормативних вимог інколи необхідне встановлення пристрою захисного відключення в разі підключення обладнання до електромережі спільного користування.
Тип пристрою захисного відключення, рекомендований виробником обладнання, вказаний у розділі «Технічні дані».
У режимі холостого ходу, а також у фазі охолодження після роботи максимальний рівень звукової потужності пристрою становить <80 дБ(А) (відносно 1 пВт), що відповідає максимально допустимій робочій точці за стандартного навантаження згідно з вимогами EN 60974-1.
На рівень шуму на робочому місці впливають різні параметри, зокрема:Рекомендується вимірювати рівень шуму на робочому місці.
Дим, що виникає під час зварювання, містить отруйні гази та випари.
Зварювальний дим містить речовини, що спричиняють рак. Про це йдеться у монографії № 118 Міжнародної агенції з дослідження раку.
Під час роботи необхідно вмикати пристрій для відведення диму, встановлений безпосередньо на його джерелі, та систему відсмоктування, якою обладнано приміщення.
За можливості використовуйте зварювальний пальник із вбудованим димовідсмоктувачем.
Пильнуйте, щоб зварювальний дим і гази не потрапляли в обличчя.
Для усунення випарів та шкідливих газів необхідно вживати перелічених далі запобіжних заходів:слід стежити за тим, аби до приміщення надходило достатньо свіжого повітря; необхідно, щоб рівень вентиляції приміщення становив щонайменше 20 м³ на годину;
за недостатнього рівня вентилювання слід на час зварювання надівати зварювальний шолом із функцією подавання свіжого повітря.
У разі виникнення сумнівів щодо достатності рівня відсмоктування потрібно порівняти заміряні рівні шкідливих викидів із граничними значеннями.
Рівень токсичності зварювального диму визначають такі чинники:Характеристики перелічених вище компонентів наведено в їх паспортах безпеки та відповідних інструкціях виробника.
Рекомендації щодо сценаріїв впливу, заходів з урахування чинників ризиків та визначення умов праці містяться на веб-сайті Європейської асоціації з питань зварювання European Welding Association у розділі Health & Safety (Здоров’я та безпека) (https://european-welding.org).
Легкозаймисті випари (наприклад розчинника) потрібно відводити від зони випромінення дуги.
Після завершення зварювання закрийте вентиль балона із захисним газом або газопроводу.
Іскри можуть призвести до пожежі або вибуху.
Зварювання поблизу від легкозаймистих матеріалів забороняється.
Легкозаймисті матеріали повинні перебувати на відстані щонайменше 11 метрів (36 футів 1,07 дюйма) від зварювальної дуги. Якщо це неможливо, такі матеріали потрібно накрити відповідним покриттям.
На робочому місці потрібно тримати перевірений вогнегасник належного типу, який має бути готовим до використання.
Іскри та частинки розжареного металу також можуть потрапити в прилеглі зони через маленькі щілини або отвори. Потрібно вжити необхідних заходів для запобігання пожежі або травмуванню.
Забороняється проводити зварювання в пожежонебезпечних і вибухонебезпечних місцях або поблизу від герметичних балонів, ємностей або труб, якщо ці балони, ємності або труби не підготовлені відповідно до вимог державних чи міжнародних стандартів.
Забороняється виконувати зварювання ємностей, що містили гази, пальне, мінеральні оливи або подібні продукти. Залишки цих речовин можуть спричинити вибух.
Ураження електричним струмом може призвести до смерті.
Не торкайтесь елементів, що перебувають під струмом, зовні та всередині пристрою.
Під час зварювання MIG/MAG і TIG зварювальний дріт, котушка з дротом, ролики подачі дроту й усі металеві елементи, що контактують зі зварювальним дротом, перебувають під напругою.
Обов’язково встановлюйте пристрій подачі дроту на поверхню з достатніми ізоляційними властивостями або використовуйте відповідне ізольоване кріплення для пристрою подавання дроту.
Захистіть себе та інших від потенціалу заземлення за допомогою належним чином ізольованої сухої платформи або екрана. Платформа або екран повинні закривати всю ділянку, на якій людину може уразити потенціал заземлення.
Усі кабелі та проводи мають бути правильно підібрані, без пошкоджень, належним чином ізольовані й зафіксовані. Роз’єми зі слабким контактом, обпалені, пошкоджені кабелі й кабелі неналежного розміру слід відразу замінювати.
Щоразу перед застосуванням надійно закріплюйте з’єднання за допомогою рукоятки.
У разі використання силових кабелів із байонетним роз’ємом проверніть силовий кабель навколо поздовжньої осі щонайменше на 180° та перевірте натяганням.
Не обмотуйте кабелі та проводи довкола тіла чи кінцівок.
Правила поводження з електродами (стрижневий електрод, вольфрамовий електрод, зварювальний дріт тощо):Між зварювальними електродами двох зварювальних систем може виникнути подвійна напруга холостого ходу. За певних умов одночасний контакт тіла з двома електродами під напругою може призвести до смерті.
Мережний кабель має регулярно перевіряти кваліфікований електрик, аби переконатися, що з’єднання із заземленням функціонує належним чином.
Для належного функціонування пристрої з класом захисту І можна підключати лише до мереж живлення, що мають з’єднання із заземленням, та до роз’ємів, які оснащені з’єднанням із заземленням.
Підключати пристрій до мережі живлення без з’єднання із заземленням та до роз’єму без з’єднання із заземленням можна лише в тому разі, якщо виконуються всі державні нормативні вимоги щодо захисного розділення електричного кола.
Інакше такий спосіб вважатиметься грубим недбальством.
За потреби забезпечте достатнє заземлення деталі.
Вимикайте пристрої, що не використовуються.
Під час роботи на висоті використовуйте захисне спорядження.
Перед виконанням будь-яких робіт із пристроєм вимкніть його та відключіть від електромережі.
Прикріпіть до пристрою чітко видимий і зрозумілий застережний знак, що забороняє підключати пристрій до електромережі та вмикати його.
Після відкриття корпусу пристрою:Якщо потрібно виконувати роботи з деталями під напругою, доручіть іще одній людині від’єднати пристрій від електромережі в потрібний момент.
Переконайтеся, що деталь надійно закріплено за допомогою хомута.
Закріпіть хомут якомога ближче до зони зварювання.
Належним чином ізолюйте пристрій від струмопровідного середовища, наприклад забезпечте ізолювання від струмопровідної підлоги або струмопровідних підставок.
У разі використання розподільних коробок або пристроїв для підключення двох зварювальних пальників потрібно враховувати таку інформацію: Електрод зварювального пальника / тримача електрода, перебуває під струмом, навіть коли не використовується. Під час зберігання зварювальний пальник / тримач електрода слід належно ізолювати.
Під час автоматизованого зварювання MIG/MAG направляйте дротовий електрод від барабана зварювального дроту, великої котушки або котушки з дротом тільки до пристрою подавання дроту з ізоляцією.
Клас ЕМС пристрою вказаний на його заводській табличці або в технічних даних
У певних випадках, незважаючи на те, що рівні електромагнітних випромінювань пристрою не перевищують стандартних граничних значень, пристрій може створювати перешкоди в зоні використання (наприклад, якщо в цьому місці розташоване чутливе обладнання або пристрій розміщено поблизу радіо- чи телевізійних приймачів).
У такому разі компанія, що експлуатує пристрій, має вжити належних заходів для виправлення ситуації.
Загальна інформація
Під час роботи через високі електричні напруги та струми виникають локальні електромагнітні поля (ЕМП). Електромагнітні поля утворюються:
За умови належного застосування продукту та додержання чинних вимог трудового законодавства діючі граничні значення рівня впливу на людину дотримуються. Згідно з сучасними науковим даними, у разі дотримання цих граничних значень не очікується негативний вплив на здоров’я.
Під час зварювальних робіт
З огляду на можливу загрозу здоров’ю, слід зважати на персонал, який перебуває поблизу, навіть якщо він відокремлений стінами, а також на відвідувачів, і проінструктувати їх.
Через можливі ризики для здоров’я нижченаведені особи повинні проконсультуватися зі своїм лікарем перед перебуванням поблизу зварювальних установок:
Додаткові вказівки та рекомендації
Додаткові вказівки та рекомендації наведено, зокрема, у стандартах EN IEC 60974‑9:2018.
Технічні характеристики зварювальних апаратів щодо електромагнітних полів (ЕМП) наведено на сторінціhttps://www.fronius.com/en/download-center
Додаткову інформацію з електромагнітних полів і рекомендації для осіб з імплантатами можна знайти на нашому вебсайті за адресоюhttps://www.fronius.com/en/welding/know-how/welding protection
Щоб отримати інформацію щодо охорони праці під час зварювання, перейдіть за посиланням Download the Health & Safety brochure now. Відповідні органи та відомства з охорони праці в окремих федеральних землях також розміщують на своїх вебсайтах чинні норми місцевого рівня.
Не торкайтеся шестерень механізму подачі дроту або інших елементів, що обертаються.
Кришки та бічні панелі слід відкривати або знімати лише під час технічного обслуговування і ремонту.
Під час експлуатаціїЗварювальний дріт, що виступає зі зварювального пальника, може спричинити травму (порізи рук, травми обличчя та очей тощо).
Тому не спрямовуйте зварювальний пальник (у системах із пристроями подачі дроту) на тіло та використовуйте відповідні захисні окуляри.
Щоб уникнути опіків, не торкайтеся деталі в процесі та після зварювання.
Від деталей, що охолоджуються, може відлітати шлак. Тому під час робіт із деталями використовуйте захисні пристрої, що відповідають вимогам, а також подбайте про належний захист усіх присутніх осіб.
Перед виконанням робіт зі зварювальним пальником та іншими елементами, що нагріваються до високих температур, потрібно дати їм охолонути.
У пожежонебезпечних і вибухонебезпечних зонах потрібно вживати спеціальних заходів.
Дотримуйтеся відповідних державних і міжнародних нормативних вимог.
Зварювальні апарати для роботи в зонах із підвищеною небезпекою ураження електричним струмом (наприклад, на котлах) мають бути позначені спеціальним символом (Безпека). Однак сам зварювальний апарат не має розміщуватися в таких зонах.
Ризик опіків внаслідок витоку охолоджувальної рідини. Вимкніть блок охолодження, перш ніж від’єднати роз’єми подачі та повернення охолоджувальної рідини.
Під час роботи з охолоджувальною рідиною дотримуйтеся вказівок, наведених у її паспорті безпеки. Паспорт безпеки охолоджувальної рідини можна отримати в сервісному центрі або на веб-сайті виробника.
У разі переміщення пристроїв за допомогою крана використовуйте лише призначений для цього вантажозахватний пристрій від виробника.
Під час приєднання крана до пристрою подачі дроту в процесі зварювання завжди використовуйте відповідний ізоляційний підвіс для пристрою подавання дроту (пристрої MIG/MAG і TIG).
Виконувати зварювання за допомогою пристрою під час транспортування краном можна лише за наявності чіткої вказівки в інструкціях із належного застосування пристрою.
Якщо пристрій оснащено ременем або ручкою для перенесення, їх можна використовувати лише для перенесення вручну. Ремінь для перенесення не призначений для транспортування пристрою за допомогою крана, автонавантажувача та інших механічних підйомників.
Усе підйомне обладнання (ремені, скоби, ланцюги тощо), яке використовується разом із пристроєм і його елементами, потребує регулярної перевірки (зокрема на предмет механічних пошкоджень, корозії та змін, спричинених іншими зовнішніми факторами).
Інтервал і обсяг перевірки мають відповідати, як мінімум, вимогам чинних державних стандартів і директив.
Ризик несподіваного витоку захисного газу, що не має кольору та запаху, у разі використання адаптера роз’єму для подачі захисного газу. Перед встановленням використовуйте відповідну тефлонову стрічку для ущільнення різьби адаптера роз’єму для подачі захисного газу на боковій панелі пристрою.
Використовуйте фільтри за потреби.
Балони містять захисний газ під тиском і можуть вибухнути в разі пошкодження. Балони із захисним газом є частиною зварювального обладнання й потребують обережного ставлення.
Балони зі стисненим захисним газом потрібно захищати від надлишкового тепла, механічних ударів, окалини, відкритого полум'я, іскор і дуги.
Щоб запобігти падінню, установлюйте балони із захисним газом вертикально та закріплюйте згідно з інструкціями.
Тримайте балони із захисним газом подалі від місць, де проводиться зварювання, та від електричних мереж.
Не підвішуйте зварювальний пальник до балона із захисним газом.
Не торкайтесь електродом балона із захисним газом.
За жодних обставин не намагайтеся зварювати балон із захисним газом, що перебуває під тиском, через небезпеку вибуху.
Використовуйте лише балони з газом, призначені для поточних робіт, разом із необхідним та правильно підібраним приладдям (регулятор, шланги та фітинги). Балони із захисним газом і приладдя, що використовується для заварювання, мають бути в хорошому стані.
Відкриваючи вентиль балона із захисним газом, відвертайте обличчя вбік.
Після закінчення зварювання закрийте вентиль на балоні із захисним газом.
Якщо балон із захисним газом не під'єднаний до магістралі, не знімайте кришку вентиля.
Потрібно дотримуватись інструкцій виробника, а також чинних державних і міжнародних нормативних вимог стосовно використання балонів із захисним газом і приладдя.
Запровадьте внутрішні інструкції та інспекції компанії, щоб підтримувати чистоту та порядок на робочому місці.
Установлюйте та використовуйте пристрій лише згідно із класом захисту, указаним на заводській табличці.
Під час установлення пристрою забезпечте проміжок навколо нього 0,5 м завширшки (1 фут 7,69 дюйма) для вільної циркуляції охолоджувального повітря.
Під час транспортування пристрою дотримуйтеся чинних державних і міжнародних нормативних вимог, а також правил техніки безпеки. Це особливо стосується правил запобіганню нещасним випадкам під час транспортування.
Забороняється піднімати чи транспортувати будь-які пристрої, що працюють. Перед транспортуванням або підйомом вимикайте та від’єднуйте пристрої від електричної мережі.
Після транспортування перед введенням в експлуатацію огляньте пристрій на наявність пошкоджень. Перед введенням пристрою в експлуатацію будь-які пошкодження потрібно усунути силами кваліфікованого сервісного персоналу.
Перед увімкненням обладнання всі несправні захисні пристрої потрібно відремонтувати.
Забороняється усувати із системи або вимикати захисні пристрої.
Перед увімкненням обладнання переконайтеся, що жодній особі не загрожує небезпека.
Щонайменше раз на тиждень перевіряйте обладнання на предмет явних пошкоджень і належної роботи захисних пристроїв.
Обов'язково надійно закріплюйте балон із захисним газом і знімайте його, перш ніж переміщувати пристрій за допомогою крану.
Для використання з нашими пристроями підходить лише оригінальна охолоджувальна рідина від виробника завдяки її властивостям (електропровідність, антифриз, сумісність із матеріалами, горючість тощо).
Використовуйте лише належну оригінальну охолоджувальну рідину від виробника.
Не змішуйте оригінальну охолоджувальну рідину від виробника з іншими видами охолоджувальних рідин.
До охолоджувального контуру дозволяється під'єднувати лише системні компоненти від виробника охолоджувального пристрою.
Охолоджувальна рідина FCL 10/20 не є легкозаймистою. За певних умов охолоджувальна рідина на основі етанолу може зайнятися. Транспортуйте охолоджувальну рідину лише в оригінальних герметичних контейнерах і тримайте її подалі від будь-яких джерел вогню.
Використану охолоджувальну рідину потрібно утилізувати належним чином згідно з відповідними державними та міжнародними нормативними вимогами. Паспорт безпеки охолоджувальної рідини можна отримати у вашому сервісному центрі або завантажити з веб-сайту виробника.
Перевіряйте рівень охолоджувальної рідини перед початком зварювання, поки система ще холодна.
Неможливо гарантувати, що запчастини інших виробників сконструйовані та вироблені згідно з технічними вимогами або вимогами безпеки.
Гвинти корпусу забезпечують з'єднання його елементів із заземленням.
Використовуйте лише оригінальні гвинти корпусу в необхідній кількості, дотримуючись указаного моменту затягування.
Виробник рекомендує проводити перевірку безпеки пристрою принаймні раз на 12 місяців.
Також виробник рекомендує виконувати калібрування зварювальних апаратів із таким самим 12-місячним інтервалом.
Рекомендується провести перевірку на безпеку силами кваліфікованого електрикаПід час перевірки на безпеку виконуйте вимоги відповідних державних і міжнародних стандартів і нормативів.
Детальнішу інформацію щодо перевірки на безпеку та калібрування можна отримати у філії компанії Fronius або у партнера компанії Fronius.
Відпрацьоване обладнання й акумуляторні батареї слід здавати дистриб’ютору або до місцевого авторизованого пункту збору.Не викидайте акумуляторні батареї разом із побутовими відходами.Не піддавайте акумуляторні батареї впливу високих температур, прямих сонячних променів і вологи, а також не зберігайте їх у корозійному середовищі.
Подбайте про безпечне вивезення та належну утилізацію пошкоджених і відпрацьованих акумуляторних батарей або акумуляторів, що протікають. Це має здійснювати компанія з переробки акумуляторних батарей або партнер Fronius Service Partner.
Крім того, слід враховувати, що акумуляторні батареї містять речовини, які в разі неналежної утилізації можуть завдавати значної шкоди навколишньому середовищу, а також здоров’ю та безпеці людей, зокрема через витік небезпечних речовин, як-от важкі метали або електроліти, що можуть забруднювати ґрунт, воду та повітря.
Правильна утилізація забезпечує захист навколишнього середовища та раціональне використання природних ресурсів.Пакувальні матеріалиПовний текст сертифіката відповідності вимогам ЄС можна переглянути тут:
https://www.fronius.com .
Пристрої з маркуванням CSA відповідають вимогам застосовних стандартів Канади та США.
Авторські права на цей документ належать компанії Fronius International GmbH.
Текст, ілюстрації та інші матеріали відповідають технічному рівню на момент публікації. Ми залишаємо за собою право на внесення змін. Будемо вдячні за пропозиції щодо вдосконалення та повідомлення про можливі неточності в цьому документі.

Електронний регулятор у поєднанні з цифровим резонансним інвертором адаптує характеристики зварювальної системи залежно від характеристик електрода, що використовується для зварювання. Це дало змогу створити легкий та компактний пристрій із чудовими характеристиками запалювання та зварювання.
Зварювальну систему також оснащено пристроєм компенсації коефіцієнта потужності, який налаштовує споживання електроенергії згідно із синусоїдальною формою напруги мережі. Це забезпечує численні переваги, зокрема:Під час використання електродів із целюлозним покриттям (CEL) можна вибрати спеціальний режим, що забезпечує оптимальні результати зварювання.
Зварювання TIG із контактним підпалюванням значно розширює область застосування.
Попереджувальні знаки та маркування безпеки на зварювальній системі забороняється видаляти або зафарбовувати. Вони запобігають неправильній експлуатації, яка може призвести до серйозного травмування або пошкодження майна.
Значення маркування безпеки на пристрої:
 | Зварювання – це складний і небезпечний процес. Для правильного використання обладнання потрібно виконувати вказані нижче базові вимоги:
|
 | Перш ніж користуватися функціями, які описано тут, уважно ознайомтеся з такими документами:
|
 | Не утилізуйте використані пристрої разом із побутовим сміттям. Утилізуйте їх згідно із правилами безпеки. |


Неправильна експлуатація та помилки під час виконання робіт становлять загрозу.
Це може призвести до серйозного травмування людей або пошкодження майна.
Описані в цьому документі роботи й операції має виконувати лише кваліфікований технічний персонал, що пройшов курс належного навчання.
Уважно ознайомтеся з цим документом.
Уважно ознайомтеся з правилами техніки безпеки та документацією користувача для цього пристрою й усіх системних компонентів.
Цей пристрій виготовлено з використанням найновіших технологій і дотриманням визнаних стандартів безпеки.
Зварювальний апарат можна використовувати лише для ручного зварювання стрижневим електродом (MMA) і зварювання TIG у поєднанні з елементами Fronius.
Будь-який інший спосіб використання вважається таким, що не відповідає належному застосуванню.
Належне застосування також передбачає:Перекидання або падіння механізмів становить небезпеку.
Це може призвести до серйозного травмування або пошкодження майна.
Надійно закріпіть пристрій на рівній твердій поверхні.
Після цього перевірте, чи всі з’єднання затягнуто належним чином.
Повітря для охолодження
Пристрій потрібно встановлювати таким чином, щоб повітря для охолодження вільно проходило через щілини на передній і задній панелях.
Пил
Стежте за тим, щоб вентилятор не всмоктував в систему металевий пил, наприклад, під час шліфувальних робіт.
Використання поза приміщеннями
Пристрій можна встановлювати та експлуатувати поза приміщеннями згідно з класом захисту IP23. Уникайте прямого попадання води (наприклад, крапель дощу).
Зварювальна система може працювати від генератора.
Для правильного вибору вихідної потужності генератора потрібно знати максимальну повну потужність S1max зварювальної системи.
Максимальна повна потужність S1max зварювальної системи розраховується за формулою:
S1max = I1max x U1
Значення I1max і U1 можна знайти на заводській табличці чи в технічних даних пристрою.
Повна потужність генератора SGEN розраховується за такою емпіричною формулою:
SGEN = S1max x 1,35
За меншого значення потужності зварювання можна використовувати генератор із меншою вихідною потужністю.
ВАЖЛИВО! Повна потужність генератора SGEN завжди повинна перевищувати максимальну повну потужність S1max зварювальної системи.
Під час підключення однофазних пристроїв до трифазного генератора потрібно враховувати, що номінальна повна потужність генератора вказується для всіх трьох фаз разом. За потреби отримайте інформацію про потужність однієї фази генератора від його виробника.
Напруга генератора не повинна виходити за межі допуску на напругу в мережі.
Діапазон допуску на напругу в мережі вказаний у розділі «Технічні дані».
Неправильна експлуатація приладу може бути небезпечною.
Це може призвести до серйозного травмування або пошкодження майна.
Описані в цьому документі роботи й операції має виконувати лише кваліфікований технічний персонал, що пройшов курс належного навчання.
Уважно ознайомтеся з усіма відомостями цього документа.
Уважно ознайомтеся з правилами техніки безпеки та документацією користувача для цього обладнання й усіх системних компонентів.
Оскільки програмне забезпечення оновлюється, деякі функції, доступні на вашому приладі, можуть бути не описані в цій інструкції з експлуатації, або навпаки.
Деякі ілюстрації можуть трохи відрізнятися від наявних елементів керування на вашому приладі, але функції зображених елементів і реальних такі самі.


| (1) | Панель керування |
| (2) | Роз’єм для подачі струму (-) з байонетним з’єднанням |
| (3) | TIG Multi Connector Після підключення пульта дистанційного керування до зварювальної системи:
|
| (4) | Роз’єм для подачі струму (+) з байонетним з’єднанням |
| (5) | Ремінь для перенесення |
| (6) | Ремінь для кабелів для кріплення мережного та зварювальних кабелів Не використовувати для переміщення пристрою! |
| (7) | Мережевий вимикач |
| (8) | Повітряний фільтр |
| (9) | Роз’єм для подачі захисного газу |
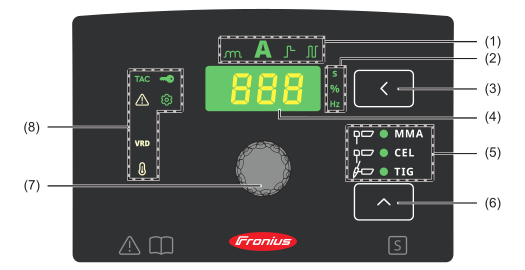
(1) | Індикатор значення параметра | |
|  | |
|  | |
|  | |
|  | |
(2) | Індикатор одиниці | |
|  | |
|  | |
|  | |
(3) | Кнопка встановлення значення |
|
(4) | Дисплей |
|
(5) | Індикатор процесу зварювання | |
|  | |
|  | |
|  | |
(6) | Кнопка процесу зварювання |
|
(7) | Регулювальна ручка |
|
(8) | Індикатори стану |
|
|  | |
|  | |
|  | |
|  | |
|  |


Ураження електричним струмом може становити загрозу. Одразу ж після ввімкнення зварювальної системи електрод у електродотримачі перебуває під напругою.
Це може призвести до травмування або пошкодження майна.
Простежте, щоб контакт електрода не торкнувся людини або електропровідних чи заземлених елементів (наприклад, корпусу).
1За допомогою кнопки процесу зварювання виберіть необхідний процес. |  | |
|
| |
|
| |
2Натискайте кнопку регульованого параметра, поки не |  | |
|
| |
3Відрегулюйте зварювальний струм за допомогою ручки.
|  | |
Ця функція дає змогу відрегулювати стартовий струм.
Діапазон налаштувань: 1-200 %
Принцип роботи:
на початку процесу зварювання зварювальний струм знижується (SoftStart) або підвищується (HotStart) на 0,5 секунди залежно від налаштування.
Ця зміна показана у вигляді відсотка від заданого зварювального струму.
Тривалість стартового струму можна змінити в меню налаштування за допомогою відповідного параметра (Hti).
Регулювання стартового струму:
1Натискайте кнопку регульованого параметра, поки не | | |
|
| |
2Повертайте регулювальну ручку, щоб установити потрібне значення.
| | |
Приклади (заданий зварювальний струм = 100 А): | |
|---|---|
100 % | = стартовий струм 100 А = функцію деактивовано |
80 % | = стартовий струм 80 А = SoftStart |
135 % | = стартовий струм 135 А = HotStart |
200 % | = стартовий струм 160 А на Ignis 150 = HotStart, досягнуто максимального ліміту струму! |
200 % | = стартовий струм 200 А на Ignis 180 = HotStart |
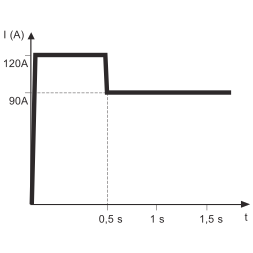
Щоб досягти оптимальних результатів зварювання, інколи необхідно регулювати динаміку дуги.
Діапазон налаштувань: 0-100 (відповідає підвищенню струму до 0-200 А)
Принцип роботи:
у момент переходу крапель металу або в разі короткого замикання сила струму підвищується на короткий період для стабілізації дуги.
Це запобігає застиганню зварювальної ванни, коли стрижневий електрод може зануритись у зварювальну ванну, а також тривалому короткому замиканню дуги. Разом ці заходи не дають стрижневому електроду прилипнути до деталі.
Налаштування динаміки дуги:
1Натискайте кнопку регульованого параметра, поки не | | |
|
| |
2Повертайте регулювальну ручку, щоб встановити потрібне значення.
| | |
Імпульсне зварювання – це зварювання із застосуванням імпульсного струму. Воно використовується для зварювання тонких листів або важкодоступних ділянок сталевих труб.
У цих ситуаціях зварювальний струм, заданий на початку зварювання, не завжди підходить для всього процесу:Діапазон налаштувань: 0,2-990 Гц
Принцип роботи:Зварювальна система регулює параметри періоду включення dcY та базового струму I-G згідно із заданими значеннями імпульсного струму й частоти імпульсів.

Для використання імпульсного зварювання:
1Натискайте кнопку регульованого параметра, поки не | | |
|
| |
2Повертайте регулювальну ручку, щоб установити потрібне значення частоти (Гц).
| | |
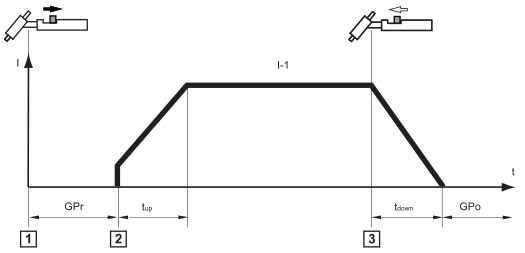
 | Відтягніть кнопку пальника назад і утримуйте її. |
 | Відпустіть кнопку пальника, щоб вона перемістилася вперед. |
 | Посуньте кнопку пальника вперед та утримуйте її. |
 | Відпустіть кнопку, щоб вона перемістилася назад. |
| Відтягніть кнопку пальника назад і утримуйте її. |
| Відпустіть кнопку пальника, щоб вона перемістилася вперед. |
| Посуньте кнопку пальника вперед та утримуйте її. |
| Відпустіть кнопку, щоб вона перемістилася назад. |
Інформацію про те, як активувати 2-тактний режим, див. в описі Параметри зварювання TIG на стор. (→).
Інформацію про те, як активувати 4-тактний режим, див. в описі Параметри зварювання TIG на стор. (→).
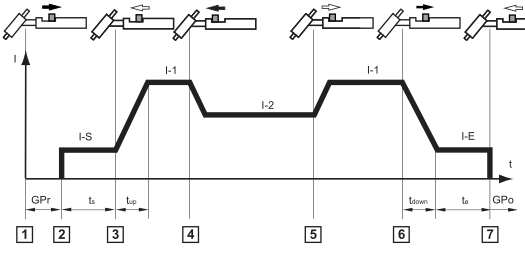
Тимчасове зниження означає, що зварник може натиснути кнопку пальника під час фази основного струму, щоб знизити зварювальний струм до встановленого значення I-2 .
Не використовуйте електроди з чистого вольфраму (позначені зеленим кольором), якщо вибрано зварювальний процес TIG.
2-такний і 4-тактний режими підтримуються лише за використання зварювального пальника з роз'ємом TIG Multi Connector.
Не використовуйте електроди з чистого вольфраму (позначені зеленим кольором), якщо вибрано зварювальний процес TIG.
2-такний і 4-тактний режими підтримуються лише за використання зварювального пальника з роз'ємом TIG Multi Connector.
Падіння газових балонів може бути небезпечним.
Це може призвести до серйозного травмування людей і пошкодження обладнання.
Розміщуйте газові балони на твердій рівній поверхні, щоб забезпечити їх стійкість. Закріплюйте газові балони, щоб запобігти їх падінню.
Дотримуйтеся правил техніки безпеки, які встановив виробник газового балона.

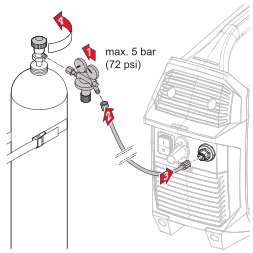


Ураження електричним струмом може становити загрозу. Одразу ж після ввімкнення зварювальної системи електрод зварювального пальника перебуває під напругою.
Це може призвести до травмування або пошкодження майна.
Простежте, щоб контакт електрода не торкнувся людини або електропровідних чи заземлених елементів (наприклад, корпусу).


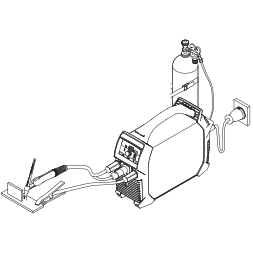
1За допомогою кнопки вибору зварювальних процесів виберіть зварювання TIG. | | |
|
| |
2Натискайте кнопку регульованого параметра, поки не | | |
|
| |
3Відрегулюйте зварювальний струм за допомогою ручки. | | |
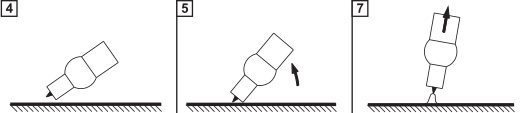
У разі використання зварювального пальника з кнопкою та роз’ємом TIG Multi Connector (заводське налаштування – 2-тактний режим): 4Піднесіть газове сопло до місця запалювання таким чином, щоб між вольфрамовим електродом і деталлю був проміжок близько 2–3 мм (5/64–1/8 дюйма). 5Повільно опустіть зварювальний пальник, щоб вольфрамовий електрод торкнувся деталі. 6Відтягніть кнопку пальника назад і утримуйте її. - Розпочнеться подача захисного газу. 7Підніміть зварювальний пальник і поверніть його в стандартне положення. - Загориться зварювальна дуга. 8Виконайте зварювання. | ||
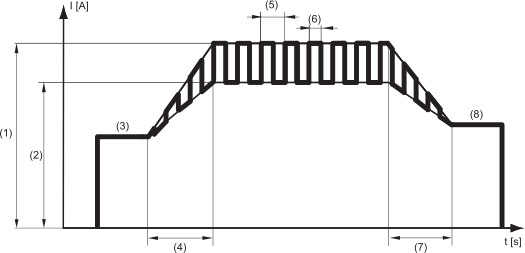
Інформацію щодо активації та встановлення функції TIG Comfort Stop див. в описі Параметри зварювання TIG починаючи зі стор. (→).
Принцип роботи й використання функції TIG Comfort Stop:


| (1) | Попереднє подавання газу |
| (2) | Продувка газу |
Тривалість спадання струму (DownSlope:
тривалість спадання струму DownSlope tdown) становить 0,5 секунди. Її не можна змінити.
Продувка газу:
продувка газу регулюється в меню налаштування процесів зварювання як значення параметра «Тривалість продувки газу» (Gas Post flow).
Імпульсне зварювання – це зварювання із застосуванням імпульсного струму. Воно використовується для зварювання тонких листів або важкодоступних ділянок сталевих труб.
У цих ситуаціях зварювальний струм, заданий на початку зварювання, не завжди підходить для всього процесу:Діапазон налаштувань: 0,5-100 Гц
Принцип роботи:Зварювальна система регулює параметри періоду включення dcY та базового струму I-G згідно із заданими значеннями імпульсного струму й частоти імпульсів.
Для використання імпульсного зварювання:
1Натискайте кнопку регульованого параметра, поки не | | |
|
| |
2Повертайте регулювальну ручку, щоб установити потрібне значення частоти (Гц).
| | |
Детальніше про те, як активувати та налаштувати функцію прихоплення, дивіться в описі Параметри зварювання TIG на стор. (→) і далі.
Графік зварювального струму
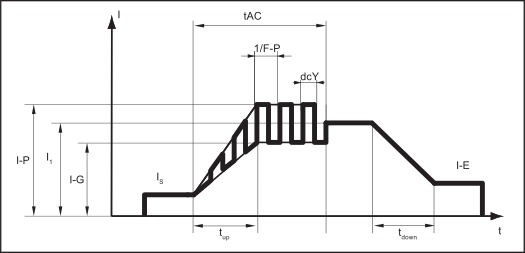
Зварювальний апарат регулює параметри частоти імпульсів F-P, імпульсного струму I-P, Duty cycle dcY та базового струму I-G відповідно до заданої величини основного струму I1.
Подавання імпульсного струму починаєтьсяПісля закінчення інтервалу tAC зварювання продовжується за сталого струму й доступності всіх заздалегідь установлених параметрів імпульсу.
1За допомогою кнопки вибору зварювального процесу виберіть процес, параметри якого потрібно налаштувати. | | |
|
| |
|
| |
|
| |
2Натисніть кнопки значення параметра та вибору зварювального процесу одночасно.
|  | |
1За допомогою кнопки вибору зварювального процесу виберіть процес, параметри якого потрібно налаштувати. | | |
|
| |
|
| |
|
| |
2Натисніть кнопки значення параметра та вибору зварювального процесу одночасно.
| | |

1Для виходу з меню налаштування натисніть кнопку значення параметра або вибору зварювального процесу. | |
Параметр | Опис | Діапазон | Одиниця | |
|---|---|---|---|---|
 | Тривалість стартового струму Для функції SoftStart / HotStart Заводське налаштування: 0,5 секунди | 0,1–2,0 | Секунди | |
 | Anti-stick У разі вибору функції Anti-Stick дуга гаситься через 1,5 секунди після короткого замикання (прилипання електрода). Заводське налаштування: ON (Увімк. – активовано) | On (Увімк.) |
| |
 | Ділянка постійного струму на початку Для ввімкнення/вимкнення режиму зачищення від шлаків Заводське налаштування: ON (Увімк. – активовано) | On (Увімк.) |
| |
 | Напруга розриву (Voltage cut off) Напруга розриву вказує, за якої довжини дуги зварювальний процес зупиняється. Заводське налаштування: 45 В | 25–90 | Вольти | |
 | Заводське налаштування (FACtory) Використовується для відновлення заводських налаштувань пристрою |
|
| |
|
| no (ні) | ||
|
| YES (Так) | ||
|
| ALL (Усі) | ||
| | Відновлення заводського значення вибраного параметра підтверджується натисканням регулювальної ручки. |
| |
 | 2-й рівень меню налаштування Для встановлення загальних параметрів зварювання Додаткові відомості див. у розділі «2-й рівень меню налаштування». |
|
| |
Параметр | Опис | Діапазон | Одиниця | |
|---|---|---|---|---|

| Режим роботи (режим кнопки) |
|
| |
| OFF (Вимк.) |
| ||
| 2t |
| ||
Заводське налаштування: 2t | 4t |
| ||
 | Стартовий струм (I-Start) Цей параметр доступний лише в 4-тактному режимі (tri = 4t) Заводське налаштування: 35 % | 1–200 | Відсотки | |
 | Знижений струм Цей параметр доступний лише в 4-тактному режимі (tri = 4t) Заводське налаштування: 50 % | 1–200 | Відсотки | |
 | Струм заварювання кратера (I-End) Цей параметр доступний лише в 4-тактному режимі (tri = 4t) Заводське налаштування: 30 % | 1–100 | Відсотки | |
 | Тривалість попередньої подачі газу (попереднє подавання газу) Тривалість попереднього подавання газу Заводське налаштування: 0,0 секунди | 0,0–9,9 | Секунди | |
 | Продувка газу (продувка газу) Заданий період часу, протягом якого подається газ після завершення зварювання. Заводське налаштування: AUt (Авт.) | AUt (Авт.) | Секунди | |
 | Продування газом (продування газом) Продування зі створенням газового захисту розпочнеться, щойно параметру GPU буде присвоєне значення. Із міркувань безпеки продування зі створенням газового захисту не буде поновлено доти, доки не введено нове значення параметра GPU. ВАЖЛИВО! Продування захисним газом необхідне, щоб усунути конденсат, який утворюється на вимкненому пристрої внаслідок зберігання його на холоді протягом тривалого часу. Особливо це стосується систем із довгими шланговими пакетами. Заводське значення: off (вимк.) | 0,1–9,9 | Хвилини | |
 | Чутливість Comfort Stop (Comfort Stop Sensitivity) Цей параметр доступний, лише якщо для параметра tri встановлено значення OFF (Вимк.) Додаткові відомості див. у розділі TIG Comfort Stop починаючи зі стор. (→) | 0,6–3,5 | Вольти | |
| Напруга розриву (Voltage cut off) Напруга розриву вказує, за якої довжини дуги зварювальний процес зупиняється. Заводське налаштування: 35 В (для 2-тактного, 4-тактного режимів та пульта дистанційного керування з педальним приводом) Заводське налаштування: 25 В (для пальника з кнопкою режим oFF (Вимк.)) | 10–45 | Вольти | |
 | Функція виконання прихоплення (tACking) Заводське налаштування: OFF (Вимк.) Додаткові відомості див. у описі функції виконання прихоплення. | OFF (Вимк.) |
| |
| Заводське налаштування (FACtory) Використовується для відновлення заводських налаштувань пристрою |
|
| |
|
| no (ні) | ||
|
| YES (Так) | ||
|
| ALL (Усі) | ||
| | Відновлення заводського значення вибраного параметра підтверджується натисканням регулювальної ручки. |
| |
| 2-й рівень меню налаштування Для встановлення загальних параметрів зварювання Додаткові відомості див. у розділі «2-й рівень меню налаштування». |
|
| |
Параметр | Опис | Діапазон | Одиниця |
|---|---|---|---|
 | Версія програмного забезпечення Повний номер поточної версії програмного забезпечення розподілений між кількома дисплеями, і його можна переглянути, повертаючи регулювальну ручку. |
|
|
 | Автоматичне вимкнення (time Shut down) Якщо пристрій не використовується протягом вказаного періоду, він автоматично переводиться в режим очікування. Для виходу з режиму очікування потрібно натиснути будь-яку кнопку на панелі керування, і пристрій знову буде готовий до зварювання. Заводське налаштування: OFF (Вимк.) | 5-60 | Хвилини |
 | Запобіжник Для відображення та встановлення номіналу запобіжника, що використовується. Заводське налаштування:
За встановленого номіналу запобіжника зварювальна система обмежує силу струму, що споживається з електричної мережі. Це запобігає негайному спрацьовуванню автоматичного запобіжника. | Для Для | Ампер |
Ignis 150 – співвідношення між номіналом запобіжника та зварювальним струмом: | ||||
Напруга мережі | Номінал | Струм у зварювальному електроді | Зварювальний струм | Період включення |
230 В | 10 А | 110 А | 150 А | 35 % |
| 13 А | 130 А | 150 А | 35 % |
16 А | 150 А | 150 А | 35 % | |
Ignis 180 – співвідношення між номіналом запобіжника та зварювальним струмом: | ||||
Напруга мережі | Номінал запобіжника | Струм у зварювальному електроді | Зварювальний струм | Період включення |
230 В | 10 А | 125 А | 180 А | 40 % |
| 13 А | 150 А | 200 А | 40 % |
| 16 А | 180 А | 220 А | 40 % |
| OFF (Вимк. – лише Ignis 180 XT) | 180 А | 220 А | 40 % |
120 В* | 15 А | 85 А | 130 А | 40 % |
| 16 А | 95 А | 140 А | 40 % |
| 20 А (лише TP 180 XT) | 120 А | 170 А | 40 % |
| OFF (Вимк. – лише Ignis 180 XT) | 120 А | 170 А | 40 % |
* Залежно від характеристик спрацьовування автоматичного запобіжника повний період включення (40 %) може бути недоступним в електричних мережах із напругою 120 В (наприклад, якщо використовується запобіжник типу CH (США), можливий період включення 15 %). | ||||
Параметр | Опис | Діапазон | Одиниця |
|---|---|---|---|
 | Тривалість роботи (час роботи системи) Для відображення тривалості роботи (відлік починається з моменту ввімкнення пристрою). Повна величина тривалості роботи розподілена між кількома дисплеями. Її можна переглянути, повертаючи регулювальну ручку. |
| Години, хвилини, секунди |
 | Тривалість зварювання (час активності системи) Для відображення часу, протягом якого система була активна (лише час, коли проводилося зварювання). Повна величина часу активності системи розподілена між кількома дисплеями. Її можна переглянути, повертаючи регулювальну ручку. |
| Години, хвилини, секунди |
Параметр | Опис | Діапазон | Одиниця |
|---|---|---|---|
| Версія програмного забезпечення Повний номер поточної версії програмного забезпечення розподілений між кількома дисплеями, і його можна переглянути, повертаючи регулювальну ручку. |
|
|
| Автоматичне вимкнення (time Shut down) Якщо пристрій не використовується протягом вказаного періоду, він автоматично переводиться в режим очікування. Для виходу з режиму очікування потрібно натиснути будь-яку кнопку на панелі керування, і пристрій знову буде готовий до зварювання. Заводське налаштування: OFF (Вимк.) | 5-60 | Хвилини |
| Запобіжник Для відображення та встановлення номіналу запобіжника, що використовується. Заводське налаштування:
За встановленого номіналу запобіжника зварювальна система обмежує силу струму, що споживається з електричної мережі. Це запобігає негайному спрацьовуванню автоматичного запобіжника. | Для Для | Ампер |
Ignis 150 – співвідношення між номіналом запобіжника та зварювальним струмом: | ||||
Напруга мережі | Номінал | Струм у зварювальному електроді | Зварювальний струм | Період включення |
230 В | 10 А | 110 А | 150 А | 35 % |
| 13 А | 130 А | 150 А | 35 % |
16 А | 150 А | 150 А | 35 % | |
Ignis 180 – співвідношення між номіналом запобіжника та зварювальним струмом: | ||||
Напруга мережі | Номінал запобіжника | Струм у зварювальному електроді | Зварювальний струм | Період включення |
230 В | 10 А | 125 А | 180 А | 40 % |
| 13 А | 150 А | 200 А | 40 % |
| 16 А | 180 А | 220 А | 40 % |
| OFF (Вимк. – лише Ignis 180 XT) | 180 А | 220 А | 40 % |
120 В* | 15 А | 85 А | 130 А | 40 % |
| 16 А | 95 А | 140 А | 40 % |
| 20 А (лише TP 180 XT) | 120 А | 170 А | 40 % |
| OFF (Вимк. – лише Ignis 180 XT) | 120 А | 170 А | 40 % |
* Залежно від характеристик спрацьовування автоматичного запобіжника повний період включення (40 %) може бути недоступним в електричних мережах із напругою 120 В (наприклад, якщо використовується запобіжник типу CH (США), можливий період включення 15 %). | ||||
Параметр | Опис | Діапазон | Одиниця |
|---|---|---|---|
| Тривалість роботи (час роботи системи) Для відображення тривалості роботи (відлік починається з моменту ввімкнення пристрою). Повна величина тривалості роботи розподілена між кількома дисплеями. Її можна переглянути, повертаючи регулювальну ручку. |
| Години, хвилини, секунди |
| Тривалість зварювання (час активності системи) Для відображення часу, протягом якого система була активна (лише час, коли проводилося зварювання). Повна величина часу активності системи розподілена між кількома дисплеями. Її можна переглянути, повертаючи регулювальну ручку. |
| Години, хвилини, секунди |
Неправильна експлуатація та помилки під час виконання робіт становлять загрозу.
Це може призвести до серйозного травмування людей або пошкодження майна.
Описані в цьому документі роботи й операції має виконувати лише кваліфікований технічний персонал, що пройшов курс належного навчання.
Уважно ознайомтеся з цим документом.
Уважно ознайомтеся з правилами техніки безпеки та документацією користувача для цього пристрою й усіх системних компонентів.
Електричний струм може становити загрозу.
Це може призвести до серйозного травмування людей або пошкодження майна.
Перед проведенням робіт із сервісного або технічного обслуговування вимкніть усі пристрої і елементи та від’єднайте їх від електромережі.
Перевірте надійність розташування всіх пристроїв та елементів і переконайтесь у неможливості їх випадкового запуску.
Відкривши корпус пристрою, перевірте за допомогою відповідних вимірювальних приладів, чи розряджено деталі, що накопичують заряд (наприклад, конденсатори).
Небезпека неналежного з’єднання корпусу із заземленням.
Це може призвести до травмування працівників або пошкодження майна.
Гвинти корпусу забезпечують достатнє з’єднання корпусу із заземленням.
За будь-яких умов заборонено замінювати їх на інші гвинти, що не відповідають таким вимогам.
За нормальних умов експлуатації пристрій потребує мінімального догляду та обслуговування. Проте для забезпечення багаторічної надійної роботи пристрою важливо дотримуватися деяких правил.

Утилізацію слід проводити лише відповідно до однойменного розділу глави «Правила техніки безпеки».
Неправильна експлуатація та помилки під час виконання робіт становлять загрозу.
Це може призвести до серйозного травмування людей або пошкодження майна.
Описані в цьому документі роботи й операції має виконувати лише кваліфікований технічний персонал, що пройшов курс належного навчання.
Уважно ознайомтеся з цим документом.
Уважно ознайомтеся з правилами техніки безпеки та документацією користувача для цього пристрою й усіх системних компонентів.
Електричний струм може становити загрозу.
Це може призвести до серйозного травмування людей або пошкодження майна.
Перед проведенням робіт із сервісного або технічного обслуговування вимкніть усі пристрої і елементи та від’єднайте їх від електромережі.
Перевірте надійність розташування всіх пристроїв та елементів і переконайтесь у неможливості їх випадкового запуску.
Відкривши корпус пристрою, перевірте за допомогою відповідних вимірювальних приладів, чи розряджено деталі, що накопичують заряд (наприклад, конденсатори).
Небезпека неналежного з’єднання корпусу із заземленням.
Це може призвести до травмування працівників або пошкодження майна.
Гвинти корпусу забезпечують достатнє з’єднання корпусу із заземленням.
За будь-яких умов заборонено замінювати їх на інші гвинти, що не відповідають таким вимогам.

| Причина: | Надто висока робоча температура |
| Усунення: | Дайте пристрою охолонути (не вимикайте пристрій, щоб вентилятор його охолоджував). |
Літера E та двоцифровий код помилки (наприклад, Е02), що відображається на дисплеї одночасно з активацією індикатора «Error», означає внутрішній сервісний код зварювальної системи.
Приклад:

Можливе виведення кількох кодів помилок. Вони відображаються після повороту регулювальної ручки.

Запам’ятайте або запишіть коди помилок, що відображаються на дисплеї, а також серійний номер і конфігурацію зварювальної системи, а потім зв’яжіться з відділом післяпродажного обслуговування та докладно опишіть помилку.
| Причина: | помилка силового блока. |
| Усунення: | Зверніться до служби підтримки. |
| Причина: | Неможливо досягнути напруги холостого ходу. Електрод стикається з дефектом компонента або обладнання. |
| Усунення: | Зніміть опору електрода з деталі. Якщо код помилки продовжує відображатися, зв’яжіться зі службою підтримки. |
| Причина: | Вихід системи із ладу під час запуску. |
| Усунення: | Вимкніть пристрій і ввімкніть його знову. Якщо це відбувається кілька разів, повідомте про це службу підтримки. |
| Причина: | Зависока напруга на роз’ємах для подачі зварювального струму (> 113 Впост.). |
| Усунення: | Зверніться до служби підтримки. |
| Причина: | Збій пам’яті. |
| Усунення: | Зв’яжіться з відділом післяпродажного обслуговування / натисніть регулювальну ручку, щоб підтвердити сервісне повідомлення. |
УВАГА!У стандартних варіантах пристроїв підтвердження сервісного повідомлення не впливає на доступність функцій зварювальної системи. У всіх інших варіантах (TIG тощо) після підтвердження повідомлення доступний лише обмежений набір функцій. Для відновлення повної функціональності зв’яжіться з відділом післяпродажного обслуговування. | |
| Причина: | Перегрів або надто низька температура. |
| Усунення: | Експлуатувати пристрій потрібно за допустимої температури навколишнього середовища. Додаткові відомості про умови навколишнього середовища див. в підрозділі «Умови навколишнього середовища» розділу «Правила техніки безпеки». |
| Причина: | Неправильне використання пристрою. |
| Усунення: | Використовуйте пристрій лише за призначенням. |
| Причина: | Надто високий зварювальний струм. |
| Усунення: | Переконайтеся, що зварювальний апарат використовується за допустимої напруги мережі. Переконайтеся, що встановлено правильний номінал запобіжника. Встановіть менший зварювальний струм. |
| Причина: | Напруга в мережі перевищує допустимі межі. |
| Усунення: | Негайно від’єднайте штекер від мережі. Переконайтеся, що зварювальний апарат використовується за допустимої напруги мережі. |
| Причина: | Напруга в електричній мережі виходить за межі допуску або вихідна напруга мережі недостатня для підключених пристроїв. |
| Усунення: | Переконайтеся, що зварювальний апарат використовується за допустимої напруги мережі. Переконайтеся, що встановлено правильний номінал запобіжника. |
| Причина: | Помилка зв’язку з дисплеєм. |
| Усунення: | Вимкніть і знову ввімкніть пристрій; якщо ця помилка виникатиме декілька разів, повідомте про проблему до служби підтримки. |
| Причина | Несправність мережного вимикача. |
| Усунення | Зв'яжіться з відділом післяпродажного обслуговування. |
| Причина: | Відключено зварювальні кабелі. |
| Усунення: | Правильно підключіть зварювальні кабелі. |
| Причина: | Погане заземлення або його відсутність. |
| Усунення: | Під’єднайте кабель до деталі. |
| Причина: | Обрив силового кабелю у зварювальному пальнику або електродотримачі. |
| Усунення: | Замініть зварювальний пальник або електродотримач. |
| Причина: | Перевищено період включення, пристрій перевантажено, працює вентилятор. |
| Усунення: | Дотримуйтесь обмежень періоду включення. |
| Причина: | Термозапобіжник вимкнув пристрій. |
| Усунення: | Дочекайтеся, поки зварювальна система автоматично ввімкнеться після етапу охолодження (не вимикайте пристрій: він охолоджується вентилятором). |
| Причина: | Несправність вентилятора зварювальної системи. |
| Усунення: | Зв’яжіться з відділом післяпродажного обслуговування. |
| Причина: | Недостатнє надходження охолоджувального повітря. |
| Усунення: | Забезпечте достатнє надходження повітря. |
| Причина: | Забруднення повітряного фільтру. |
| Усунення: | Очистьте повітряний фільтр. |
| Причина: | Помилка силового блоку. |
| Усунення: | Вимкніть пристрій і ввімкніть його знову. Якщо помилка повторюється часто, зв’яжіться з відділом післяпродажного обслуговування. |
| Причина: | Вибрано неправильний процес. |
| Усунення: | Виберіть процес ручного зварювання стрижневим електродом або процес ручного зварювання стрижневим електродом із целюлозним покриттям. |
| Причина: | Занадто низький стартовий струм; електрод залипає під час підпалювання. |
| Усунення: | Збільште стартовий струм. |
| Причина: | Занадто високий стартовий струм; електрод загоряється занадто швидко під час підпалювання, або утворюється багато бризок. |
| Усунення: | Зменште стартовий струм. |
| Причина | Установлено надто низьку напругу розриву (Uco). |
| Усунення | Збільште напругу розриву (Uco) в меню налаштування. |
| Причина | Надто висока напруга на електроді (наприклад, щілинному електроді). |
| Усунення | За можливості використовуйте інший тип електрода або джерело струму з більшою зварювальною потужністю. |
| Причина | Значення параметра динаміки дуги (під час зварювання штучним електродом (MMA)) надто низьке. |
| Усунення | Підвищте значення параметра динаміки дуги. |
| Причина | Неправильна полярність електрода. |
| Усунення | Змініть полярність електрода (див. інструкції виробника). |
| Причина | Погане заземлення. |
| Усунення | Під'єднайте затискачі заземлення безпосередньо до деталі. |
| Причина | Установлені параметри не підходять до вибраного зварювального процесу. |
| Усунення | Установіть оптимальні параметри для вибраного процесу зварювання в меню налаштування. |
| Причина: | неправильна полярність вольфрамового електрода. |
| Усунення: | під’єднайте зварювальний пальник TIG до роз’єму для подачі струму (-). |
| Причина: | неправильний захисний газ, немає захисного газу. |
| Усунення: | використовуйте інертний захисний газ (аргон). |
Середні витрати дротового електрода за швидкості подачі дроту 5 м/хв | |||
|---|---|---|---|
| Діаметр дротового електрода | ||
| 1,0 мм | 1,2 мм | 1,6 мм |
Сталевий дротовий електрод | 1,8 кг/год | 2,7 кг/год | 4,7 кг/год |
Алюмінієвий дротовий електрод | 0,6 кг/год | 0,9 кг/год | 1,6 кг/год |
Дротовий електрод із хромонікелевої сталі | 1,9 кг/год | 2,8 кг/год | 4,8 кг/год |
Середні витрати дротового електрода за швидкості подачі дроту 10 м/хв | |||
|---|---|---|---|
| Діаметр дротового електрода | ||
| 1,0 мм | 1,2 мм | 1,6 мм |
Сталевий дротовий електрод | 3,7 кг/год | 5,3 кг/год | 9,5 кг/год |
Алюмінієвий дротовий електрод | 1,3 кг/год | 1,8 кг/год | 3,2 кг/год |
Дротовий електрод із хромонікелевої сталі | 3,8 кг/год | 5,4 кг/год | 9,6 кг/год |
Діаметр дротового електрода | 1,0 мм | 1,2 мм | 1,6 мм | 2,0 мм | 2 x 1,2 мм (TWIN) |
|---|---|---|---|---|---|
Середні витрати | 10 л/хв | 12 л/хв | 16 л/хв | 20 л/хв | 24 л/хв |
Розмір газового сопла | 4 | 5 | 6 | 7 | 8 | 10 |
|---|---|---|---|---|---|---|
Середні витрати | 6 л/хв | 8 л/хв | 10 л/хв | 12 л/хв | 12 л/хв | 15 л/хв |
Період ввімкнення (ED) – це часовий інтервал у межах десятихвилинного циклу, протягом якого пристрій може працювати із заявленою потужністю без перегрівання.
Значення (ED), вказані на заводській табличці, розраховані для температури навколишнього середовища 40 °C.
Якщо температура навколишнього середовища вища, необхідно відповідним чином знизити ED або потужність.
Приклад: Зварювання зі струмом 150 А за 60 % ED

Щоб використовувати пристрій без переривань:
Період ввімкнення (ED) – це часовий інтервал у межах десятихвилинного циклу, протягом якого пристрій може працювати із заявленою потужністю без перегрівання.
Значення (ED), вказані на заводській табличці, розраховані для температури навколишнього середовища 40 °C.
Якщо температура навколишнього середовища вища, необхідно відповідним чином знизити ED або потужність.
Приклад: Зварювання зі струмом 150 А за 60 % ED
Щоб використовувати пристрій без переривань:
Напруга мережі (U1) | 1 x 230 В | ||
Макс. ефективний первинний струм (I1eff) | 15 А | ||
Макс. первинний струм (I1max) | 24 А | ||
Макс. повна потужність (S1max) | 5,52 кВ·А | ||
|
|
|
|
Плавкий запобіжник мережі | 16 А із затримкою спрацьовування | ||
Допуск на напругу в мережі | від -20 до +15 % | ||
Частота мережі | 50/60 Гц | ||
Cos φ | 0,99 | ||
Макс. припустимий повний опір мережі Zmax для ТПЕМ1) | 32 мОм | ||
Рекомендований пристрій захисного відключення | Тип B | ||
|
|
|
|
Діапазон зварювального струму (I2), зварювання стрижневим електродом | 10-150 А | ||
Діапазон зварювального струму (I2), зварювання TIG | 10-150 А | ||
|
|
|
|
Зварювальний струм під час зварювання MMA, 10 хв / 40 °C (104 °F) | 35 % | 60 % | 100 % |
Зварювальний струм під час зварювання TIG, 10 хв / 40 °C (104 °F) | 35 % | 60 % | 100 % |
|
|
|
|
Діапазон напруги на виході згідно зі стандартною характеристикою (U2), зварювання стрижневим електродом | 20,4-26 В | ||
Діапазон напруги на виході згідно зі стандартною характеристикою (U2), зварювання TIG | 10,4-16 В | ||
Напруга холостого ходу (U0 пік.) | 96 В | ||
|
|
|
|
Клас захисту | IP 23 | ||
Вид охолодження | Повітряне примусове | ||
Категорія перевантаження напругою | III | ||
Ступінь забруднення згідно з IEC 60664 | 3 | ||
Клас ЕМС | А | ||
Маркування безпеки | S, CE | ||
Макс. тиск захисного газу | 5 бар | ||
Розмір (довжина х ширина х висота) | 365 x 130 x 285 мм | ||
Маса | 6,6 кг | ||
Енергоспоживання в неробочому режимі | 15 Вт | ||
Енергоефективність зварювальної системи за | 87 % | ||
| 1) | Підключення до електромережі спільного користування 230/400 В, 50 Гц |
Напруга мережі (U1) | 1 x 230 В | ||
Макс. ефективний первинний струм (I1eff) | 16 А | ||
Макс. первинний струм (I1max) | 25 А | ||
Макс. повна потужність (S1max) | 5,75 кВ·А | ||
Плавкий запобіжник мережі | 16 А із затримкою спрацьовування | ||
|
|
|
|
Допуск на напругу в мережі | від -20 до +15 % | ||
Частота мережі | 50/60 Гц | ||
Cos φ | 0,99 | ||
Макс. припустимий повний опір мережі Zmax для ТПЕМ1) | 285 мОм | ||
Рекомендований пристрій захисного відключення | Тип B | ||
|
|
|
|
Діапазон зварювального струму (I2), зварювання стрижневим електродом | 10-180 А | ||
Діапазон зварювального струму (I2), зварювання TIG | 10-220 А | ||
|
|
|
|
Зварювальний струм під час зварювання MMA, 10 хв / 40 °C (104 °F) | 40 % | 60 % | 100 % |
Зварювальний струм під час зварювання TIG, 10 хв / 40 °C (104 °F) | 40 % | 60 % | 100 % |
|
|
|
|
Діапазон напруги на виході згідно зі стандартною характеристикою (U2), зварювання стрижневим електродом | 20,4-27,2 В | ||
Діапазон напруги на виході згідно зі стандартною характеристикою (U2), зварювання TIG | 10,4-18,8 В | ||
Напруга холостого ходу (U0 пік.) | 101 В | ||
|
|
|
|
Клас захисту | IP 23 | ||
Вид охолодження | Повітряне примусове | ||
Категорія перевантаження напругою | III | ||
Ступінь забруднення згідно з IEC 60664 | 3 | ||
Клас ЕМС | А | ||
Маркування безпеки | S, CE | ||
Макс. тиск захисного газу | 5 бар | ||
Розмір (довжина х ширина х висота) | 435 x 160 x 310 мм | ||
Маса | 9,0 кг | ||
Енергоспоживання в неробочому режимі | 15 Вт | ||
Енергоефективність зварювальної системи за | 88 % | ||
| 1) | Підключення до електромережі спільного користування 230/400 В, 50 Гц |
Напруга мережі (U1) | 1 x 230 В | 1 x 120 В | 1 x 120 В |
Макс. ефективний первинний струм (I1eff) | 16 А | 20 А | 15 А |
Макс. первинний струм (I1max) | 25 А | 29 А | 19 А |
Макс. повна потужність (S1max) | 5,75 кВ·А | 3,48 кВ·А | 2,28 кВ·А |
Плавкий запобіжник мережі | 16 А із затримкою спрацьовування | 20 А із затримкою спрацьовування | 15 А із затримкою спрацьовування |
Допуск на напругу в мережі | від -20 до +15 % | ||
Частота мережі | 50/60 Гц | ||
Cos φ | 0,99 | ||
Макс. припустимий повний опір мережі Zmax для ТПЕМ1) | 285 мОм | ||
Рекомендований пристрій захисного відключення | Тип B | ||
Діапазон зварювального струму (I2) |
|
|
|
Зварювальний струм під час зварювання MMA, | 40 % / 180 А | 40 % / 120 А | 40 % / 85 А |
Зварювальний струм під час зварювання TIG, | 40 % / 220 А | 40 % / 170 А | 40 % / 140 А |
Діапазон напруги на виході згідно зі стандартною характеристикою (U2) |
| ||
Напруга холостого ходу (U0 пік.) | 101 В | ||
Клас захисту | IP 23 | ||
Вид охолодження | Повітряне примусове | ||
Категорія перевантаження напругою | III | ||
Ступінь забруднення згідно з IEC 60664 | 3 | ||
Клас ЕМС | А | ||
Маркування безпеки | S, CE | ||
Макс. тиск захисного газу | 5 бар | ||
Розмір (довжина х ширина х висота) | 435 x 160 x 310 мм | ||
Маса | 9,2 кг | ||
Енергоспоживання в неробочому режимі за 230 В | 15 Вт | ||
Енергоефективність зварювальної системи за 180 А / 27,2 В | 88 % | ||
| 1) | Підключення до електромережі спільного користування 230/400 В, 50 Гц |

Огляд важливих вихідних матеріалів
З оглядом важливих вихідних матеріалів, які містить цей пристрій, можна ознайомитися на такій сторінці:
https://www.fronius.com/welding-technology/downloads
Find downloads: critical
Part Name | Hazardous Substances | |||||||||||||
 | Lead | Mercury | Cadmium | hexavalent | polybrominated | polybrominated | diethylhexyl phthalate | benzyl butyl phthalate | dibutyl phthalate | di-isobutyl phthalate | ||||
Packaging | O | O | O | O | O | O | O | O | O | O | ||||
Housing | O | O | O | O | O | O | O | O | O | O | ||||
Metal Parts | X | O | O | O | O | O | O | O | O | O | ||||
PCB | X | O | O | O | O | O | O | O | O | O | ||||
Cables and Cable Assemblies | O | O | O | O | O | O | O | O | O | O | ||||
|
|
|
|
|
|
|
|
|
|
| ||||
This table is prepared in accordance with the provisions of SJ/T 11364. | ||||||||||||||
|
|
|
|
|
|
|
|
|
|
| ||||
All parts in this table marked with an "X" comply with the European Union's RoHS legislation. | ||||||||||||||